Capita spesso di arrivare a questo punto con un problema molto concreto. Il latte è buono, la trasformazione in caldaia è sotto controllo, le ricette sono consolidate, ma in stagionatura le forme non escono tutte uguali. Alcune fanno crosta troppo in fretta, altre restano umide, altre ancora maturano in modo disomogeneo tra il centro della cella e la zona vicino alla porta.
Quando succede, il problema raramente è “il freddo” in senso generico. Il problema è quasi sempre l'insieme. La cella di stagionatura non funziona come un semplice volume refrigerato. Funziona bene solo quando struttura, impianti, flussi d'aria, sanificabilità, layout operativo e controllo automatico lavorano come un unico sistema ingegneristico.
Nel caseario questo punto conta più che altrove, perché la stagionatura non è un passaggio accessorio. È la fase che definisce crosta, perdita d'umidità, sviluppo aromatico, regolarità del prodotto e continuità produttiva. Se la cella è sbagliata, il difetto non resta confinato nell'impianto. Arriva sul formaggio, sui costi, sui tempi e sulla reputazione del caseificio.
Indice
- Introduzione alla Cella di Stagionatura Professionale
- Temperatura Umidità e Ventilazione i Pilastri della Stagionatura
- Progettazione Strutturale della Cella di Stagionatura
- Impianti Tecnologici per il Controllo del Microclima
- Controllo Monitoraggio e Automazione per la Tracciabilità
- Normative HACCP Layout e Sicurezza Operativa
- Efficienza Energetica e Manutenzione Programmata
Introduzione alla Cella di Stagionatura Professionale
Un caseificio può lavorare bene in produzione e perdere controllo proprio nell'ultima fase. È qui che molti impianti mostrano il limite di una progettazione troppo semplice. Una cella pensata come “frigorifero grande” conserva. Una cella progettata per la stagionatura produce.
La differenza è pratica. La stagionatura del formaggio rappresenta l'ultima fase che trasforma il latte in prodotto finito e, nel contesto divulgativo italiano, può andare da maturazioni entro 1 mese per i freschi fino a oltre 12 mesi per gli stravecchi, secondo la classificazione riportata da AltaSfera Sicilia sulla stagionatura del formaggio. Questo cambia completamente il modo in cui si dimensionano spazi, cicli e rotazioni.
Per un mini caseificio che lavora 500-700 litri di latte al giorno, lo stesso riferimento descrive una configurazione con una cella per i freschi e una per semi-stagionati e stagionati, segno che la capacità di stoccaggio dev'essere coerente con i volumi giornalieri e con i tempi lunghi della maturazione. Non è un dettaglio logistico. È una scelta di processo.
Quando la cella smette di essere un accessorio
Nella pratica di cantiere si vede spesso lo stesso errore. Si parte dal prodotto e si sceglie la cella troppo tardi, quando layout, passaggi, scarichi, alimentazioni elettriche e spessori utili sono già stati decisi. A quel punto l'impianto viene adattato allo spazio residuo, invece del contrario.
Questo approccio funziona male per tre ragioni:
- Blocca la flessibilità produttiva perché una sola camera non riesce a servire bene prodotti con esigenze diverse.
- Complica il lavoro quotidiano perché carico, rivoltamento, lavaggio e ispezione avvengono in spazi sacrificati.
- Aumenta il rischio di non uniformità perché il microclima non resta stabile quando struttura e impianti nascono come compromesso.
Regola pratica: la cella va progettata partendo da volumi, tempi di permanenza e tipologia di formaggio. Solo dopo si definiscono involucro, impianti e automazione.
Un investimento che protegge prodotto e continuità
Una buona cella di stagionatura professionale ha un compito preciso. Deve mantenere nel tempo condizioni ripetibili, sanificabili e gestibili senza consumi inutili. Questo significa proteggere il prodotto, ma anche il lavoro del personale e il calendario di consegne.
Quando il sistema è corretto, il caseificio lavora con più prevedibilità. Sa dove collocare i lotti, sa come reagisce la camera ai carichi, sa quanto margine operativo ha nelle diverse fasi di asciugatura e maturazione. È questa prevedibilità che trasforma le celle stagionatura formaggi in un asset produttivo vero, non in un semplice locale freddo.
Temperatura Umidità e Ventilazione i Pilastri della Stagionatura
Alle sette del mattino la cella sembra in ordine. Il display conferma il setpoint, ma sulle prime file la crosta tira, negli angoli resta umidità superficiale e i ripiani alti reagiscono in modo diverso da quelli bassi. In esercizio reale i difetti nascono così. Non da un solo parametro fuori campo, ma da un sistema che distribuisce male aria, freddo e vapore.
Per questo temperatura, umidità relativa e ventilazione vanno impostate come un unico assetto di lavoro. La temperatura regola la velocità di maturazione. L'umidità decide come evolve la superficie. La ventilazione determina se quei due valori restano uniformi in tutta la camera oppure cambiano da zona a zona, da corridoio a scaffale, da fase di carico a fase di riposo.
Perché i tre parametri vanno governati insieme
La temperatura non serve solo a “tenere freddo”. In una cella ben progettata deve restare stabile anche dopo apertura porte, ingresso di nuovi lotti e operazioni di rivoltamento. Se oscilla troppo, il formaggio non matura con continuità e il personale si ritrova a correggere i difetti a valle, quando il margine di recupero è già ridotto.
L'umidità relativa lavora sulla crosta e sul calo peso. Valori alti aiutano a evitare asciugature troppo rapide, ma se la superficie resta bagnata troppo a lungo aumentano le criticità di gestione, soprattutto su prodotti sensibili alla flora superficiale. Valori più bassi aiutano l'asciugatura, ma se il profilo è troppo spinto la forma perde acqua in modo irregolare e cresce il rischio di differenze tra esterno e cuore.
La ventilazione è il parametro che più spesso viene trattato come secondario, anche se in pratica decide l'uniformità del lotto. Una portata eccessiva secca le forme esposte ai lanci d'aria. Una portata insufficiente crea ristagni, zone lente di asciugatura e microclimi diversi nella stessa cella. Il risultato è noto a chi produce tutti i giorni: forme simili in ingresso che escono con comportamento diverso.
In stagionatura conta la stabilità distribuita, non il numero corretto letto in un solo punto.
Intervalli operativi e differenze tra famiglie di prodotto
Non esiste una regolazione valida per tutti i formaggi. Le famiglie di prodotto richiedono microclimi diversi e, soprattutto, reazioni diverse del sistema aria in base a pezzatura, crosta, frequenza di lavaggio e permanenza in cella.
| Tipologia di Formaggio | Temperatura (°C) | Umidità Relativa (%) | Note |
|---|---|---|---|
| Formaggi a crosta lavata | sotto 8 | superiore a 90 | Richiedono ambiente dedicato o controllo molto flessibile |
| Paste dure come Grana Padano o Parmigiano Reggiano | 10-13 | 87-90 | Maturazione in ambiente meno umido rispetto alle croste lavate |
| Alcune categorie ad alta umidità di stagionatura | 6-8 | 95-98 | Utili per gestire correttamente crosta ed evaporazione |
| Altre categorie a stagionatura intermedia | 10-12 | 82-87 | Richiedono profilo più asciutto |
| Crosta fiorita | ambiente differente | ambiente differente | Richiedono più ossigeno, quindi il progetto aeraulico cambia |
| Pasta molle ed erborinati | variabile per ricetta | variabile per ricetta | Servono prove di processo e controllo accurato del microclima |
Il punto operativo è semplice. Se nello stesso impianto convivono croste lavate, paste dure e prodotti più sensibili all'ossigenazione superficiale, una sola camera regolata “a media” porta quasi sempre a compromessi costosi. Si riduce l'uniformità, aumentano gli interventi manuali e diventa più difficile programmare i tempi di permanenza.
Gli errori che fanno perdere uniformità
Il primo errore è controllare la cella con una sola sonda in posizione comoda. In questo modo si conosce il valore vicino al punto di misura, non quello che succede tra porta, corridoio centrale, pareti fredde e ripiani estremi. In ISOCOSTRUZIONI verifichiamo sempre come si comporta il volume utile, perché il prodotto occupa scaffali, ostacola i flussi e cambia la risposta della camera.
Il secondo errore è chiedere al gruppo frigorifero di risolvere anche problemi aeraulici. Il freddo abbassa la temperatura, ma non corregge da solo le differenze di umidità e velocità dell'aria tra le diverse zone.
Il terzo errore è sottovalutare la fase di processo. Asciugatura iniziale, formazione della crosta e maturazione avanzata non richiedono lo stesso scambio d'aria né la stessa aggressività di trattamento. Una cella efficace deve poter lavorare per profili, non con un'unica impostazione rigida.
Cosa funziona in pratica
Funziona separare i prodotti incompatibili per fabbisogno climatico o almeno prevedere regolazioni distinte per fase e per area. Funziona limitare i lanci d'aria diretti sulle prime file e distribuire il flusso in modo più uniforme. Funziona anche progettare il layout delle scaffalature insieme all'impianto, perché ogni corridoio chiuso male diventa una zona lenta o una zona troppo secca.
La buona stagionatura nasce da questo equilibrio. Il microclima deve essere corretto, ma anche ripetibile, misurabile e sostenibile nei consumi. Solo così la cella lavora come un sistema ingegnerizzato e non come un locale che raffredda forme in modo approssimativo.
Progettazione Strutturale della Cella di Stagionatura
L'impianto di regolazione lavora bene solo se l'involucro lo mette nelle condizioni di farlo. Se l'isolamento è discontinuo, se la porta perde, se il pavimento non scarica o se le scaffalature bloccano i passaggi d'aria, il controllo del microclima diventa più costoso e meno stabile.
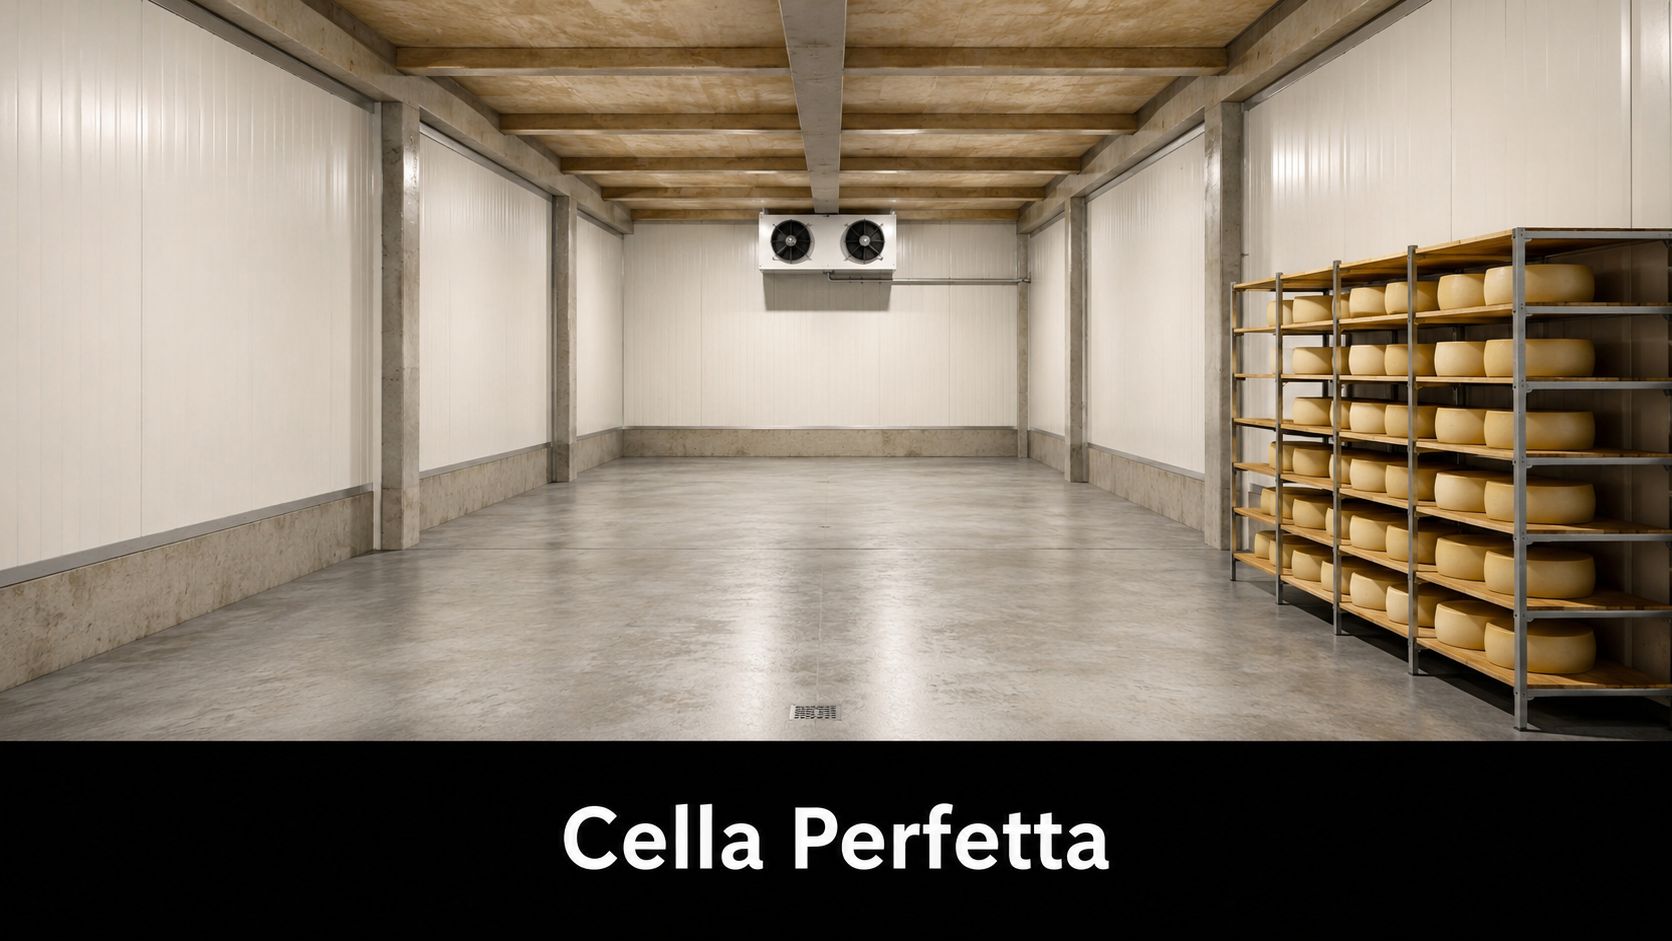
L involucro che mantiene il microclima
La prima scelta è il pannello. Nel lavoro reale non basta chiedere “quanto isola”. Bisogna chiedere anche come si comporta nel tempo, come regge pulizie frequenti, come si raccorda con il pavimento e quanto resta stabile nei punti critici.
Per le celle casearie conta molto la continuità dell'involucro. I ponti termici vicino a giunti, porte e attacchi a parete generano condense e instabilità. Una parete teoricamente ben isolata può perdere gran parte della sua efficacia se gli incontri costruttivi sono deboli o se il montaggio non è accurato.
Un altro tema spesso sottovalutato è la finitura interna. Superfici lisce e pulibili semplificano la sanificazione e riducono i punti in cui si può fermare umidità residua. In questo senso, i pannelli coibentati lisci per celle frigorifere sono una soluzione coerente quando si cerca un involucro prefabbricato adatto a contesti che richiedono pulizia frequente e buon controllo termoigrometrico.
Porte pavimenti e scaffalature
La porta isotermica è uno dei componenti più sollecitati della cella. Viene aperta, chiusa, urtata con carrelli, lavata, sottoposta a differenze di pressione e di temperatura. Se la tenuta non resta efficiente, il microclima si rompe sempre nello stesso punto. Prima vicino all'accesso, poi in tutta la camera.
I problemi più frequenti sono questi:
- Guarnizioni non stabili che lasciano infiltrazioni e aumentano i cicli macchina.
- Soglie poco protette che si degradano con il traffico interno.
- Aperture troppo lente o troppo frequenti che mettono in crisi umidità e temperatura.
Il pavimento merita la stessa attenzione della parete. Deve reggere carichi statici e dinamici, tollerare lavaggi, favorire il drenaggio e non diventare un punto debole per dispersioni o ristagni. Se si trascura la pendenza o si sceglie una finitura non adatta, il problema si vede subito in esercizio. Acqua trattenuta, pulizia difficile, usura precoce nei passaggi più usati.
La miglior macchina frigorifera non compensa un pavimento che trattiene acqua o una porta che non chiude bene.
Sulle scaffalature serve un ragionamento meno estetico e più fluidodinamico. Legno alimentare e acciaio inox rispondono a logiche diverse, ma in entrambi i casi il criterio resta identico: sostenere il carico senza ostacolare la distribuzione d'aria e senza complicare la pulizia. Ripiani troppo fitti o carichi accatastati male creano ombre aerauliche. In quelle zone la forma non respira come dovrebbe.
Criteri pratici di buona progettazione
Una cella strutturalmente ben risolta si riconosce da alcuni segnali semplici:
- Giunti leggibili e continui perché l'involucro non deve avere punti deboli nascosti.
- Dettagli lavabili come spigoli, raccordi e superfici accessibili alla sanificazione.
- Passaggi organizzati per carrelli, rivoltamento e ispezione, senza costringere il personale a manovre scomode.
- Scaffalature coerenti con il flusso d'aria perché la portata impiantistica va distribuita, non bloccata.
Quando questi elementi sono corretti, gli impianti lavorano meglio e la cella resta più prevedibile. Quando non lo sono, l'operatore passa il tempo a compensare difetti strutturali con regolazioni continue.
Impianti Tecnologici per il Controllo del Microclima
La parte impiantistica decide se la cella riesce davvero a seguire il prodotto. Nelle stagionature complesse non basta raffreddare. Bisogna modulare, stabilizzare, distribuire e correggere. È qui che si vede la differenza tra una camera che reagisce bene ai cambi di carico e una che alterna fasi troppo secche a fasi troppo umide.
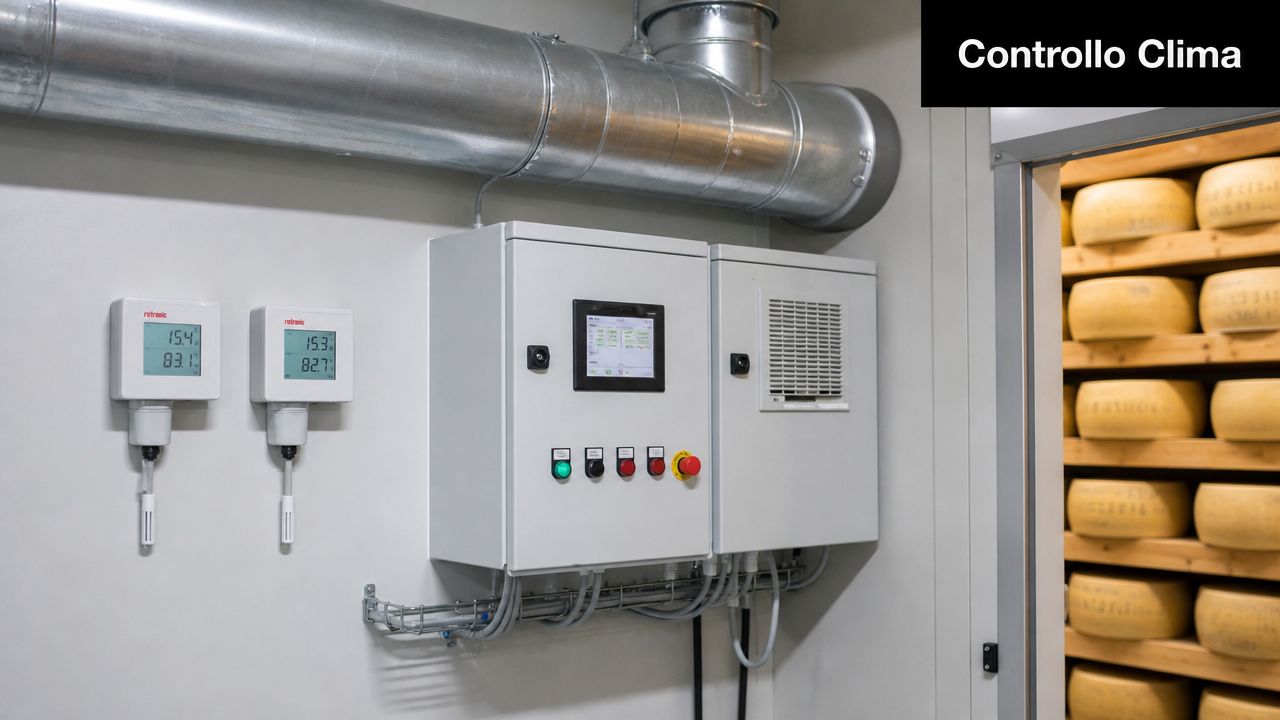
Refrigerazione umidificazione e deumidificazione
Il circuito frigorifero va dimensionato sulla realtà del caseificio, non sul volume geometrico della camera preso da catalogo. Contano il carico prodotto, la frequenza di apertura porte, la fase di stagionatura, la ventilazione interna e l'inerzia della struttura.
Negli impianti artigianali e semi-industriali conviene cercare flessibilità di esercizio. Un riferimento tecnico italiano per celle dedicate ai formaggi artigianali indica un campo operativo da +6 °C a +25 °C e umidità regolabile dal 50% al 95%, con gestione attiva di umidità, temperatura e ventilazione, come riportato da C3 Boves sulle celle frigorifere per formaggi. Questo non significa che ogni formaggio lavori in tutto il range. Significa che l'impianto può seguire fasi diverse, dall'asciugatura alla maturazione.
Sul piano tecnico, i punti decisivi sono questi:
- Refrigerazione stabile perché cicli troppo aggressivi abbassano sì la temperatura, ma asciugano la superficie più del necessario.
- Umidificazione coerente con il volume perché aggiungere umidità senza una buona distribuzione crea zone sature e altre carenti.
- Deumidificazione controllata perché togliere umidità troppo in fretta porta croste chiuse e perdita di uniformità.
Per chi valuta la componente frigorifera come parte di un sistema integrato, un gruppo frigorifero industriale per celle e impianti del freddo rientra tra gli elementi da considerare insieme a involucro, distribuzione aria e automazione, non come macchina isolata.
Ventilazione distribuzione e regolazione
La ventilazione è la parte più mal compresa. Molti la riducono a una portata d'aria sufficiente. In realtà la questione vera è dove quell'aria entra, come attraversa i ripiani, come ritorna e con quale velocità investe la superficie delle forme.
Una cattiva distribuzione si riconosce in pochi giorni. Angoli troppo umidi, differenze tra scaffali alti e bassi, croste più tese nella linea di lancio e maturazioni lente nelle zone schermate. L'errore non è quasi mai “manca freddo”. È più spesso un problema di geometria dei flussi.
Cosa conviene scegliere in pratica
Nelle celle stagionatura formaggi funzionano meglio impianti che permettono regolazioni progressive e non solo on-off. Serve una regia unica tra freddo, umidità e ventilazione. Se ogni componente lavora da solo, la cella corregge un parametro e ne disturba un altro.
Una configurazione solida ha queste caratteristiche:
- Controllo coordinato tra compressione, umidificazione e ventilatori.
- Distribuzione uniforme con terminali e riprese progettati sul layout reale.
- Accesso manutentivo semplice per pulire e ispezionare senza smontaggi invasivi.
- Risposta elastica al carico perché la camera non lavora allo stesso modo vuota o piena.
Quando il progetto è corretto, l'operatore non deve inseguire il clima. Lo imposta, lo verifica e interviene solo per adattarlo alla fase produttiva.
Controllo Monitoraggio e Automazione per la Tracciabilità
Una cella ben costruita e ben impiantata resta incompleta se non sa misurare quello che succede davvero. Nella gestione quotidiana il problema non è la mancanza di dati. È avere dati sbagliati, letti nel punto sbagliato o senza contesto.
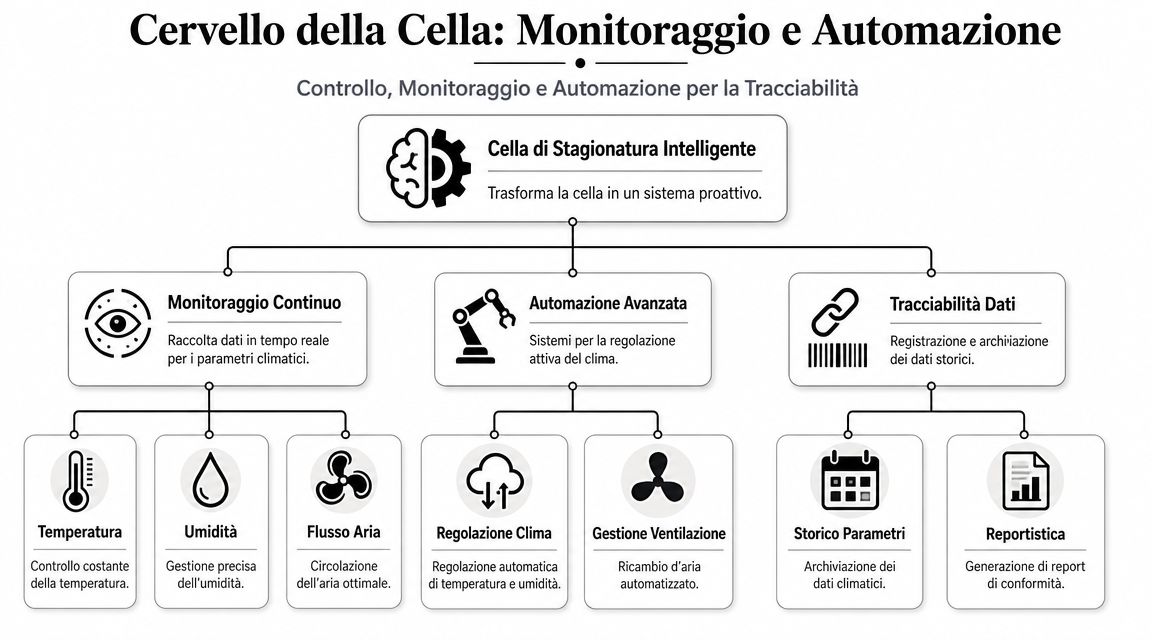
Dove leggere davvero cosa succede in cella
Una sonda posizionata male racconta una cella che non esiste. Se legge vicino alla mandata dell'aria, misura una condizione troppo vicina al trattamento. Se sta in un angolo morto, restituisce il punto peggiore della camera e spinge a correzioni eccessive.
Per avere un quadro realistico, la sensoristica dev'essere pensata in funzione del layout interno. Conta la quota, conta la distanza dalle porte, conta la densità di carico. In celle con scaffalature profonde o con prodotti diversi per fase, una sola lettura centrale spesso non basta a descrivere il processo.
Un impianto di controllo utile deve permettere all'operatore di distinguere tra tre livelli:
- Parametro impostato, cioè il target di lavoro.
- Parametro misurato, cioè ciò che accade realmente in cella.
- Scostamento persistente, cioè l'anomalia che non si corregge da sola.
Se il dato non aiuta a decidere, non è monitoraggio. È solo visualizzazione.
Dal quadro elettrico alla tracciabilità di processo
L'automazione serve quando riduce variabilità e dipendenza dall'intervento manuale continuo. Un buon quadro di controllo non si limita ad accendere compressore, umidificatore e ventilatori. Coordina sequenze, allarmi, ritardi, priorità e registrazioni storiche.
Nella pratica questo consente di gestire meglio diverse condizioni operative:
- Celle appena caricate che richiedono stabilizzazione senza stressare la superficie del formaggio.
- Lotti in fasi differenti che vanno segregati o gestiti con ricette macchina coerenti.
- Anomalie di esercizio come porte aperte troppo a lungo, deriva sensori o risposta lenta dell'umidificazione.
La tracciabilità diventa utile quando lega il clima ai lotti e ai tempi di permanenza. Non solo per documentare. Anche per capire, a distanza di settimane o mesi, perché un lotto ha reagito in un certo modo. Se l'operatore può leggere storico parametri, eventi di allarme e variazioni di setpoint, ha uno strumento di diagnosi, non solo un archivio.
Automazione che aiuta davvero
Funzionano i sistemi con interfaccia semplice e logiche solide. Non funzionano pannelli ricchi di opzioni ma poveri di chiarezza operativa. In cella serve sapere in fretta cosa sta succedendo, non navigare menu complessi.
Le funzioni che fanno davvero la differenza sono qualitative ma molto concrete:
- Allarmi chiari per uscita dai limiti o guasto componente.
- Storico consultabile per confrontare le fasi di maturazione.
- Profili di lavoro differenziati per cambiare regime senza reimpostare tutto manualmente.
- Accesso remoto quando il responsabile deve verificare la cella senza essere in sito.
La vera utilità dell'automazione, nelle celle stagionatura formaggi, è questa. Rendere il processo ripetibile e leggibile. La qualità non dipende più solo dall'esperienza del singolo addetto, ma da un sistema che registra, segnala e supporta le decisioni.
Normative HACCP Layout e Sicurezza Operativa
Una cella di stagionatura che produce bene ma si pulisce male, accumula contaminanti nei condotti o costringe il personale a lavorare in condizioni scomode è una cella progettata a metà. La conformità non arriva alla fine come verifica documentale. Deve stare dentro il progetto fin dall'inizio.
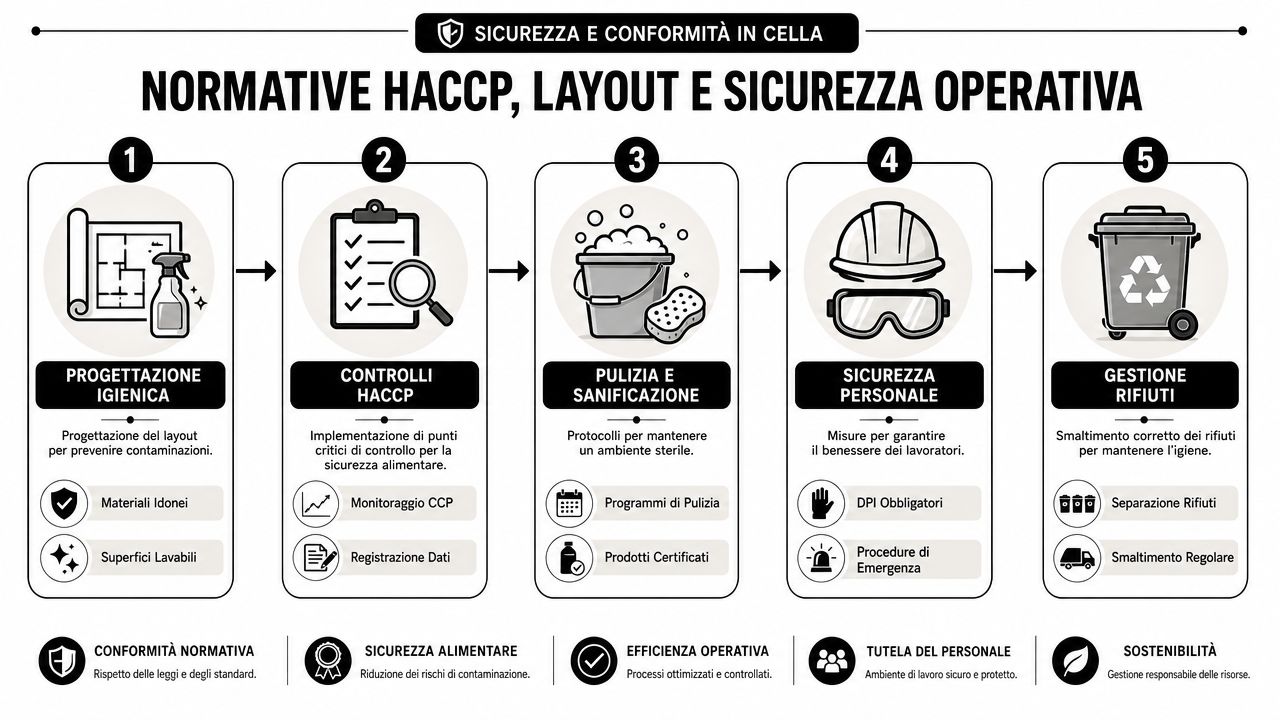
Igiene progettuale e prevenzione della contaminazione
L'HACCP, applicato bene, non chiede solo di controllare il prodotto. Chiede di controllare l'ambiente che lo circonda. Nelle celle significa scegliere materiali idonei al contatto indiretto con alimenti, superfici lavabili, dettagli costruttivi che non intrappolino sporco e acqua, accessi semplici per sanificazione e ispezione.
I punti critici sono quasi sempre fisici, non teorici. Giunti difficili da raggiungere, spigoli interni poco leggibili, zone dietro gli evaporatori non ispezionabili, basi di scaffalature che impediscono il lavaggio corretto. Se questi nodi restano irrisolti, la procedura di pulizia esiste sulla carta ma diventa fragile nella pratica.
Per questo il layout della cella va progettato insieme alle procedure. Un esempio utile di applicazione nel settore è il caseificio prefabbricato e locale alimentare a norma sanitaria, dove involucro, finiture e organizzazione degli spazi entrano nello stesso ragionamento di conformità.
Qualità dell aria e sicurezza degli operatori
Qui c'è un tema che molti contenuti commerciali trascurano. L'aria interna non è solo vettore di temperatura e umidità. È anche un tema di igiene impiantistica e salute sul lavoro.
Il portale Impresa Sicura sulla stagionatura nei caseifici segnala che nelle celle di stagionatura gli addetti lavorano in microclima freddo-umido e raccomanda impianti progettati per una pulizia facile e frequente dei condotti, perché l'accumulo di muffe e altri contaminanti va prevenuto anche per ridurre la sensibilizzazione degli operatori. Questo punto cambia il modo di progettare ventilazione e accessibilità.
Non basta avere un condotto che funziona. Serve un condotto che si possa aprire, ispezionare, pulire e rimettere in servizio senza smontare mezza cella. In più, l'accesso alle batterie, alle bacinelle e ai punti di raccolta condensa dev'essere semplice, altrimenti la manutenzione ordinaria viene rimandata.
Una cella corretta per l'HACCP non protegge solo il formaggio. Protegge anche chi ci lavora ogni giorno.
Layout interno e flussi di lavoro
Il layout incide sulla sicurezza quanto i materiali. Se l'area di carico interferisce con la zona di prodotto già in maturazione, se i percorsi del pulito e dello sporco si incrociano, o se il personale deve passare troppo vicino a superfici e lotti diversi, il rischio operativo cresce.
In stabilimento conviene ragionare su pochi criteri netti:
- Separazione delle famiglie di prodotto quando richiedono microclimi incompatibili.
- Percorsi leggibili per ingresso, uscita, rivoltamento e lavaggio.
- Spazi di manovra adeguati per carrelli e operatori, senza urti sulle pareti o sulle porte.
- Zone tecniche accessibili per manutenzione, senza contaminare le aree di processo.
Un buon layout riduce tempi morti e gesti inutili. Ma soprattutto riduce gli errori. L'operatore non deve improvvisare dove appoggiare, dove transitare o dove sanificare. Il percorso corretto dev'essere già incorporato nella cella.
Conformità reale e non formale
La differenza tra conformità reale e conformità solo documentale si vede in esercizio. La prima regge il turno, i lavaggi, i cambi di lotto, le aperture ripetute e la manutenzione. La seconda funziona finché nessuno mette davvero sotto stress il sistema.
Nelle celle stagionatura formaggi la sicurezza operativa non è un costo aggiuntivo. È una condizione per mantenere stabilità microbiologica, continuità produttiva e affidabilità del processo. Se la cella è facile da pulire, facile da ispezionare e razionale nei percorsi, anche la qualità del prodotto diventa più difendibile nel tempo.
Efficienza Energetica e Manutenzione Programmata
Una cella di stagionatura resta in servizio in modo continuativo. Per questo i consumi non dipendono solo dalla macchina frigorifera. Dipendono dalle dispersioni, dalle aperture, dalla qualità della regolazione, dalla pulizia degli scambiatori e da quanto l'impianto viene lasciato lavorare fuori punto.
Dove si consumano davvero i costi di esercizio
Il primo fattore è l'involucro. Se pareti, pavimento e porta limitano bene gli scambi, l'impianto lavora meno e lavora meglio. Il secondo è la gestione delle aperture. Una porta aperta troppo spesso o troppo a lungo altera il microclima e costringe il sistema a recuperi più energivori.
C'è poi il tema della regolazione. Un impianto che cicla in modo brusco tende a sprecare energia e a peggiorare la stabilità. Una regolazione progressiva, invece, accompagna la camera senza continui strappi. Anche l'illuminazione e l'organizzazione interna incidono. Se il personale trova subito lotto, ripiano e percorso, il tempo di permanenza a porta aperta si riduce.
Le scelte che in genere funzionano meglio sono queste:
- Isolamento continuo e tenuta della porta per ridurre dispersioni e infiltrazioni.
- Distribuzione aria ben studiata così il clima si uniforma senza dover sovracorreggere.
- Layout operativo ordinato per limitare aperture inutili.
- Componenti accessibili perché un impianto che si pulisce facilmente viene mantenuto con più regolarità.
Manutenzione che previene i problemi
La manutenzione programmata è ciò che tiene insieme prestazioni, sicurezza e durata. Le attività più importanti non sono spettacolari, ma fanno la differenza: pulizia delle batterie evaporanti, controllo delle guarnizioni, verifica degli scarichi condensa, ispezione dei ventilatori, controllo del fissaggio delle scaffalature, calibrazione della strumentazione.
Quando queste operazioni vengono rimandate, la cella continua magari a funzionare, ma non lavora più nello stesso modo. Consuma di più, controlla peggio l'umidità, distribuisce peggio l'aria e rende meno leggibili i dati.
Il criterio corretto è semplice. Non aspettare il guasto. Pianificare verifiche periodiche sull'involucro, sugli organi frigoriferi, sui componenti aeraulici e sui punti soggetti a usura o contaminazione. In una cella di stagionatura, l'efficienza energetica non è separata dalla manutenzione. È il suo risultato nel tempo.
Se stai valutando nuove celle stagionatura formaggi o l'adeguamento di un impianto esistente, ISOCOSTRUZIONI S.r.l. realizza celle frigorifere e soluzioni prefabbricate per il controllo del freddo con approccio su misura, includendo progettazione, installazione e manutenzione. In un progetto caseario, il valore sta soprattutto nel coordinare involucro, impianti, sanificabilità e gestione operativa come un unico sistema.