Se stai valutando una camera bianca alimentare, probabilmente hai già un problema concreto sul tavolo. Il reparto confezionamento lavora bene, ma non abbastanza da proteggere il prodotto nelle fasi più esposte. Oppure il magazzino refrigerato è efficiente, però nei passaggi tra taglio, porzionamento, confezionamento e spedizione si crea quel tratto critico in cui temperatura, pressione, persone e materiali iniziano a confliggere.
È qui che molti progetti si complicano. La camera bianca non va pensata come una stanza isolata dal resto dello stabilimento, ma come un nodo di processo. Se non dialoga con anticamere, bussole, aree fredde, percorsi operatori, lavaggi, manutenzione e logiche di accesso, il rischio non sparisce. Si sposta.
Indice
- Cos'è una Camera Bianca Alimentare e Perché è Essenziale
- Normative e Classificazioni ISO le Basi della Conformità
- Progettazione Tecnica Parametri Critici e Materiali
- Il Processo di Validazione IQ OQ e PQ Spiegato
- Gestione Operativa Pulizia Manutenzione e Accessi
- Casi d'Uso Esempi Pratici nel Settore Food & Beverage
- Come Scegliere il Fornitore Giusto per la Tua Camera Bianca
Cos'è una Camera Bianca Alimentare e Perché è Essenziale
Alle 5 del mattino il prodotto esce dalla cella frigorifera, passa in prelievo, entra in affettatura e arriva al confezionamento. Se in quel percorso cambiano in modo incontrollato aria, temperatura, umidità, pressione o modalità di transito, il punto debole non è una singola macchina. È l'intero sistema produttivo.
Una camera bianca alimentare serve a controllare proprio quel tratto critico del processo in cui il prodotto è esposto e la contaminazione microbiologica o particellare può compromettere shelf-life, conformità e resa produttiva. In pratica, crea un ambiente con parametri gestiti e ripetibili attorno alle fasi più sensibili, come porzionamento, assemblaggio e confezionamento.
Dal punto di vista progettuale, non va considerata come una stanza isolata. Va inserita nella sequenza reale di produzione e nella logistica della catena del freddo. Il collegamento con aree adiacenti, come celle frigorifere, corridoi tecnici, magazzini refrigerati e zone di spedizione, determina buona parte delle prestazioni ottenibili sul campo.
Per questo la definizione corretta non riguarda solo la pulizia dell'aria. Riguarda il controllo coordinato di involucro, filtrazione, ricambi, differenziali di pressione, bussole, interblocchi porte, flussi di persone, flussi di materiali e tempi di permanenza del prodotto fuori dalle aree fredde. Una sintesi utile dei criteri di classificazione e del contesto applicativo è disponibile nella guida sulle camere bianche e relativa classificazione nel settore industriale e alimentare.
Un sistema che deve restare coerente lungo tutto il percorso del prodotto
I problemi nascono spesso nei punti di passaggio. La camera può essere progettata bene, ma perdere efficacia se comunica male con i locali vicini. Una bussola sottodimensionata rallenta il flusso materiali. Una porta lasciata aperta annulla il gradiente di pressione. Un'uscita diretta verso un'area più calda o più sporca introduce condensa, turbolenze e carichi contaminanti che l'impianto fatica a compensare.
Per questo, in un impianto food, la camera bianca funziona solo se il percorso del prodotto resta controllato dall'ingresso della materia o del semilavorato fino al confezionamento e al rientro nella catena del freddo. Il progetto efficace non separa reparto e logistica. Li coordina.
Perché diventa necessaria in produzione
La camera bianca alimentare si giustifica quando il reparto standard non garantisce più condizioni stabili nelle fasi a prodotto esposto. Succede, per esempio, con alimenti pronti al consumo, prodotti affettati, preparazioni ad alta manipolazione o linee in cui pochi minuti fuori controllo incidono su qualità e conservazione.
Sul piano operativo, protegge quattro aspetti che i responsabili di produzione e qualità misurano ogni giorno:
- Integrità del prodotto esposto, durante lavorazioni in cui taglio, porzionamento o confezionamento aumentano la vulnerabilità.
- Stabilità della shelf-life, che dipende anche dalla continuità del microclima tra area fredda, lavorazione e confezionamento.
- Tenuta documentale e auditabilità, perché parametri ambientali, accessi e procedure devono essere dimostrabili.
- Continuità della produzione, con meno scarti, meno rilavorazioni e minori fermate dovute a deviazioni ambientali.
In molti stabilimenti il dubbio iniziale riguarda il costo impiantistico. La valutazione corretta riguarda invece il rischio di processo. Se il controllo ambientale dipende troppo dall'attenzione degli operatori, dalla stagione o da prassi non standardizzate, la camera bianca riduce variabilità e rende il risultato più prevedibile.
Normative e Classificazioni ISO le Basi della Conformità
La conformità di una camera bianca alimentare si decide prima in fase di analisi del processo e poi in esercizio, non al momento dell'audit. Se una linea lavora con prodotto esposto tra uscita dal freddo, porzionamento e confezionamento, la classe ambientale va definita in funzione di quel percorso reale, dei tempi di permanenza e dei punti in cui il prodotto può perdere protezione.
Nel settore food, il riferimento tecnico per la classificazione della pulizia dell'aria è la serie UNI EN ISO 14644. Serve a definire come misurare e classificare la concentrazione di particelle e come impostare il controllo delle prestazioni ambientali. Le classi ISO da sole, però, non bastano a garantire un reparto idoneo alla produzione alimentare. Vanno lette insieme a HACCP, procedure di sanificazione, flussi di personale e materiali, requisiti del cliente e logica della catena del freddo.
La norma che conta davvero in fase di progetto
L'aggiornamento della ISO 14644 ha reso più rigoroso il modo in cui si impostano classificazione, verifica e monitoraggio della cleanroom. In pratica, il progetto deve dimostrare che l'ambiente mantiene le condizioni richieste durante il lavoro reale, con porte che si aprono, operatori in movimento, materiali in ingresso e carrelli che attraversano le interfacce tra reparti.
Per questo motivo, la scelta della classe non parte mai da un modello standard. Parte da quattro domande tecniche:
- In quale fase il prodotto è esposto all'ambiente?
- Qual è il collegamento con celle frigorifere, anticelle, bussole e aree di confezionamento?
- Quali differenziali di pressione servono per evitare ingressi d'aria dalle zone meno controllate?
- Quali condizioni devono restare stabili anche durante i picchi produttivi?
Una guida alla classificazione delle camere bianche in ambito industriale e frigorifero aiuta a orientarsi tra le classi, ma in impianto la domanda corretta è un'altra: quale livello di controllo serve davvero per proteggere il prodotto lungo tutto il tragitto, dal magazzino refrigerato alla chiusura dell'imballo.
Come leggere le classi ISO in chiave food
Nel settore alimentare, la classe ISO è uno strumento di progetto. Non è un'etichetta commerciale e non sostituisce la valutazione del rischio. Una classe più spinta può essere corretta in una zona post-cottura o post-pastorizzazione con prodotto esposto. Può essere inutile, o persino penalizzante nei costi di esercizio, in un'area dove il vero problema non è il particolato ma la gestione dei flussi, delle condense o dei passaggi frequenti verso ambienti refrigerati adiacenti.
La lettura pratica è questa:
| Contesto | Cosa conta davvero |
|---|---|
| Reparto di confezionamento standard | Separazione dai flussi sporchi, superfici sanificabili, stabilità ambientale |
| Area di porzionamento o affettatura | Controllo dell'aria, disciplina degli accessi, layout senza incroci |
| Zona ad alta sensibilità post-processo | Filtrazione, pressioni, monitoraggio e procedure rigorose |
Il punto critico, in molti stabilimenti, è l'interfaccia con le aree vicine. Una camera bianca che confina con una cella frigorifera o con una zona di picking non si comporta come un locale isolato. Ogni apertura modifica pressioni, carico termico e umidità. Se il progetto non prevede bussole, sequenza corretta degli accessi e recupero rapido delle condizioni ambientali, la classe nominale resta corretta sulla carta ma diventa fragile in produzione.
HACCP e cleanroom lavorano insieme. L'analisi dei pericoli individua la fase vulnerabile. La camera bianca introduce misure ingegneristiche per tenerla sotto controllo e per documentare che il processo si svolge in condizioni ripetibili.
Una classe ISO scelta male genera due problemi concreti. Il primo è un impianto sovradimensionato, con costi più alti di filtrazione, energia, manutenzione e validazione. Il secondo è più grave. Un ambiente che non protegge il punto critico del processo, soprattutto nei passaggi tra lavorazione e rientro nella catena del freddo.
Progettazione Tecnica Parametri Critici e Materiali
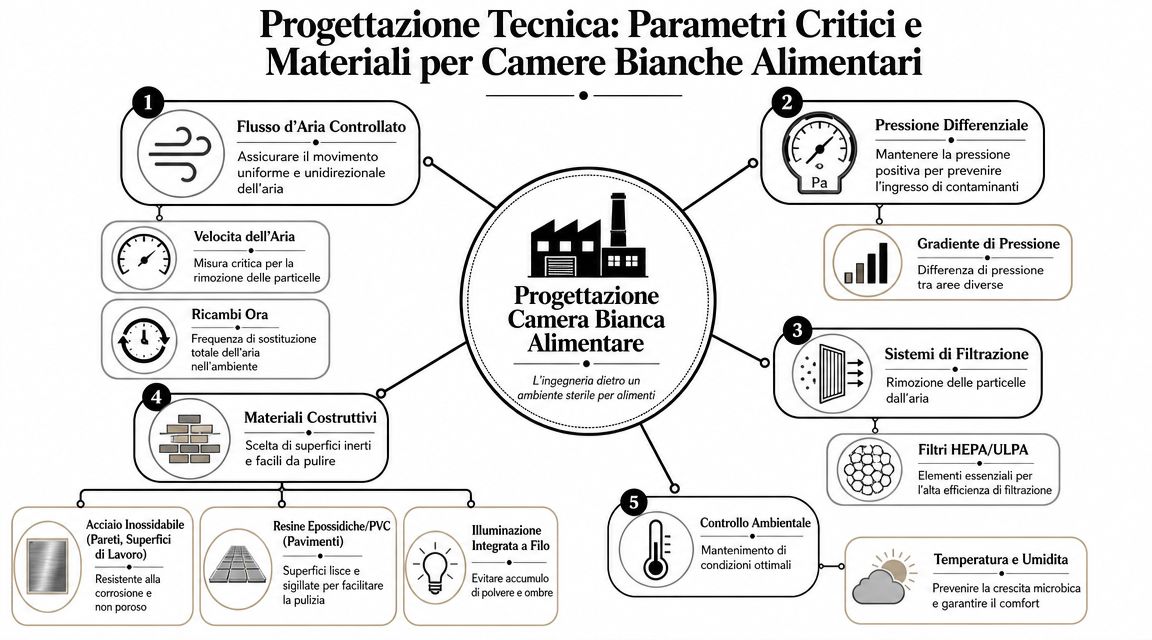
La parte più delicata di un progetto non è “chiudere un locale”. È definire come l'ambiente si comporta mentre produce. Una camera bianca alimentare deve reagire bene quando entrano operatori, si muovono carrelli, si aprono passaggi, cambia il carico termico e la linea lavora a pieno ritmo.
Aria filtrata e distribuzione corretta
Nelle applicazioni industriali food si usano spesso filtri HEPA o ULPA e flussi d'aria controllati dall'alto verso il basso. I benchmark tecnici citati dai progettisti indicano un'efficienza HEPA del 99,97% su particelle ≥0,3 µm e ricambi d'aria che, nei casi più spinti, possono superare i 200 volumi/ora, come riportato da Reber nell'approfondimento sulla camera bianca.
Il dato va letto bene. Non significa che “più aria” sia sempre meglio. Significa che filtrazione efficace e ricambi adeguati abbassano il carico particellare. In parallelo, il controllo HVAC di temperatura e umidità limita condensa, cariche elettrostatiche e degrado di imballaggi o superfici sensibili.
In cantiere e in avviamento, i punti che verifico sempre sono questi:
- Mandata aria coerente con il layout. Se il flusso investe male le postazioni o trova ostacoli, crea zone morte.
- Riprese posizionate con logica. Devono accompagnare l'estrazione delle particelle, non ricircolarle nelle aree di lavoro.
- Pressione differenziale stabile. La sovrapressione va pensata rispetto ai locali adiacenti, non come valore astratto.
- Compatibilità con il freddo di processo. Se la deumidificazione è debole, il problema compare su porte, superfici e transiti.
Per involucro e finiture, una soluzione frequente è l'uso di pannelli coibentati lisci per ambienti controllati, perché aiutano a ottenere superfici continue, giunti leggibili e pulibilità più coerente con l'uso alimentare.
Materiali e dettagli costruttivi che evitano problemi
Nella camera bianca i materiali non si scelgono per estetica. Si scelgono per sanificabilità, resistenza chimica, tenuta e facilità di manutenzione.
Funzionano bene, in generale, soluzioni con queste caratteristiche:
- Pareti lisce e non porose per evitare trattenimento di sporco e semplificare il cleaning.
- Pavimenti continui e sigillati nei punti di raccordo, soprattutto vicino a macchine e varchi.
- Soffitti con integrazioni pulite di luci, bocchette e accessi tecnici.
- Dettagli arrotondati o semplificati dove possibile, per ridurre i punti difficili da sanificare.
Quello che non funziona è l'approccio ibrido improvvisato. Una camera bianca con materiali corretti ma attraversata da flussi logistici disordinati perde il vantaggio iniziale. Allo stesso modo, un buon layout senza finiture adatte si degrada rapidamente sotto detergenti, urti, umidità e cicli di lavoro intensi.
Osservazione di cantiere: i difetti più costosi non nascono quasi mai dal filtro. Nascono da dettagli apparentemente minori, come soglie, passaggi impiantistici, punti di condensazione e porte non coordinate con i flussi reali.
Il Processo di Validazione IQ OQ e PQ Spiegato
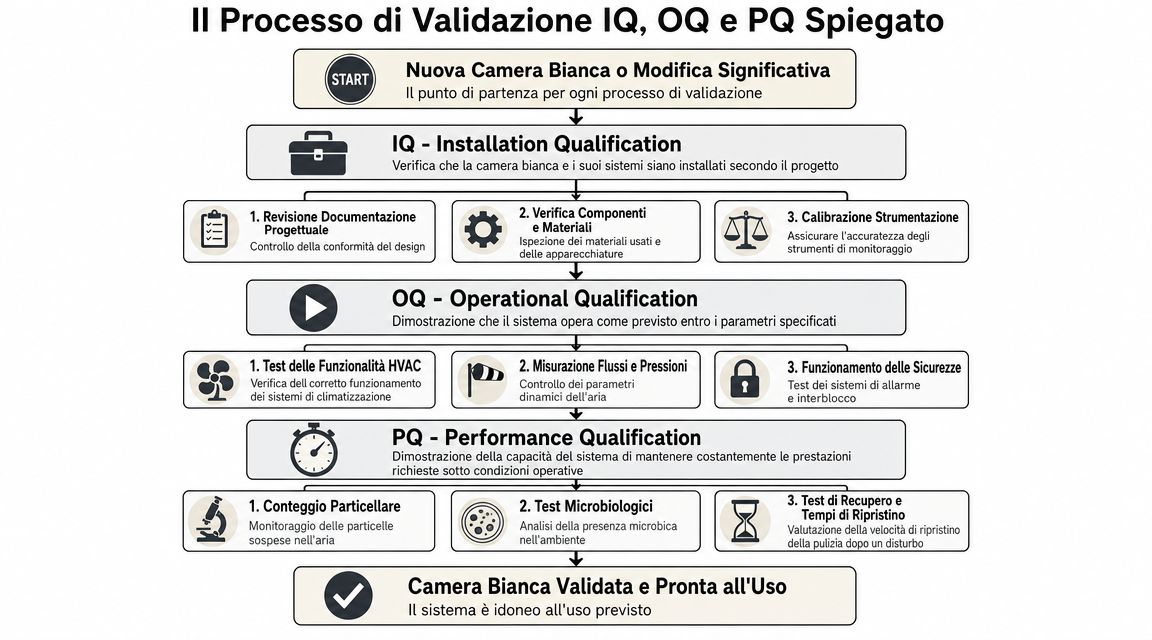
La progettazione dimostra come l'impianto dovrebbe funzionare. La validazione dimostra che funziona davvero. Per qualità, audit clienti e verifiche documentali, questa distinzione è decisiva.
IQ quando si verifica ciò che è stato installato
La Installation Qualification controlla che l'installazione corrisponda al progetto e alla documentazione approvata. Qui non si giudica ancora la resa produttiva. Si verifica che componenti, materiali, strumenti, impianti e configurazioni siano quelli previsti.
In pratica, la IQ include normalmente controlli su:
- documentazione tecnica;
- corrispondenza tra layout e realizzazione;
- componenti installati;
- strumenti di misura e relativa calibrazione;
- coerenza delle finiture con l'uso previsto.
Se questa fase viene compressa, i problemi riemergono dopo. E a quel punto costano di più, perché si interviene su un impianto già avviato.
OQ e PQ quando l'impianto deve dimostrare di reggere il lavoro reale
La Operational Qualification verifica che il sistema operi entro i parametri previsti. Qui si testano funzionalità HVAC, comportamento dei flussi, pressioni, allarmi, interblocchi e risposta dei sistemi in condizioni operative controllate.
La Performance Qualification è il passaggio che interessa di più a chi produce. Non basta che l'impianto “accenda bene”. Deve mantenere la prestazione richiesta durante l'attività reale, con personale, routine operative, materiali in ingresso e uscite prodotto.
Una validazione seria risponde a domande semplici e decisive:
| Fase | Domanda chiave |
|---|---|
| IQ | È stato installato ciò che era stato progettato? |
| OQ | I sistemi funzionano correttamente nei parametri previsti? |
| PQ | L'ambiente mantiene le prestazioni durante il lavoro reale? |
Se una camera bianca non arriva a una PQ solida, resta un'opera impiantistica. Non è ancora un ambiente di processo affidabile.
Gestione Operativa Pulizia Manutenzione e Accessi
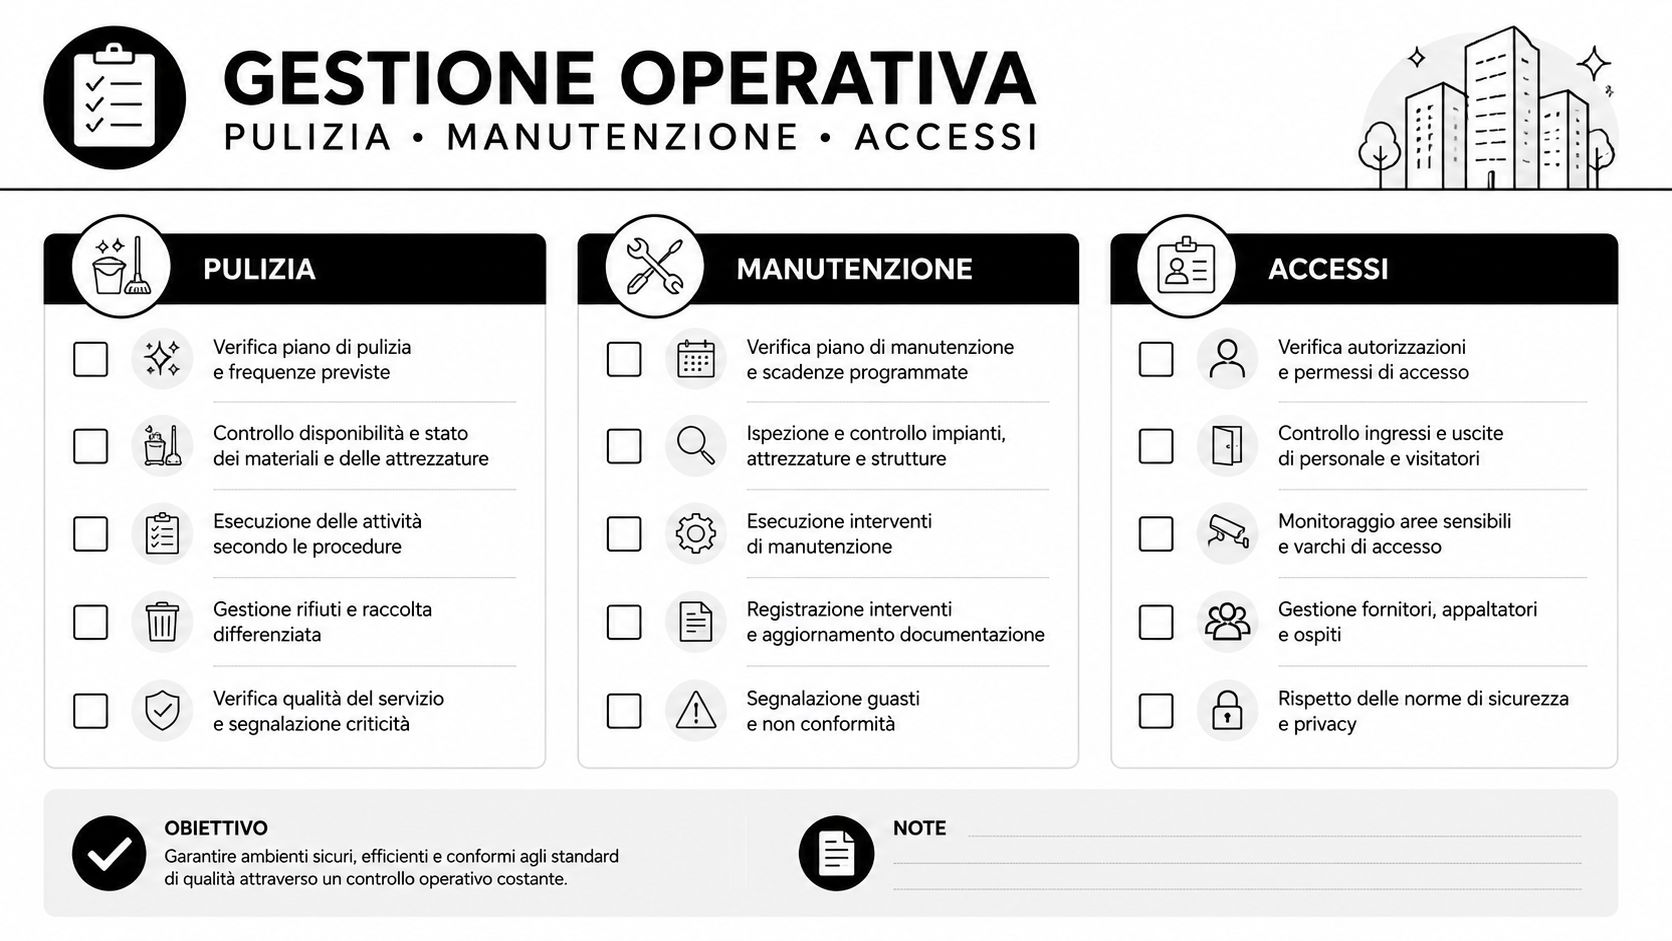
Una camera bianca alimentare ben progettata può perdere rapidamente efficacia se la gestione quotidiana è debole. Nella pratica, il fattore umano pesa quanto l'impianto. A volte di più.
Pulizia efficace senza danneggiare il controllo ambientale
Le procedure di pulizia devono essere compatibili con i materiali installati, con i tempi della produzione e con la logica dei flussi. Il punto non è pulire “di più”. Il punto è pulire in modo ripetibile, documentabile e coerente con il rischio.
Gli errori che vedo più spesso sono questi:
- Sanificazione non sequenziata. Si parte dalle aree più sporche e si trascina il rischio verso quelle pulite.
- Attrezzature di cleaning introdotte senza regole. Anche il carrello di pulizia può diventare un vettore.
- Tempi di asciugatura ignorati. In ambienti freddi o umidi, la fretta crea residui o condense.
- Prodotti chimici incompatibili con finiture, guarnizioni o superfici.
Un altro punto spesso trascurato riguarda il freddo. Se la camera bianca è integrata con aree a temperatura controllata, l'impianto di refrigerazione e il suo comportamento dinamico devono restare leggibili per manutenzione e continuità di servizio. In questi contesti è utile valutare anche soluzioni come un gruppo frigorifero industriale per applicazioni di processo, quando il progetto richiede coordinamento stretto tra cleanroom e catena del freddo.
Accessi e manutenzione dove si decide la tenuta nel tempo
Bussole, anticamere, pass-box, porte interbloccate e percorsi separati servono a una cosa sola: impedire che il comportamento quotidiano distrugga la logica del progetto.
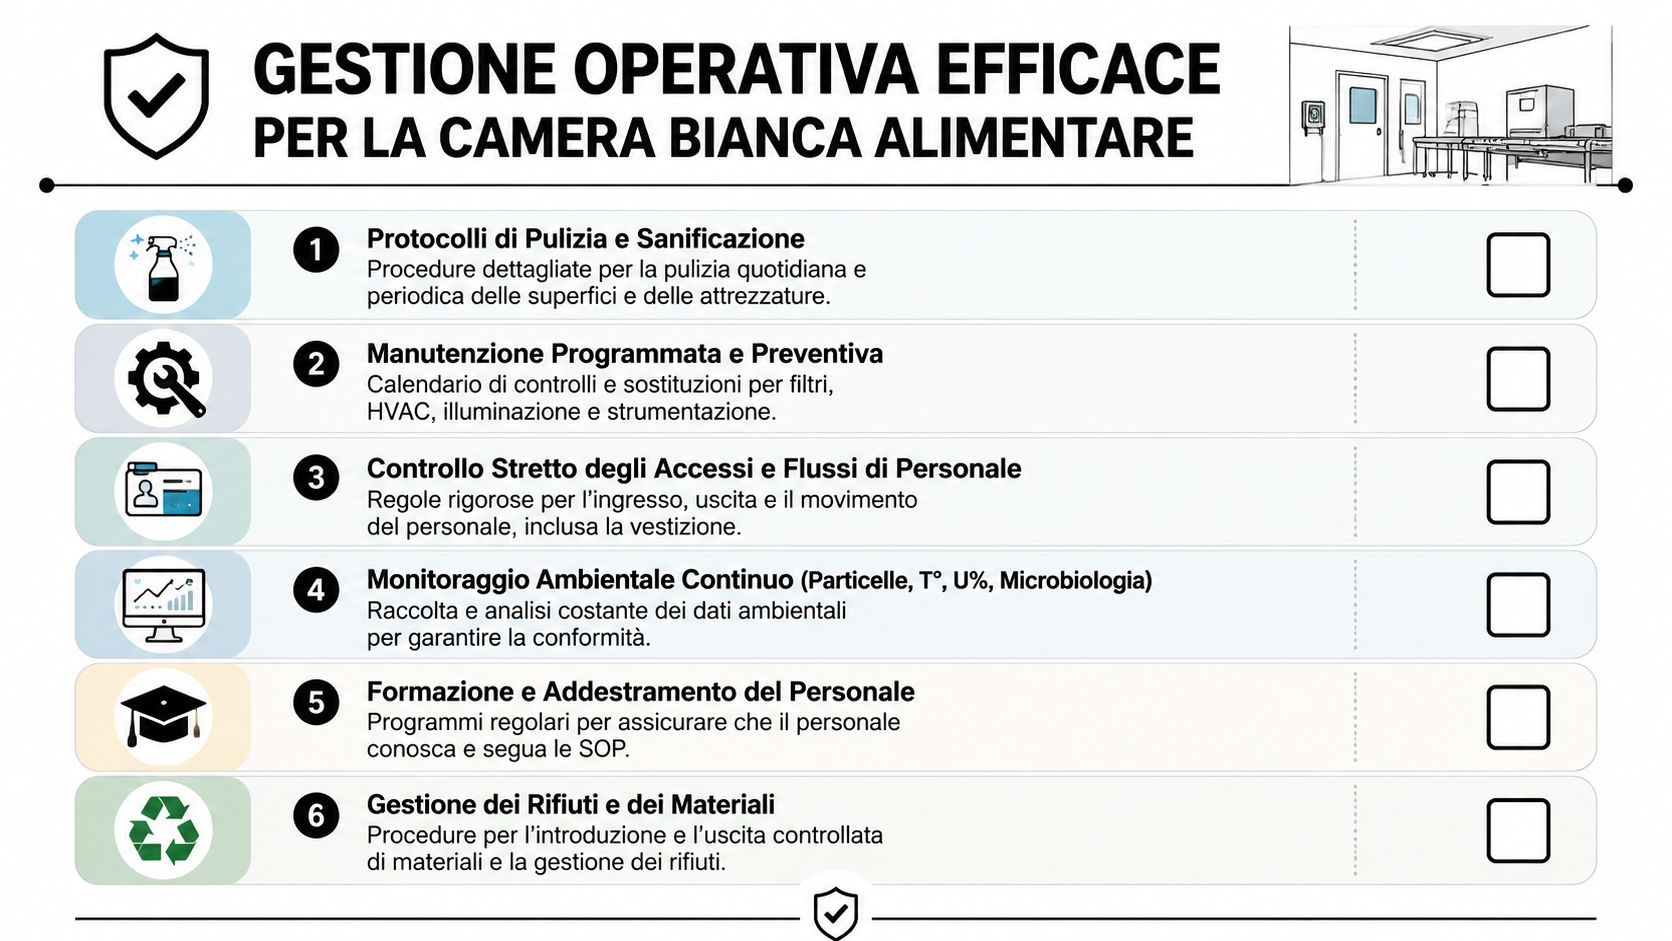
Le regole operative efficaci hanno alcune caratteristiche comuni:
- Accessi leggibili. Chi entra sa da quale varco passare, come vestirsi e cosa non può portare con sé.
- Percorsi distinti per persone, materiali puliti, rifiuti e prodotto finito.
- Manutenzione programmata su HVAC, filtri, sensori, porte e sistemi di allarme.
- Registrazioni chiare di interventi, anomalie e ripristini.
La manutenzione non è solo sostituzione componenti. È controllo della deriva. Una porta che chiude peggio, un sensore che legge male o un filtro non più coerente con la perdita di carico prevista possono alterare l'ambiente ben prima che il problema sia visibile in reparto.
Casi d'Uso Esempi Pratici nel Settore Food & Beverage
Le camere bianche nel food non sono tutte uguali. Cambiano con il prodotto, con il packaging, con il livello di automazione e soprattutto con il rapporto tra lavorazione e catena del freddo.
Salumi e latticini
Nel confezionamento di salumi affettati o nel porzionamento dei formaggi, la criticità sta spesso nelle fasi post-processo. Il prodotto esce da una condizione controllata, entra in una lavorazione aperta e deve raggiungere il confezionamento senza accumulare rischio ambientale.
Qui il progetto deve far convivere tre obiettivi: aria controllata, temperatura di processo stabile e trasferimenti rapidi. Le fonti italiane sottolineano che per salumi e latticini la qualità finale dipende sia dalla riduzione della contaminazione in camera bianca sia dal mantenimento della temperatura durante i trasferimenti, con un ruolo chiave di interblocchi e logiche di pressione, come osserva Arrebecchi nel focus sulle camere bianche per l'industria alimentare.
In questi casi funzionano bene:
- bussole tra area fredda e area di lavorazione;
- passaggi materiali distinti da quelli del personale;
- aperture brevi e controllate;
- pressioni studiate rispetto ai volumi confinanti.
IV gamma e piatti pronti
Su IV gamma, pronto fresco e piatti pronti, il nodo non è solo microbiologico. È anche logistico. Il prodotto ha tempi stretti, movimentazioni frequenti e spesso un packaging sensibile a condensa, sbalzi termici o cariche superficiali.
Qui una camera bianca progettata male rallenta il processo. Una progettata bene protegge il prodotto senza creare colli di bottiglia. Per questo bussole, layout lineare e disciplina dei flussi contano quanto i filtri. Se il percorso dal reparto preparazione al confezionamento obbliga a soste, inversioni o aperture ripetute, il sistema si indebolisce proprio dove dovrebbe essere più forte.
Nelle linee fredde, la domanda giusta non è “serve una camera bianca?”. La domanda giusta è “dove inizia e dove finisce davvero il tratto protetto del prodotto?”.
Come Scegliere il Fornitore Giusto per la Tua Camera Bianca
Una scelta sbagliata del fornitore si vede tardi, spesso dopo l'avviamento. La camera entra in funzione, ma i flussi si inceppano, le porte restano aperte più del previsto, i differenziali non tengono durante i picchi di lavoro e la sanificazione richiede fermate più lunghe del pianificato. A quel punto il problema non è più il costo dell'impianto. È il costo del processo.
Per questo la valutazione non va fatta sul preventivo preso da solo. Va fatta sul modo in cui il fornitore traduce il vostro ciclo produttivo in un ambiente controllato che resti stabile anche nelle condizioni reali di esercizio, comprese le interfacce con celle, magazzini refrigerati, aree di ricevimento e spedizione.
Cosa verificare prima di firmare
Chi progetta e realizza una camera bianca alimentare deve dimostrare competenza tecnica in quattro aree precise:
- Processo produttivo e logistica interna. Deve capire come si muovono prodotto, operatori, imballi, utensili e scarti. Questo include i punti di contatto con la catena del freddo, dove si generano molti problemi pratici.
- Conformità tradotta in scelte costruttive. ISO, HACCP, requisiti cliente e procedure interne devono diventare layout, materiali, accessi, finiture, pressioni e modalità di pulizia verificabili.
- Installazione, collaudo e validazione. Il lavoro non finisce con il montaggio dei pannelli e degli impianti. Servono messa in servizio documentata, prove funzionali e supporto a IQ, OQ e PQ dove richiesto.
- Assistenza post avviamento. Manutenzione, ricambi, tarature e gestione delle modifiche incidono direttamente sulla continuità produttiva e sulla tenuta documentale nel tempo.
Nella pratica, conviene porre domande molto specifiche. Come viene gestita la transizione tra area refrigerata e camera bianca? Sono previste bussole separate per personale e materiali? Il fornitore dimensiona i differenziali di pressione anche in funzione della frequenza di apertura porte? Ha già risolto casi in cui il prodotto deve restare protetto durante trasferimenti brevi ma ripetuti?
Queste domande servono a distinguere un esecutore da un partner tecnico. Un installatore può fornire una stanza ben costruita. Un fornitore adatto al settore food progetta l'intero tratto protetto del prodotto, compresi i punti in cui la camera bianca dialoga con le aree adiacenti e con la filiera termica.
Tra le aziende che operano anche su questo tipo di applicazioni, ISOCOSTRUZIONI S.r.l. realizza camere bianche, sale di lavorazione e soluzioni collegate al controllo del freddo. Il dato utile, in fase di scelta, è il perimetro del servizio: capacità progettuale, installazione e assistenza tecnica. È questo che riduce le correzioni in cantiere e limita le non conformità emerse solo dopo l'avvio della produzione.