State gestendo prodotti che non perdonano errori. Un lotto alimentare che esce dal range termico, un materiale sensibile fermo troppo a lungo in area di carico, una preparazione ordini fatta in un ambiente non coerente con il profilo del prodotto. In molti casi il problema non nasce da un guasto evidente, ma da un progetto impostato male: flussi interni poco razionali, chiusure inadeguate, impianti sovra o sottodimensionati, controlli che arrivano troppo tardi.
Chi decide un magazzino a temperatura controllata oggi non sta scegliendo solo dove stoccare merce. Sta decidendo come proteggere qualità, continuità operativa e costi di esercizio per anni. È qui che la differenza tra una struttura “fredda” e una struttura ben progettata diventa concreta.
Indice
- Introduzione al Magazzino a Temperatura Controllata
- Cosa È un Magazzino a Temperatura Controllata e Perché È Cruciale
- Le Principali Tipologie di Strutture Refrigerate
- Progettazione e Componenti Chiave per la Massima Performance
- Garantire la Conformità con le Normative Essenziali
- Efficienza Energetica Sostenibilità e Ritorno sull'Investimento
- Checklist Pratica per la Richiesta di un Progetto su Misura
Introduzione al Magazzino a Temperatura Controllata
Un magazzino a temperatura controllata entra in gioco quando la temperatura non è una variabile accessoria, ma una condizione di integrità del prodotto. Chi lavora con alimenti, farmaci, semilavorati sensibili o materiali tecnici lo sa bene: basta una gestione discontinua per creare scarti, contestazioni, rilavorazioni e blocchi operativi.
L'errore più comune è considerarlo una voce impiantistica. In realtà è un sistema logistico completo. Coinvolge involucro edilizio, impianto frigorifero, movimentazione, procedure operative, controllo accessi, monitoraggio e conformità. Se anche uno solo di questi elementi è debole, il sito inizia a consumare più del necessario o a lavorare fuori standard.
Un progetto corretto parte dai prodotti e dai flussi, non dal solo layout disponibile.
Dal punto di vista pratico, le decisioni importanti arrivano molto prima del cantiere. Bisogna definire che cosa entra, quanto tempo resta, come si muove, in quali aree si prepara, con quali frequenze si aprono le porte e quali vincoli normativi governano l'attività. Solo dopo ha senso parlare di spessori, potenze frigorifere o automazione.
Per questo il tema va affrontato lungo tutto il ciclo di progetto. Non basta sapere cos'è una cella o quale temperatura mantenere. Serve un criterio per scegliere la struttura giusta, impostare il layout, prevenire dispersioni, facilitare la conformità e capire se l'investimento regge economicamente nel medio periodo.
Chi prende queste decisioni ha bisogno di una guida operativa, non di una definizione da glossario. È quello che conta davvero quando il magazzino deve lavorare ogni giorno, senza interruzioni e senza margine per gli errori.
Cosa È un Magazzino a Temperatura Controllata e Perché È Cruciale
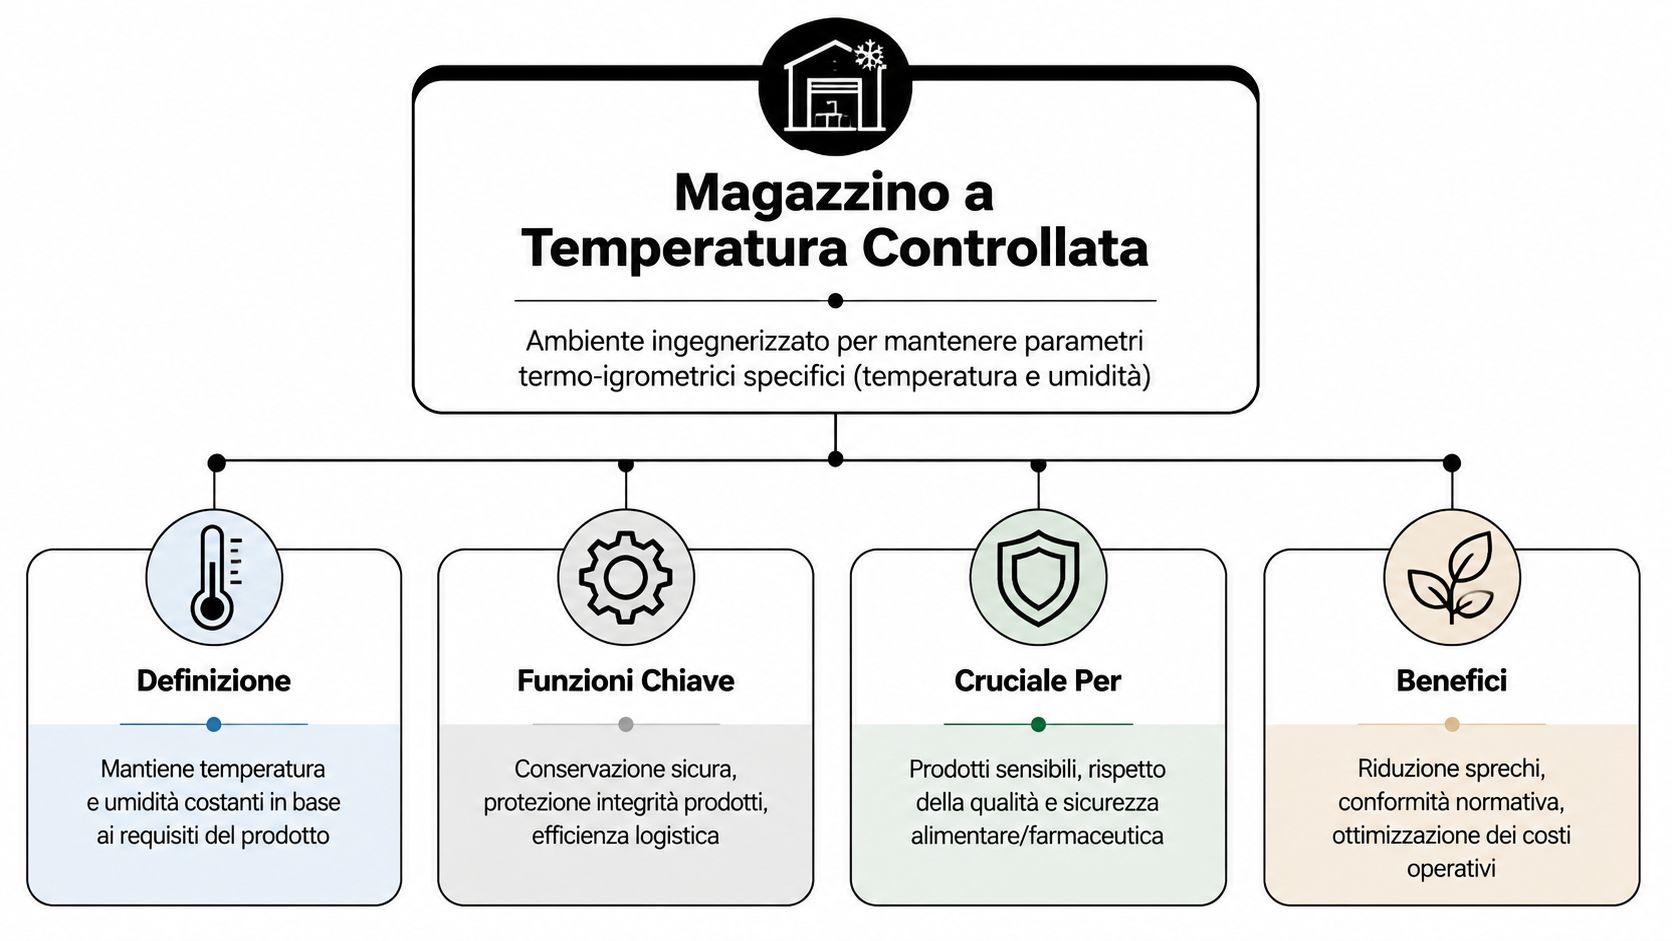
Un magazzino a temperatura controllata non è un grande frigorifero industriale. È un ambiente progettato per mantenere in modo stabile parametri termo igrometrici coerenti con il prodotto, con il processo e con il livello di rischio accettabile. Il punto non è solo “fare freddo”. Il punto è mantenere condizioni affidabili mentre entrano merci, si movimentano pallet, si preparano ordini e si caricano mezzi.
I quattro intervalli operativi
Nel mercato italiano la classificazione più usata distingue quattro intervalli operativi: ambiente da 15 °C a 30 °C, fresco da 10 °C a 15 °C, refrigerato da 0 °C a 10 °C e congelato da -30 °C a 0 °C, come riportato da Mecalux nella panoramica sul magazzino a temperatura controllata.
Questa segmentazione non serve solo a etichettare gli spazi. Definisce la struttura dell'impianto, il tipo di movimentazione, le porte, i tempi di attraversamento, la gestione delle baie e la continuità della catena del freddo. Chi approfondisce il tema della logistica del freddo industriale si accorge subito che il range termico scelto condiziona ogni decisione tecnica a valle.
| Intervallo | Uso operativo prevalente | Impatto progettuale |
|---|---|---|
| Ambiente | materiali e prodotti che richiedono stabilità ma non refrigerazione | controllo del clima, organizzazione flussi |
| Fresco | prodotti delicati con esigenze intermedie | accessi rapidi e buona uniformità |
| Refrigerato | merci che richiedono conservazione continua a bassa temperatura | impianto e involucro più performanti |
| Congelato | prodotti surgelati o molto sensibili | massima attenzione a isolamento, porte e sbrinamento |
Perché non è solo stoccaggio
La stessa fonte evidenzia che la funzione del magazzino non si esaurisce nello stoccaggio. Include preparazione e spedizione, oltre a sistemi di trasporto pallet e camere bianche per ridurre interruzioni e preservare la qualità del prodotto. Questo è un punto operativo decisivo.
Molti problemi nascono proprio nelle aree “di transizione”. La merce magari è conservata bene in cella, ma perde controllo in prelievo, consolidamento ordine o attesa in banchina. Un magazzino progettato male funziona sulla carta e fallisce nei passaggi quotidiani.
Regola pratica: il prodotto va protetto anche quando si muove, non solo quando è fermo in scaffale.
I benefici reali arrivano quando struttura, impianto e processo lavorano insieme. Si riducono sprechi, si gestisce meglio la conformità e si protegge la qualità percepita dal cliente finale. Nei settori alimentare e farmaceutico questo approccio non è un plus. È la base per operare con continuità.
Le Principali Tipologie di Strutture Refrigerate
La scelta della struttura dipende da tre variabili che in cantiere fanno tutta la differenza: volume da gestire, intensità dei flussi e prospettiva di crescita. Parlare genericamente di “magazzino frigo” porta spesso a confronti sbagliati, perché una cella modulare, un magazzino logistico e un autoportante risolvono problemi diversi.
Cella frigorifera
La cella frigorifera è la soluzione più mirata. Funziona bene quando bisogna creare un ambiente controllato per volumi definiti, processi ripetitivi e spazi limitati. Laboratori, cucine professionali, aree di supporto alla produzione e piccoli depositi ne sono un esempio tipico.
Il suo vantaggio è la modularità. Si integra più facilmente in edifici esistenti, richiede un perimetro d'intervento più contenuto e consente di separare merci o lavorazioni con esigenze distinte. Il limite emerge quando i flussi crescono: molte aperture, attraversamenti frequenti e incremento delle unità di stoccaggio iniziano a stressare layout e impianto.
Magazzino frigorifero
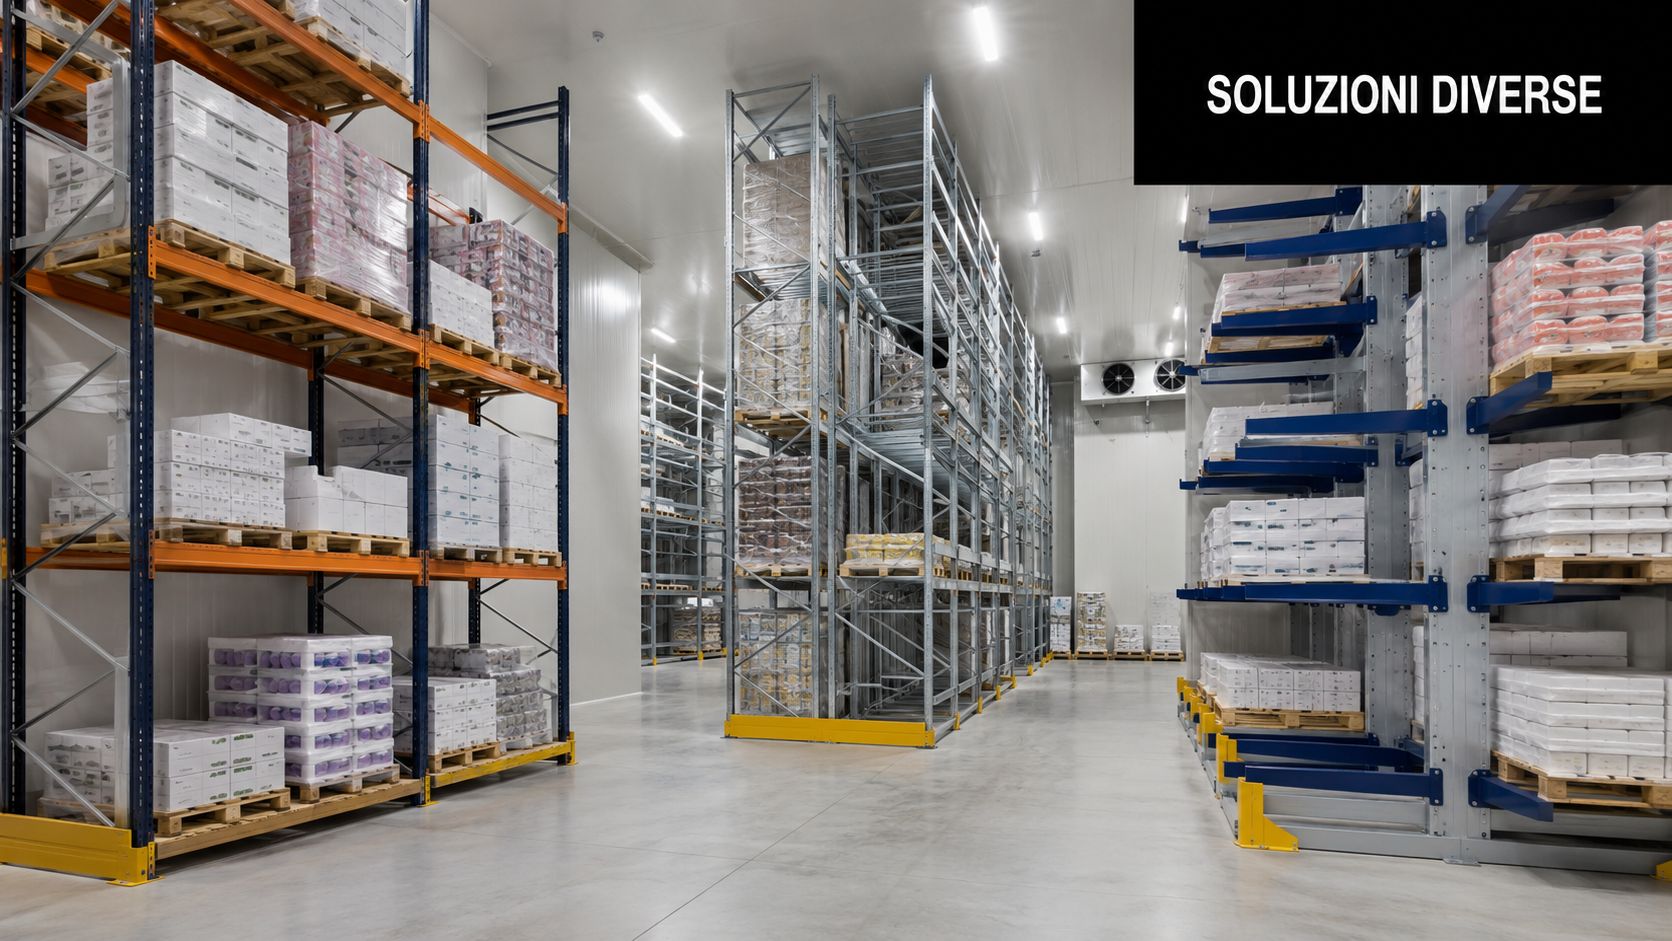
Il magazzino frigorifero è un'infrastruttura logistica, non una semplice area refrigerata più grande. Qui entrano in gioco baie di carico, zone di picking, corsie, sistemi di racking, buffer operativi e talvolta aree dedicate a confezionamento o spedizione.
È la scelta corretta quando il freddo fa parte del processo distributivo quotidiano. In questi casi la domanda da porsi non è “quanti metri mi servono”, ma “quanti passaggi deve compiere la merce senza uscire dal controllo”. Se il layout riduce le interferenze tra inbound, stock e outbound, il magazzino lavora meglio e consuma meno.
Un magazzino frigorifero efficace si riconosce dal numero ridotto di passaggi inutili, non dalla sola capacità di stoccaggio.
Magazzino autoportante
L'autoportante è la soluzione più spinta in termini di densità e uso del volume. La scaffalatura contribuisce alla struttura dell'edificio. Questo cambia il modo in cui si progetta tutto: fondazioni, montaggio, impianti, manutenzione, accessibilità futura.
Conviene quando il suolo è costoso, l'altezza disponibile diventa un vantaggio competitivo e i flussi sono sufficientemente organizzati da giustificare una struttura più specializzata. Non è la risposta giusta se il profilo operativo è ancora instabile o se il cliente prevede cambi di mix prodotto frequenti senza una strategia chiara.
| Tipologia | Dove funziona meglio | Punto forte | Punto debole |
|---|---|---|---|
| Cella frigorifera | spazi ridotti o esigenze puntuali | flessibilità modulare | scala limitata |
| Magazzino frigorifero | logistica continuativa | integrazione dei flussi | richiede progettazione accurata |
| Autoportante | alta densità e forte verticalizzazione | massimo uso del volume | minore tolleranza a scelte iniziali sbagliate |
Una buona analogia è questa. La cella è un'officina specializzata. Il magazzino frigorifero è una linea produttiva ben organizzata. L'autoportante è un impianto costruito per saturare al meglio lo spazio disponibile. Sbagliare categoria all'inizio porta quasi sempre a correzioni costose dopo.
Progettazione e Componenti Chiave per la Massima Performance
Quando un magazzino a temperatura controllata consuma troppo o lavora male, il problema raramente è uno solo. Di solito è una somma di dettagli trascurati. Un giunto non corretto, una porta lenta, una barriera al vapore sottovalutata, un evaporatore scelto senza considerare il ciclo reale di lavoro. La performance nasce dalla coerenza dell'insieme.
Involucro e continuità termica
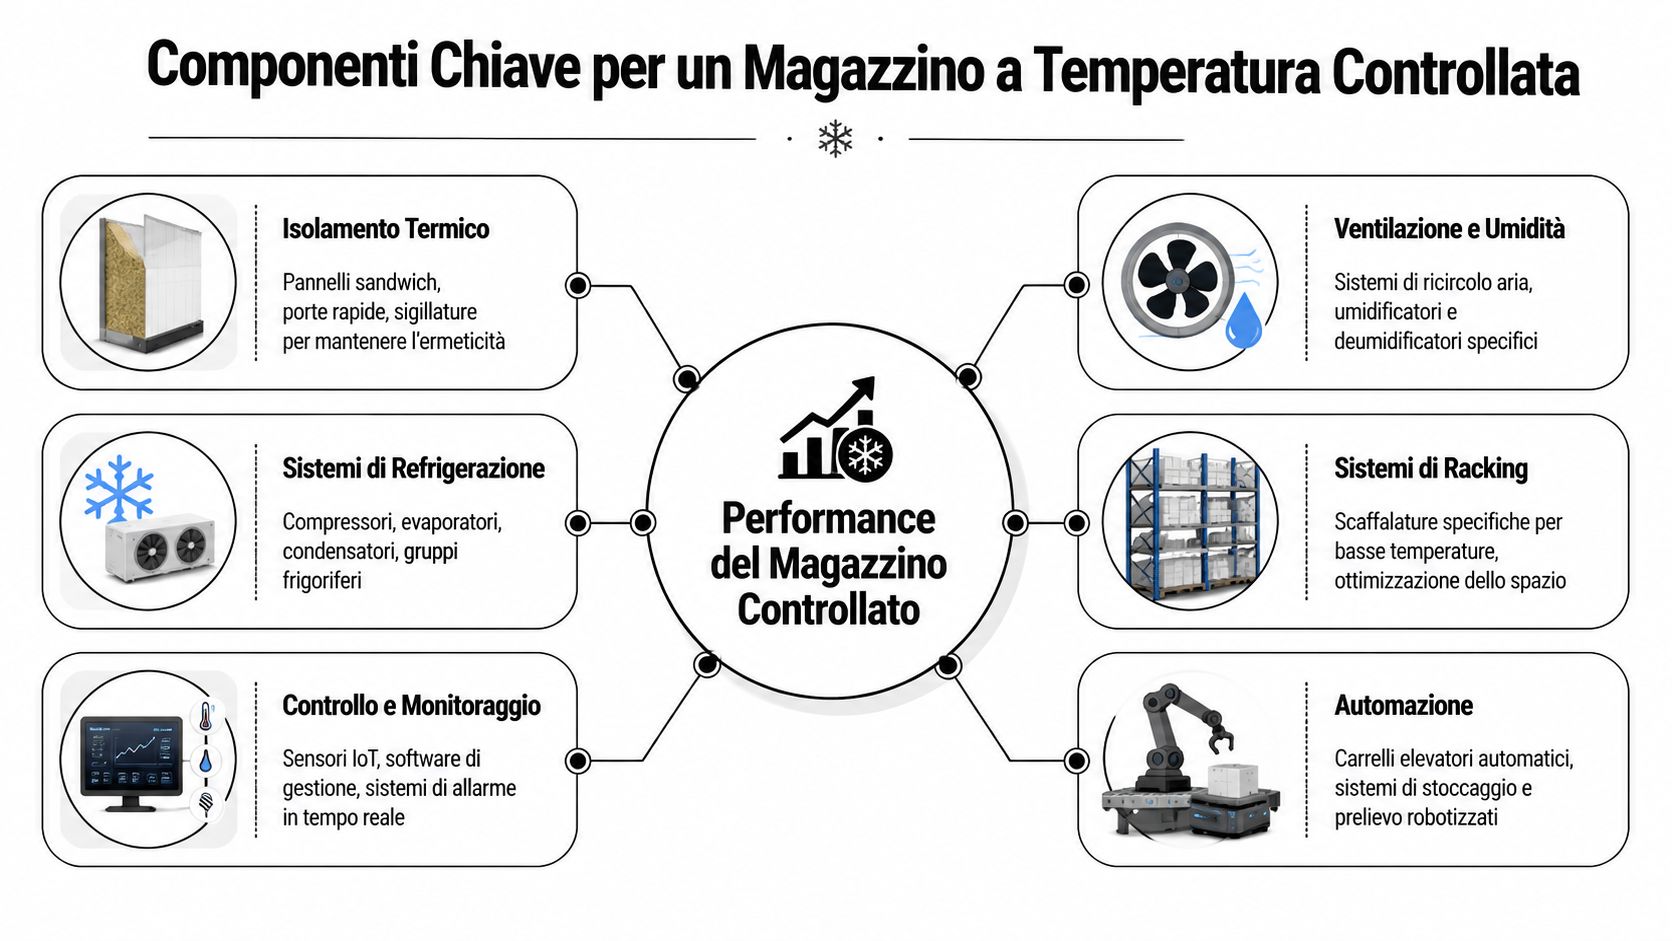
L'involucro è il primo elemento da rispettare. Pannelli sandwich, giunzioni, pavimenti, sigillature e punti di attraversamento impiantistico devono funzionare come un sistema continuo. Se l'ermeticità è debole, l'impianto frigorifero lavora di più, aumenta il rischio di condensa e peggiora la stabilità interna.
Nella pratica contano molto più i dettagli esecutivi di quanto si pensi in fase preliminare. Un pannello valido montato male perde gran parte del suo valore. Lo stesso vale per i raccordi tra pareti, soffitto e soglie. Chi progetta impianti frigoriferi industriali per applicazioni complesse sa che l'efficienza non dipende solo dalla macchina, ma da ciò che la macchina deve compensare.
Gli errori che costano di più nel tempo sono spesso questi:
- Punti termici irrisolti che generano condensa, ghiaccio o degrado dei materiali.
- Porte non coerenti con il traffico reale, quindi troppo lente o troppo esposte all'apertura continua.
- Scarsa attenzione al pavimento, che nel freddo spinto diventa un nodo tecnico delicato.
- Attraversamenti impiantistici improvvisati, fonte tipica di perdite e infiltrazioni.
Impianto frigorifero porte e controllo
L'impianto frigorifero è il cuore, ma non va trattato come una macchina da catalogo. Va dimensionato sul profilo d'uso reale. Conta il carico termico complessivo, ma contano anche frequenza di apertura, rotazione merci, tempi di permanenza in banchina e logica di sbrinamento.
Le porte isotermiche e le chiusure rapide hanno un impatto operativo enorme. In un sito con traffico intenso, una porta sbagliata annulla una parte del lavoro fatto su isolamento e impianto. La scelta migliore non è quella più solida in assoluto, ma quella che riduce gli scambi termici senza rallentare il flusso.
La porta va scelta come un componente di processo. Se rallenta il lavoro, gli operatori la lasceranno aperta più spesso. Se disperde troppo, pagherete il freddo due volte.
Il controllo H24 è il terzo pilastro. Sensori, allarmi, registrazione dei dati e supervisione devono consentire lettura rapida e intervento tempestivo. Nei progetti ben riusciti il monitoraggio non è una funzione accessoria dell'impianto, ma uno strumento decisionale quotidiano. Serve a capire dove si stanno creando instabilità e se dipendono da macchina, involucro o comportamento operativo.
Garantire la Conformità con le Normative Essenziali
La conformità non si aggiunge alla fine. Se arriva come verifica conclusiva, spesso significa che il progetto è stato pensato in modo incompleto. Nei magazzini a temperatura controllata, le norme entrano nelle scelte costruttive, nella separazione dei flussi, nella pulibilità delle superfici, nella tracciabilità e nella gestione delle emergenze.
HACCP e gestione dei punti critici
Per il settore alimentare, HACCP significa soprattutto controllo dei rischi lungo il processo reale. Questo ha conseguenze molto concrete sul layout. I percorsi sporco pulito, le aree di ricevimento, le zone di preparazione ordine, le superfici lavabili e la possibilità di ispezionare facilmente i punti sensibili non sono dettagli secondari.
Un magazzino progettato bene aiuta il responsabile qualità. Un magazzino progettato male lo costringe a rincorrere eccezioni ogni giorno. Quando le aree sono confuse o le temperature non restano stabili durante i passaggi, i punti critici si moltiplicano.
GMP e requisiti più stringenti
Nel farmaceutico e in ambiti assimilabili il livello di controllo è più severo. Qui non basta conservare bene. Serve poter dimostrare che le condizioni richieste sono state mantenute, monitorate e gestite secondo procedure coerenti.
Questo cambia il modo di impostare materiali, accessi, registrazione dati e validazione degli ambienti. Anche le manutenzioni vanno pianificate con logica documentale, perché ogni intervento può influire su continuità e affidabilità delle condizioni interne.
| Ambito | Focus principale | Implicazione progettuale |
|---|---|---|
| Alimentare | prevenzione dei rischi e igiene operativa | flussi separati, superfici idonee, facilità di sanificazione |
| Farmaceutico | tracciabilità e controllo documentato | monitoraggio rigoroso, validazione, accessi disciplinati |
Resistenza al fuoco e compartimentazione
La resistenza al fuoco delle strutture e delle chiusure non è solo un requisito edilizio. Nei siti refrigerati incide su sicurezza delle persone, protezione delle merci e continuità del business. Le cabine e le compartimentazioni REI devono essere integrate nel progetto, non inserite in modo correttivo quando il layout è già definito.
I punti da verificare subito sono questi:
- Compatibilità tra compartimentazione e flussi, per evitare colli di bottiglia.
- Coerenza dei materiali con ambiente, pulizia e destinazione d'uso.
- Accessibilità per manutenzione e ispezione, spesso trascurata.
- Coordinamento tra antincendio, impianti e logistica interna, che in cantiere crea molti conflitti se non viene risolto prima.
La conformità efficace ha una caratteristica semplice: non ostacola il lavoro quotidiano. Lo rende più ordinato, verificabile e stabile.
Efficienza Energetica Sostenibilità e Ritorno sull'Investimento
Il freddo industriale costa quando il progetto rincorre le dispersioni invece di prevenirle. Questo vale molto più del singolo componente “efficiente”. Un magazzino a temperatura controllata raggiunge un buon equilibrio economico quando involucro, impianto e operazioni riducono i carichi inutili prima ancora di produrre il freddo necessario.
Dove si gioca davvero il costo operativo
I principali sprechi nascono quasi sempre dagli stessi fattori: aperture frequenti, aree cuscinetto assenti o sottodimensionate, percorsi interni lunghi, impianto costretto a recuperi continui, illuminazione e attrezzature non pensate per quel contesto. In altre parole, il problema non è “quanto freddo serve”, ma quanta energia si perde nel modo in cui il sito lavora.
Per questo l'automazione ha un peso crescente nei progetti maturi. Secondo Dematic nell'analisi dedicata al magazzino a temperatura controllata, con l'automazione la riduzione dei costi operativi di magazzino può essere del 25-35%, il risparmio energetico del 35-50% e il tasso di preparazione ordini si avvicina al 100%. Sono dati che hanno senso soprattutto dove i flussi sono continui e il costo energetico pesa in modo diretto sull'esercizio.
L'automazione non ripaga da sola qualsiasi progetto. Ripaga quando semplifica i movimenti, riduce le aperture e limita la permanenza degli operatori nelle aree più energivore.
Come leggere il ROI senza semplificazioni
Il ritorno sull'investimento va calcolato su più livelli. Il primo è il costo operativo diretto: energia, manutenzione, produttività di picking, continuità di servizio. Il secondo è meno visibile ma spesso più pesante: scarti, resi, rilavorazioni, ritardi in spedizione, contestazioni qualità.
Per leggere bene il ROI conviene ragionare su una griglia pratica.
- Costo evitato. Quanto si riducono dispersioni, fermate e inefficienze di processo.
- Valore protetto. Quanto pesa economicamente preservare l'integrità del prodotto.
- Capacità logistica. Quanto migliora la regolarità dei flussi in entrata e uscita.
- Scalabilità. Quanto il progetto regge un aumento dei volumi senza rifacimenti strutturali.
Chi valuta un investimento solo sul costo iniziale tende a comprare un impianto. Chi valuta bene il ROI costruisce un sistema che resta sostenibile quando i volumi cambiano, i controlli aumentano e i clienti chiedono più affidabilità.
Checklist Pratica per la Richiesta di un Progetto su Misura
Quando arriva il momento di chiedere un'offerta, molti brief sono troppo vaghi. “Serve una cella grande”, “serve un magazzino frigo”, “serve un ambiente a norma”. Con premesse così, i preventivi diventano difficili da confrontare e quasi sempre lasciano fuori elementi che riemergeranno dopo, con varianti e tempi allungati.
Dati da preparare prima del confronto con il fornitore
Il modo migliore per partire è raccogliere informazioni operative, non solo dimensionali. Se volete fare una prima configurazione ragionata, può essere utile usare anche un configuratore 3D per celle frigorifere su misura, perché obbliga a chiarire subito alcuni vincoli che spesso restano impliciti.
Preparate almeno questi elementi:
- Tipo di merce. Alimenti, farmaci, semilavorati, prodotti confezionati, materiali tecnici. Cambia il livello di rischio e cambiano le finiture richieste.
- Range richiesto. Temperatura e, quando serve, umidità per ciascuna categoria di prodotto.
- Flussi reali. Entrate, uscite, picchi operativi, orari di carico e logica di preparazione ordini.
- Spazio disponibile. Dimensioni dell'area, altezze utili, accessi, interferenze con edifici o reparti esistenti.
- Vincoli normativi. Requisiti legati a settore, antincendio, pulibilità, compartimentazione, tracciabilità.
- Prospettiva futura. Crescita dei volumi, nuove referenze, eventuali espansioni di layout.
- Aspettative gestionali. Livello di automazione, presidio manutentivo, continuità operativa richiesta.
Domande tecniche da fare subito
Il confronto con il fornitore migliora molto se le domande sono concrete. Non chiedete solo “quanto consuma” o “quanto costa”. Chiedete come il progetto affronta i punti critici.
| Domanda | Perché serve |
|---|---|
| Come viene garantita l'ermeticità nei punti critici | chiarisce qualità del dettaglio esecutivo |
| Quali soluzioni sono previste per porte e passaggi frequenti | misura l'aderenza ai flussi reali |
| Come sarà organizzata la manutenzione | evita fermi e degrado precoce |
| Quali certificazioni e documentazioni saranno fornite | protegge la conformità futura |
Portate al tavolo i vostri dati operativi peggiori, non quelli ideali. Un progetto serio deve reggere i picchi, non solo le giornate tranquille.
Una richiesta ben costruita non serve solo a ottenere un prezzo. Serve a far emergere subito le scelte giuste, le criticità da risolvere e la distanza tra una proposta standard e una soluzione davvero adatta al vostro processo.
Se state valutando una nuova struttura o l'adeguamento di un sito esistente, ISOCOSTRUZIONI S.r.l. può supportarvi con un approccio tecnico completo, dalla progettazione alla realizzazione chiavi in mano di celle frigorifere, magazzini refrigerati, ambienti a norma HACCP e soluzioni prefabbricate per il controllo del freddo. Un confronto preliminare ben impostato aiuta a definire subito layout, requisiti normativi, prestazioni attese e priorità d'investimento.