La bolletta aumenta, il volume movimentato cambia e il responsabile di stabilimento deve capire se l'impianto frigorifero è diventato più efficiente oppure se ha semplicemente lavorato meno. È una situazione comune: il contatore registra meno kWh, ma nello stesso periodo sono diminuite le aperture delle porte, le tonnellate stoccate o le ore di funzionamento.
Nella filiera del freddo, la riduzione dei consumi energetici non si dimostra guardando soltanto il totale mensile. Il riferimento più utile è il consumo normalizzato, espresso in kWh per tonnellata movimentata oppure in kWh per m³ all'anno, messo in relazione con temperature, carichi e condizioni operative. Senza questa distinzione, anche un intervento tecnicamente valido può sembrare inefficace, oppure un semplice calo dell'attività può essere scambiato per un miglioramento dell'impianto.
Indice
- Perché misurare i consumi normalizzati fa la differenza
- Come impostare la baseline operativa prima di intervenire
- Isolamento, porte e gestione dei carichi termici
- Ottimizzazione del refrigeratore e gestione ai carichi parziali
- Checklist operativa per interventi prioritari e verifica dei risultati
- Casi reali e lezioni operative dalla filiera del freddo italiana
Perché misurare i consumi normalizzati fa la differenza
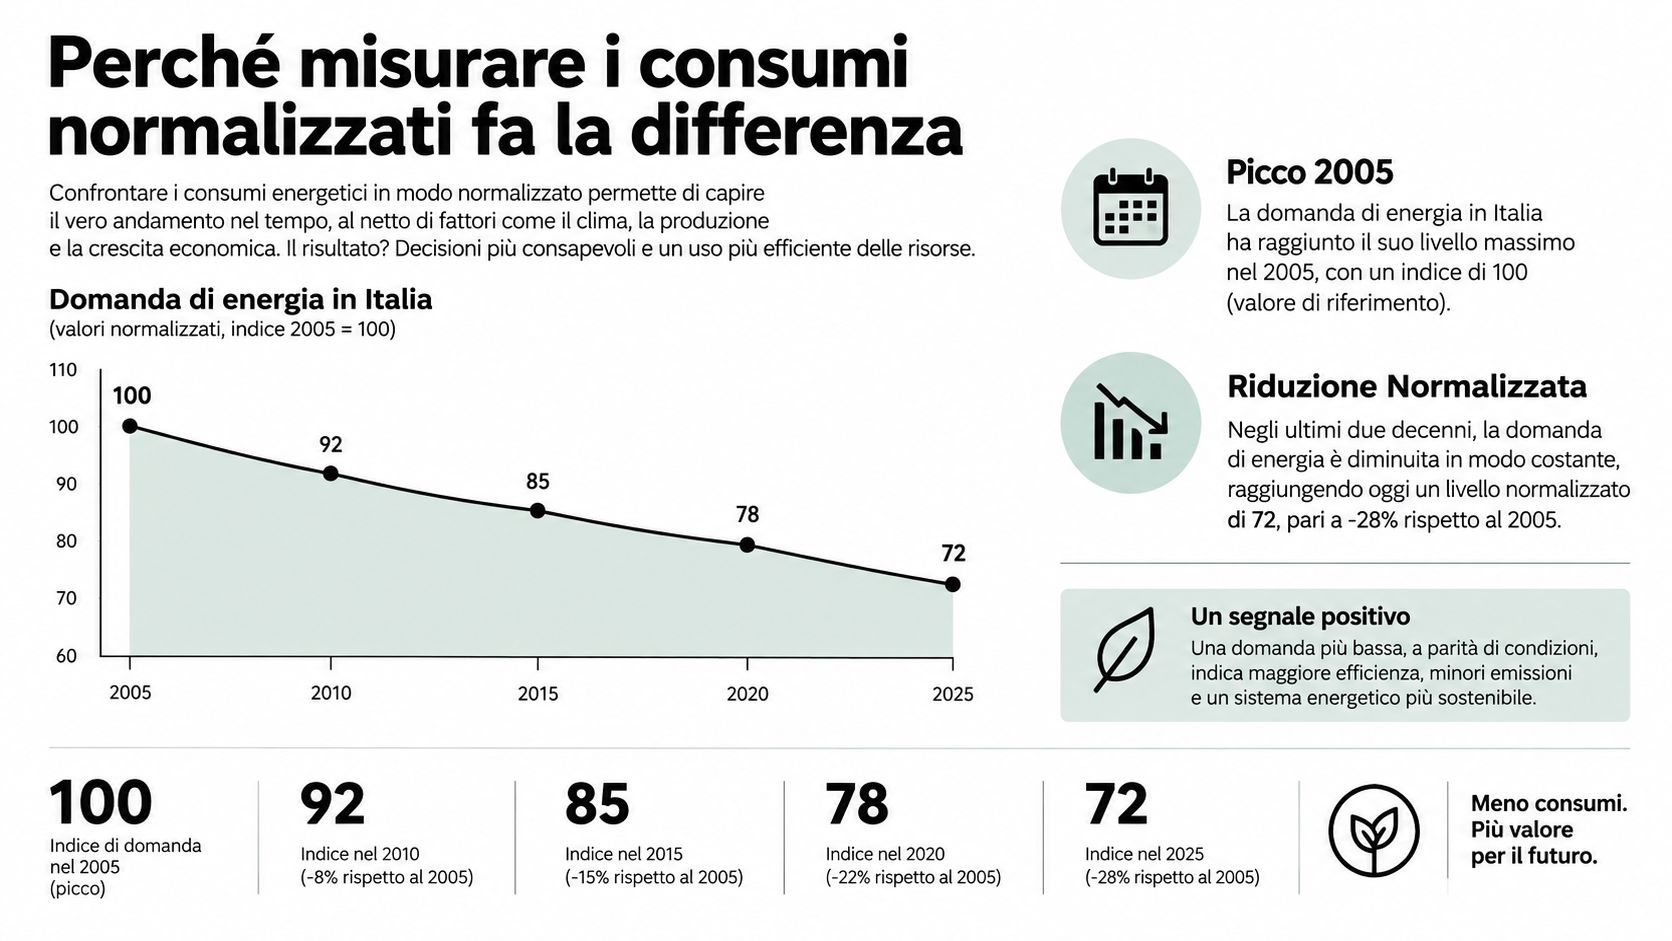
Il contesto nazionale conferma che la domanda energetica può ridursi nel tempo, ma non dimostra automaticamente che ogni impianto o settore sia diventato più efficiente. Secondo i dati ISPRA sull'energia, in Italia l'energia disponibile per i consumi finali ha raggiunto circa 139 Mtep nel 2005, cioè milioni di tonnellate equivalenti di petrolio. Dopo quel picco, il valore ha seguito una tendenza decrescente fino a un minimo nel 2014.
Nel 2024 l'energia disponibile per il consumo finale è stata pari a 109,3 Mtep, con un aumento marginale dello 0,4% rispetto al 2023, come riportato dalla stessa fonte ISPRA. Il confronto tra il 2005 e il 2024 indica quindi una riduzione di circa 29,7 Mtep, equivalente al 21,4% rispetto al picco. Crisi economica, miglioramenti tecnologici, maggiore efficienza dei processi e crescita delle rinnovabili hanno contribuito a questo andamento, ma il dato nazionale non descrive in modo uniforme il comportamento di una cella frigorifera.
Il consumo assoluto può ingannare
Una piattaforma distributiva può consumare meno kWh in un mese perché ha ricevuto meno prodotto. Una cella può mostrare un calo dei consumi perché le porte sono rimaste chiuse più a lungo. Un impianto può anche lavorare meno ore per effetto di una riduzione temporanea degli ordini. In nessuno di questi casi si può parlare automaticamente di efficienza.
Il confronto corretto deve associare il consumo all'attività che lo ha generato:
- kWh per tonnellata, utile quando il flusso di prodotto è il principale fattore di variabilità;
- kWh per pallet, adatto a magazzini con unità di movimentazione omogenee;
- kWh per m³·anno, utile per confrontare celle e magazzini con volumi diversi;
- kWh per ora di funzionamento, indicatore complementare, ma insufficiente se cambiano carico termico e quantità di prodotto.
Il rapporto normalizzato non sostituisce il dato assoluto. Lo completa. I kWh totali servono per controllare la bolletta e il carico sulla fornitura, mentre il consumo specifico serve per capire se l'impianto sta producendo il freddo richiesto con un impiego ragionevole di energia.
Regola pratica: se il volume movimentato cambia, non confrontare due periodi soltanto sulla base dei kWh totali.
Questa logica vale anche quando si valutano gli incentivi per l'efficienza energetica. Prima di considerare un investimento, bisogna sapere quale baseline verrà usata, quali variabili saranno normalizzate e come verrà attribuito il risultato all'intervento. Un progetto ben documentato separa il risparmio dovuto alla tecnologia da quello causato da una diversa intensità operativa.
Come impostare la baseline operativa prima di intervenire
La baseline è la fotografia tecnica dell'impianto prima della modifica. Senza questa fotografia, il confronto prima e dopo resta esposto a interpretazioni e non permette di capire se il risparmio deriva dall'intervento, dal clima, dal carico o da un cambiamento nella gestione.
Per una cella frigorifera industriale, il primo passaggio consiste nel raccogliere almeno questi dati:
- energia elettrica assorbita;
- ore di funzionamento;
- temperatura interna e temperatura ambiente;
- tonnellate di prodotto movimentate;
- volume occupato o disponibile;
- aperture delle porte;
- cicli e durata degli sbrinamenti;
- set-point e allarmi di temperatura.
La misura deve usare contatori elettrici dedicati, non soltanto il contatore generale dello stabilimento. La registrazione dovrebbe avvenire almeno ogni 15 minuti, così da collegare variazioni di potenza e anomalie a eventi precisi. Questa impostazione è coerente con le indicazioni tecniche riportate da ENEA sulla produzione del freddo nella filiera agroalimentare, che considera refrigerazione, surgelazione e magazzini refrigerati componenti rilevanti del fabbisogno energetico.
Separare i carichi prima di cercare lo spreco
Il consumo totale non dice quale componente sta lavorando male. Occorre separare, quando possibile, i carichi di:
- compressori;
- ventilatori;
- sbrinamento;
- illuminazione;
- movimentazione e riscaldamento delle porte;
- pompe, ausiliari e sistemi di controllo.
Una cella può avere compressori efficienti e perdere energia attraverso infiltrazioni d'aria, guarnizioni danneggiate o sbrinamenti troppo frequenti. Se si sostituisce soltanto il compressore, il confronto rischia di attribuire all'apparecchiatura un risultato che dipende invece da condizioni non controllate.
Il consumo specifico si calcola dividendo l'energia misurata per la variabile operativa scelta. Per esempio, si può rapportare il consumo alle tonnellate movimentate oppure al volume refrigerato nell'anno. La scelta deve restare coerente nel tempo: cambiare indicatore dopo l'intervento rende difficile confrontare i risultati.
Normalizzare il confronto
La verifica deve considerare carico, temperatura esterna e set-point. Un periodo più freddo può ridurre il lavoro del condensatore, mentre un aumento delle aperture può far crescere il carico anche se il volume stoccato resta invariato. Il registro di misura deve quindi associare i consumi agli eventi che modificano il funzionamento.
Il dato utile non è “abbiamo consumato meno”. È “abbiamo consumato meno energia per la stessa unità di servizio refrigerato”.
Prima di intervenire conviene inoltre controllare isolamento, ermeticità, scambiatori, ventilatori e logica di sbrinamento. La corretta progettazione, la selezione dei componenti e la gestione razionale dell'esercizio sono determinanti per l'efficienza della catena del freddo, non elementi secondari da affrontare dopo l'acquisto della macchina.
Isolamento, porte e gestione dei carichi termici
Il freddo più economico da produrre è quello che non deve essere reintegrato. Per questo, isolamento e controllo delle infiltrazioni vengono prima della ricerca di una macchina più potente o della sostituzione di un singolo componente.
Un pannello isolante efficace non basta se la continuità termica è interrotta da giunti aperti, fissaggi non corretti, danneggiamenti o ponti termici. Nelle celle esistenti, il controllo deve comprendere pareti, soffitto, pavimento, giunzioni, passaggi impiantistici e punti di contatto con strutture esterne. L'umidità e il degrado possono compromettere le prestazioni anche quando il pannello appare integro a un'ispezione superficiale.

Porte rapide o compartimentazione
Le porte rapide riducono il tempo di scambio d'aria, ma non risolvono da sole una gestione disordinata dei flussi. Se gli operatori lasciano aperti i varchi, se le guarnizioni non aderiscono o se la porta non chiude correttamente, l'impianto continua a ricevere un carico termico evitabile.
La scelta va fatta osservando il processo:
| Soluzione | Vantaggio principale | Limite da controllare |
|---|---|---|
| Porta rapida | Riduce la durata delle aperture | Richiede manutenzione e corretta regolazione |
| Bussola o anticamera | Limita lo scambio diretto tra ambienti | Occupa spazio e modifica la logistica |
| Compartimentazione | Separa zone con temperature o flussi diversi | Può aumentare la complessità operativa |
| Tenda termica | Intervento semplice su alcuni varchi | Non sostituisce una porta ben ermetica |
L'obiettivo non è installare più componenti, ma ridurre il carico termico senza rallentare la movimentazione. Una soluzione che protegge la temperatura ma crea code, urti o manovre improprie può generare nuovi problemi di sicurezza e produttività.
Set-point e conformità
Il set-point deve rispettare il prodotto, il processo e i requisiti HACCP. Abbassare la temperatura oltre il necessario aumenta il lavoro dell'impianto e può creare un margine apparente di sicurezza che non sostituisce il controllo della temperatura reale del prodotto.
Anche lo sbrinamento va osservato come conseguenza del carico termico e dell'umidità introdotta. Porte aperte, infiltrazioni e batterie sporche aumentano la formazione di brina. Prima di modificare i tempi di sbrinamento, occorre capire perché il ghiaccio si forma e se il ciclo è attivato da una condizione reale oppure da un semplice orario programmato.
Per gli interventi su pannelli e strutture esistenti, le soluzioni di isolamento termico per celle frigorifere vanno valutate insieme a tenuta, lavabilità, sanificazione e accessibilità per la manutenzione. L'efficienza energetica non è separata dall'igiene: una superficie difficile da pulire o un giunto che trattiene umidità compromette la sostenibilità operativa della soluzione.
Ottimizzazione del refrigeratore e gestione ai carichi parziali
Un impianto frigorifero raramente lavora sempre nelle stesse condizioni. Il carico cambia con la quantità di prodotto introdotta, le aperture, la temperatura esterna, gli sbrinamenti e il ciclo di distribuzione. Progettare o regolare il sistema per funzionare continuamente a piena potenza porta spesso a consumi inutili ai carichi parziali.
Il documento GSE sulle risultanze delle istruttorie per i certificati bianchi indica inverter, motori ad alta efficienza, sistemi di supervisione e configurazioni multi-compressore come soluzioni utili per migliorare le prestazioni ai carichi parziali. La stessa fonte segnala che gruppi frigoriferi dotati di questi accorgimenti possono raggiungere valori di EER superiori a 5.
Leggere l'EER in condizioni reali
L'EER è il rapporto tra potenza frigorifera resa e potenza elettrica assorbita. Non basta osservare il valore dichiarato a pieno carico. Bisogna verificare come si comporta il gruppo nei livelli di funzionamento più frequenti.
Un protocollo pratico prevede di acquisire, per almeno 2-4 settimane, pressione di aspirazione e mandata, temperatura di condensazione, temperatura di evaporazione, potenza assorbita e carico termico. I dati vanno poi confrontati tra pieno carico e carichi parziali, tenendo separati i periodi con condizioni esterne molto diverse.
La regolazione dovrebbe seguire una sequenza coerente:
- avviare i compressori in base alla richiesta effettiva;
- usare inverter sui motori compatibili;
- applicare la condensazione flottante quando le condizioni esterne lo consentono;
- coordinare PLC, valvole, ventilatori e compressori;
- controllare lo stato di filtri, batterie e scambiatori.
La temperatura di condensa e il suo controllo meritano attenzione perché un set-point troppo alto costringe il sistema a lavorare con maggiore sforzo anche quando l'ambiente esterno permetterebbe una condizione più favorevole.
Cosa non funziona
Il sovradimensionamento non offre automaticamente maggiore efficienza. Può provocare cicli brevi, regolazioni instabili e funzionamento lontano dal punto ottimale. Anche batterie sporche, ventilatori usurati e filtri ostruiti riducono la prestazione senza produrre un allarme evidente.
Gli sbrinamenti temporizzati sono un altro punto critico. Se partono troppo spesso, consumano energia e interrompono inutilmente la produzione del freddo. Se partono troppo tardi, la brina riduce lo scambio termico e può peggiorare il funzionamento dei ventilatori.
ENEA evidenzia che, negli apparecchi di refrigerazione, impostare una temperatura inutilmente più bassa aumenta il consumo. Questo riferimento riguarda gli apparecchi domestici e non può essere trasferito direttamente alle celle industriali, ma il principio resta valido: il margine termico deve essere motivato dal prodotto e dal processo, non dall'abitudine.
La verifica finale non deve limitarsi ai kWh assoluti. Va espressa in kWh per tonnellata e, quando utile, correlata ai gradi-giorno e al carico termico. Solo così si evita di “normalizzare” il risultato cambiando rigidamente i set-point senza dimostrare un miglioramento reale.
Checklist operativa per interventi prioritari e verifica dei risultati
Un piano efficace parte dalle misure che eliminano il carico alla fonte e arriva alle regolazioni più complesse. L'ordine conta: ottimizzare il compressore mentre una porta perde aria significa intervenire sul sintomo e non sulla causa.
Prima dell'intervento
- Definisci il servizio refrigerato: scegli se usare tonnellate, pallet o volume e mantieni lo stesso indicatore nel confronto.
- Mappa i carichi: separa compressori, ventilatori, sbrinamento, illuminazione e porte.
- Registra le condizioni operative: temperatura interna, ambiente, set-point, ore di lavoro, aperture e quantità movimentate.
- Controlla l'ermeticità: verifica guarnizioni, chiusure, pannelli, giunti e passaggi impiantistici.
- Individua le anomalie: collega allarmi e picchi di potenza agli eventi del processo.
Durante la scelta
Dai priorità alle azioni con impatto diretto sul carico termico, come ripristino delle guarnizioni, correzione dei ponti termici, pulizia degli scambiatori e revisione dello sbrinamento. In seguito valuta inverter, multi-compressore, supervisione e modifiche alla logica di controllo.
Il payback non dovrebbe basarsi su un unico prezzo dell'energia. L'aumento dei prezzi alla produzione della fornitura italiana di energia elettrica, gas, vapore e aria condizionata ha raggiunto il 12,9% su base annua a giugno 2025, dopo il 9,3% registrato a maggio, secondo la nota informativa ISTAT sui prezzi alla produzione. Per questo conviene valutare più scenari di costo, mantenendo separati il risultato tecnico e il ritorno economico.
Dopo l'intervento
Confronta i kWh normalizzati, non soltanto il consumo totale. Verifica che temperatura, carico, clima, aperture e set-point siano comparabili e definisci prima dell'analisi quale scostamento considerare significativo per la gestione interna. Non esiste un margine universale valido per ogni cella, perché dipende dalla qualità dei sensori, dalla variabilità del processo e dal metodo di misura.
Se il consumo specifico migliora soltanto durante periodi di bassa attività, il risultato non è ancora consolidato. Se invece resta favorevole in condizioni operative diverse, l'intervento ha una base più solida e può entrare nel piano di manutenzione e monitoraggio continuo.
Casi reali e lezioni operative dalla filiera del freddo italiana
Nella pratica, i progetti più affidabili non affidano la riduzione dei consumi a un solo componente. Un ampliamento di celle, per esempio, richiede coerenza tra involucro, porte, distribuzione interna, potenza frigorifera e modalità di movimentazione. Se si aumenta il volume refrigerato senza rivedere il controllo dei carichi e la misura dei consumi, l'impianto può funzionare, ma diventa difficile capire quanto costi davvero ogni unità di prodotto conservata.
In un magazzino autoportante, la struttura deve dialogare con pannelli, giunti, pavimento, copertura e impianti. La continuità dell'isolamento conta quanto la scelta dello spessore. Un pannello performante montato con discontinuità o attraversamenti non correttamente sigillati lascia al sistema un carico che il compressore dovrà compensare ogni giorno.
Tre situazioni ricorrenti
Ampliamento di una cella. Il rischio è usare la vecchia logica di regolazione su un volume e un flusso nuovi. Prima dell'avviamento vanno definiti contatori, variabili di processo e criteri di normalizzazione, così il consumo dell'ampliamento non si confonde con quello delle aree esistenti.
Riqualificazione di porte e isolamento. La sostituzione di guarnizioni, porte rapide, pannelli danneggiati o pedane può ridurre le dispersioni, ma il risultato dipende dall'uso quotidiano. Se gli operatori mantengono aperti i varchi o se le chiusure non vengono manutentate, il beneficio si riduce rapidamente.
Impianti per alimentare, farmaceutico e healthcare. Qui il set-point non può essere modificato soltanto per risparmiare. La temperatura deve restare compatibile con prodotto, processo, tracciabilità e requisiti HACCP. Il risparmio nasce dalla riduzione delle dispersioni e dalla regolazione corretta, non da una deroga ai requisiti di conservazione.

La lezione più importante riguarda la sequenza delle decisioni. Prima si misura, poi si correggono dispersioni e carichi termici, quindi si ottimizza il refrigeratore e infine si verifica il consumo specifico in condizioni operative confrontabili. Saltare la baseline porta a discussioni sui kWh assoluti; ignorare porte e isolamento porta ad attribuire al compressore problemi che non può risolvere.
ISOCOSTRUZIONI S.r.l. progetta e realizza celle frigorifere, magazzini refrigerati, ambienti a temperatura controllata e interventi di riqualificazione, con attenzione a isolamento, ermeticità, conformità HACCP, installazione e manutenzione. Per valutare un progetto di riduzione consumi energetici o aggiornare una cella esistente con criteri misurabili, visita ISOCOSTRUZIONI S.r.l. e richiedi un confronto tecnico sul tuo impianto.