Stai probabilmente valutando un passaggio delicato. Hai una linea produttiva che funziona, oppure un nuovo food lab da avviare, e sai che il collo di bottiglia non sarà solo la ricetta o la capacità commerciale. Il punto critico sarà portare il prodotto dalla lavorazione allo stoccaggio senza perdere qualità, senza esporre il processo a rischi igienici e senza costruire uno stabilimento che dopo pochi mesi richieda correzioni costose.
È in questa fase che molti guardano al tunnel di abbattimento come a una macchina da inserire in planimetria. In realtà, nei progetti ben fatti, il tunnel non si compra “a parte”. Si colloca dentro un sistema fatto di layout, impianti frigoriferi, superfici sanificabili, logistica interna, procedure HACCP, accessi tecnici e autorizzazioni. Se uno di questi elementi viene trascurato, anche un impianto performante lavora male.
Nel lavoro di project management per stabilimenti alimentari, il tunnel di abbattimento per l'industria alimentare è spesso il punto attorno a cui si decide l'intero equilibrio del reparto. Non solo perché raffredda o congela il prodotto, ma perché obbliga a progettare bene tutto ciò che gli sta prima e tutto ciò che gli sta dopo.
Indice
- Perché il Tunnel di Abbattimento è Cruciale per il Tuo Food Lab
- La Scelta Tecnologica del Tunnel di Abbattimento
- Progettare il Layout Funzionale Attorno al Tunnel
- Requisiti Normativi e Sanitari da Rispettare
- Impianti Integrati per Efficienza e Sicurezza
- Dalla Preventivazione alla Manutenzione del Food Lab
Perché il Tunnel di Abbattimento è Cruciale per il Tuo Food Lab
Un laboratorio alimentare entra davvero in crisi quando il prodotto esce dalla cottura o dalla preparazione e resta troppo tempo in una zona grigia. È lì che si concentrano problemi di sicurezza, cali di qualità, rallentamenti produttivi e contestazioni in fase di audit.
Quando la qualità dipende dai minuti
Chi produce piatti pronti, carne lavorata, ittico, bakery o gastronomia refrigerata conosce bene questa situazione. Il prodotto è corretto dal punto di vista ricettivo, ma se il raffreddamento non è rapido e uniforme la qualità finale cambia. Cambiano texture, resa in confezionamento, stabilità in conservazione e affidabilità del lotto.
Il tunnel di abbattimento risolve proprio questo passaggio. Non in modo astratto, ma con una logica industriale: flusso continuo, ambiente controllato, riduzione dei tempi manuali e maggiore ripetibilità del processo. Quando viene inserito correttamente nel layout, diventa il punto in cui il laboratorio smette di reagire alle urgenze e inizia a lavorare per standard.
Regola pratica: il tunnel non serve solo ad “abbassare la temperatura”. Serve a rendere governabile il tratto più delicato della produzione.
Il tunnel come nodo centrale del progetto
L'errore più comune è pensare al tunnel come a un upgrade di capacità. In realtà è una scelta che influenza:
- La sequenza dei reparti, perché ingresso materie prime, lavorazione, abbattimento, confezionamento e stoccaggio devono restare separati ma connessi.
- Gli impianti di supporto, perché freddo, ventilazione, drenaggi, energia e controllo dati devono dialogare.
- La conformità sanitaria, perché superfici, accessi, pulizia e tracciabilità devono essere coerenti con il piano HACCP.
- La logistica interna, perché pallet, carrelli, nastri e tempi di attraversamento incidono quanto la macchina stessa.
Quando si imposta bene il progetto, il tunnel protegge il prodotto e semplifica la gestione. Quando si imposta male, genera code prima del carico, congestione allo scarico e continue eccezioni operative.
In cantiere si vede subito se il tunnel è stato pensato come parte del processo o come macchina “inserita dopo”. Nel primo caso i flussi sono naturali. Nel secondo caso il personale aggira il layout già dal primo giorno.
La Scelta Tecnologica del Tunnel di Abbattimento
La scelta del tunnel si gioca spesso prima dell'ordine macchina. Succede quando si definiscono i volumi orari, i tempi tra cottura e confezionamento, il formato dei vassoi, i cicli di lavaggio e la disponibilità reale di potenza frigorifera. Se questi dati arrivano tardi o in modo approssimativo, il rischio non è solo comprare un impianto sovra o sottodimensionato. Il rischio è costruire attorno al tunnel un reparto che lavora in affanno.
Lineare, passante, integrato nella linea
Il formato operativo va scelto in funzione del processo, non del catalogo del costruttore. Un tunnel lineare o passante lavora bene dove i flussi sono continui, i prodotti hanno pezzature abbastanza stabili e il collegamento con confezionamento o stoccaggio deve ridurre i tempi di attesa. In reparti con lotti misti, cambi ricetta frequenti e priorità produttive che cambiano durante il turno, la continuità pura conta meno della capacità di gestire variabilità senza creare code.
Il tunnel di abbattimento per l'industria alimentare serve a raffreddare o congelare rapidamente in ambiente controllato, con uniformità di trattamento e parametri ripetibili. La configurazione industriale tipica comprende camera isolata, movimentazione interna del prodotto, ventilazione forzata e controllo stretto di tempo, temperatura e velocità dell'aria.
Per visualizzare bene il flusso attorno al tunnel, questo schema aiuta più di molte parole.
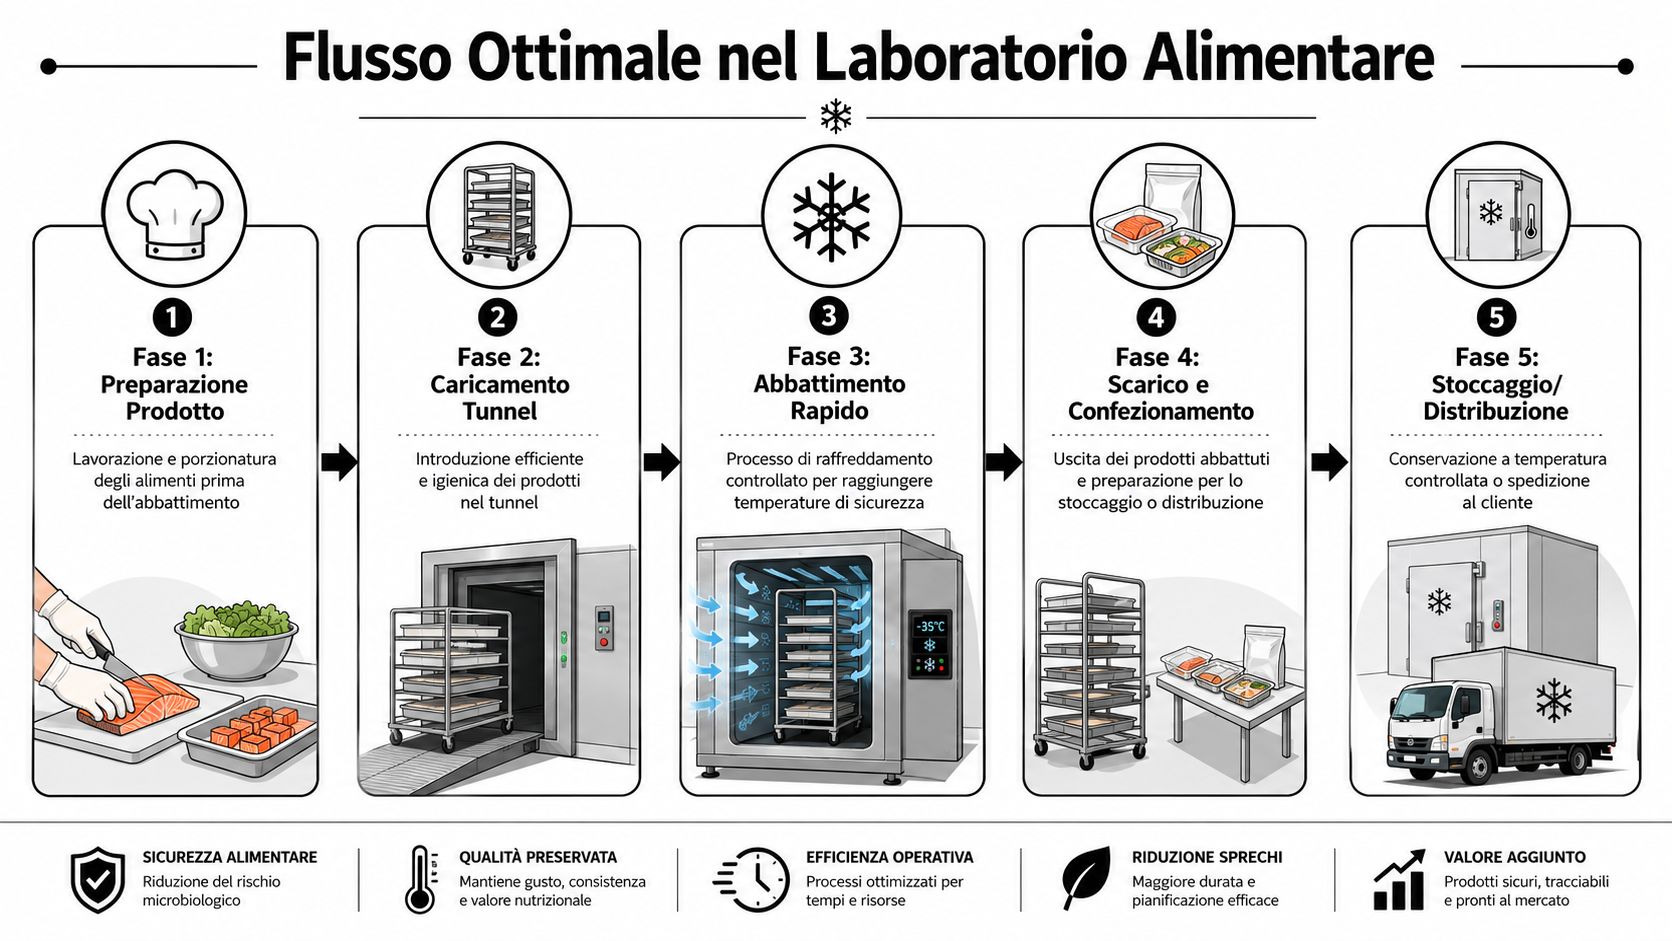
In fase di progetto, la domanda utile è semplice: il tunnel deve assorbire il ritmo della linea o deve regolarlo? La risposta cambia tutto. Cambiano buffer, automazioni, logica dei carichi, spazio tecnico e modalità di pulizia.
Criogenico o meccanico
La seconda decisione riguarda il principio di raffreddamento. I sistemi meccanici e quelli criogenici rispondono a esigenze diverse e hanno impatti diversi su gestione, costi operativi e impianti di supporto.
Il tunnel criogenico usa azoto liquido o anidride carbonica e punta su uno scambio termico molto rapido. È una scelta utile per prodotti delicati, pezzature piccole, alte richieste di produttività in poco spazio o avviamenti rapidi dell'impianto. Di contro, richiede una valutazione precisa dei consumi di fluido, delle procedure di sicurezza, del ricambio aria e della continuità di approvvigionamento.
Il tunnel meccanico chiede più attenzione all'infrastruttura frigorifera, ma offre spesso maggiore controllo sul costo nel lungo periodo quando i volumi sono stabili e il reparto lavora su più turni. In questi casi conta la qualità dell'integrazione con centrali del freddo, sbrinamenti, recuperi energetici e supervisione impiantistica. Per questo, in fase di concept conviene coordinare tunnel e impianti frigoriferi industriali per stabilimenti e celle a temperatura controllata come un unico sistema.
Le linee tecniche ISPRA dedicate al settore alimentare richiamano l'attenzione sulle migliori tecniche disponibili e sulla corretta gestione degli aspetti ambientali e impiantistici, non solo sulla prestazione termica della macchina in sé, come indicato nelle linee tecniche ISPRA dedicate al settore alimentare.
I criteri che evitano errori di acquisto
Un capitolato ben fatto parte dal prodotto reale. Temperatura in ingresso, resa attesa in uscita, pezzatura, umidità superficiale, tipo di supporto, tempo massimo disponibile e standard di pulizia richiesto. Solo dopo ha senso parlare di metri di tunnel, resa oraria nominale o automazione.
Questa è la griglia che usiamo per evitare scelte scollegate dal resto del food lab:
| Criterio | Cosa valutare in progetto |
|---|---|
| Tipo di prodotto | Carne, pesce, bakery, piatti pronti e prodotti confezionati reagiscono in modo diverso a velocità d'aria, umidità e tempi di permanenza |
| Modalità produttiva | Lotto, semi-continuo o continuo |
| Fase successiva | Stoccaggio, confezionamento immediato o spedizione |
| Pulizia impianto | Facilità di sanificazione, accessibilità tecnica, drenaggi |
| Integrazione | Dialogo con linea, celle, supervisione e impianto frigorifero |
Il punto più sottovalutato resta il costo di esercizio. Il prezzo iniziale non basta. Vanno verificati consumi reali, tempi di fermo per lavaggio, disponibilità dei ricambi, accessibilità dei componenti, qualità dei materiali a contatto e possibilità di adattare l'impianto a prodotti futuri senza rifare mezzo reparto.
Un tunnel corretto, inserito in un progetto sbagliato, continua a dare problemi per anni. Un tunnel scelto insieme a layout, impianti e procedure di sanificazione lavora meglio, si ferma meno e rende più prevedibile tutta la produzione.
Progettare il Layout Funzionale Attorno al Tunnel
Un tunnel ben scelto può lavorare male se il layout lo costringe a ricevere prodotto in ritardo, se lo scarico interferisce con il confezionamento o se il personale attraversa zone incompatibili. Il disegno del reparto conta quanto la prestazione della macchina.
La marcia in avanti non è teoria
Nel food lab la marcia in avanti è una regola concreta. Le materie prime devono entrare da un lato del processo, attraversare lavorazione, abbattimento e confezionamento senza incrociare il finito, i rifiuti o il ritorno dei materiali sporchi.
Questo richiede separazioni fisiche, non solo organizzative. Le aree sporche e le aree pulite devono avere accessi, rivestimenti, drenaggi e percorsi dedicati. Se il tunnel è posizionato male, il personale cercherà scorciatoie. Le scorciatoie in un laboratorio alimentare diventano presto non conformità.
Per fissare i controlli essenziali, una checklist visiva è utile già in fase di concept.
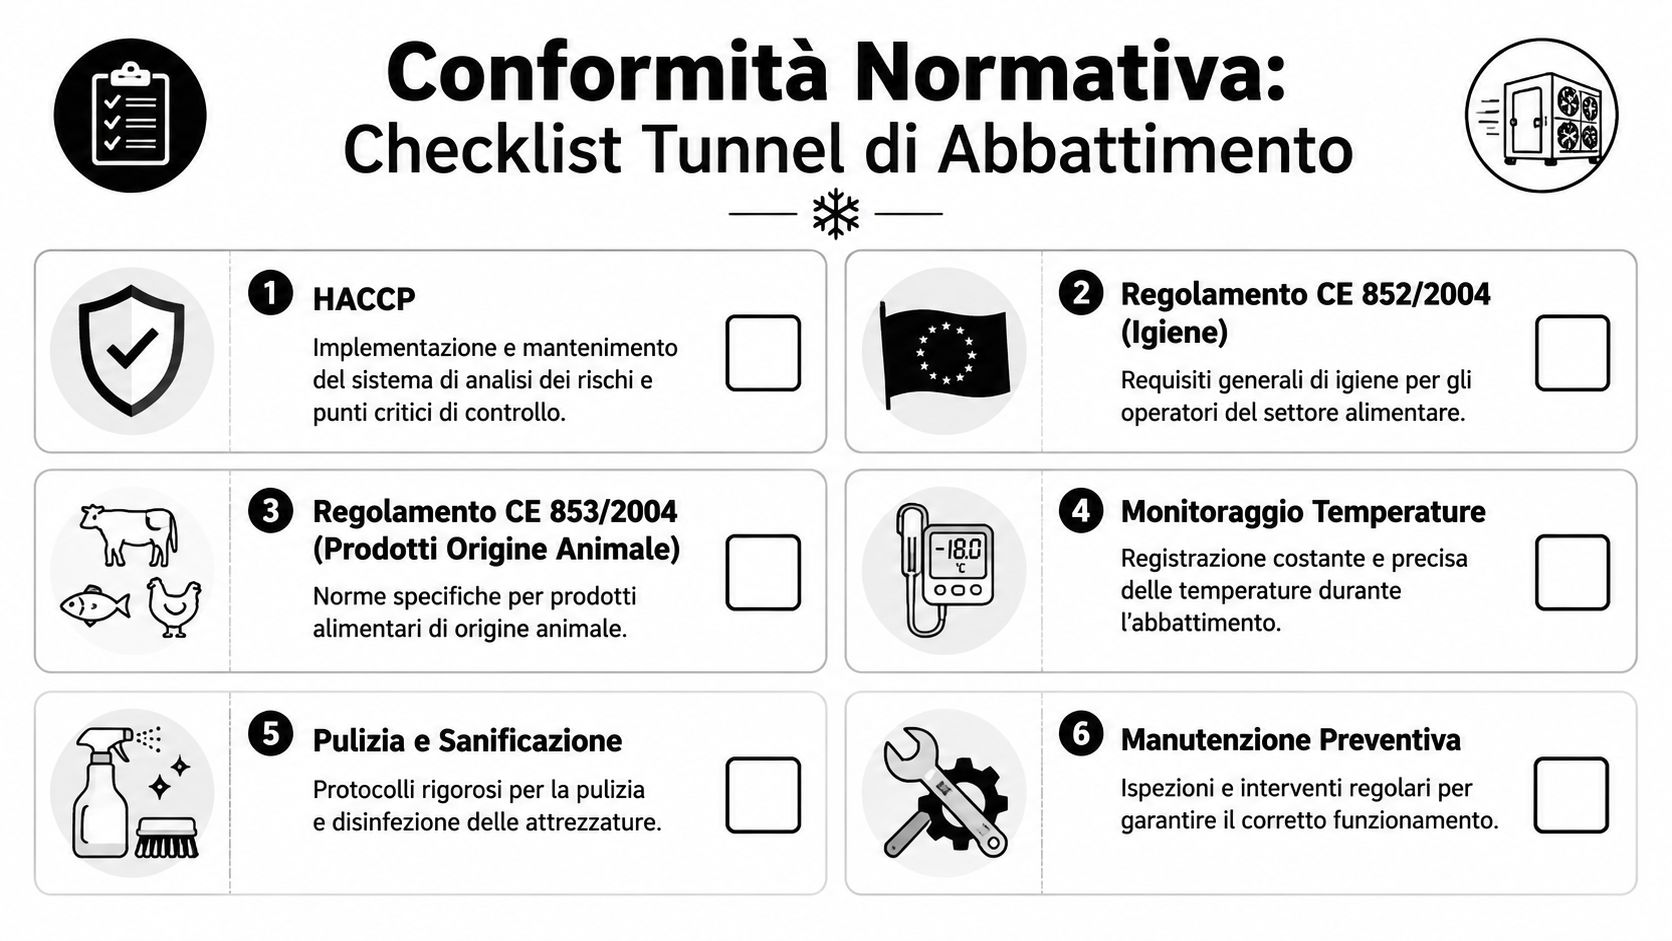
Un esempio pratico di flusso interno
Prendiamo un impianto ipotetico nel Polesine, dedicato a gastronomia refrigerata e prodotti cotti. Il percorso corretto del prodotto potrebbe essere questo:
- Ricevimento materie prime in area separata, con controllo visivo, stoccaggio iniziale e gestione imballi.
- Preparazione e lavorazione in sala a temperatura controllata, con attrezzature dimensionate sul ritmo reale della linea.
- Ingresso nel tunnel attraverso una zona filtro organizzata per evitare soste e code.
- Scarico abbattuto verso confezionamento, etichettatura e controllo finale.
- Trasferimento in cella o verso banchina refrigerata, senza ritorni verso aree precedenti.
Questa sequenza sembra lineare. Sul campo, però, si complica per dettagli apparentemente secondari: larghezza dei varchi, inversione dei carrelli, attese tra fine ciclo e prelievo, accumuli davanti alle porte, pendenze dei pavimenti, posizione dei quadri e accessi per manutenzione.
Un layout corretto non è quello che “ci sta” in pianta. È quello che regge il turno di produzione senza far nascere deviazioni operative.
Le strutture che fanno funzionare il tunnel
Attorno al tunnel servono componenti edilizi e impiantistici coerenti. I più importanti sono questi:
- Sale di lavorazione controllate, dove temperatura ambiente, pulibilità e organizzazione delle postazioni riducono il carico sul passaggio successivo.
- Locali di confezionamento separati, soprattutto quando il prodotto abbattuto deve essere manipolato prima dello stoccaggio.
- Celle frigorifere di buffer o stoccaggio, per assorbire picchi, lotti e differenze di tempo tra produzione e spedizione.
- Banchine protette, quando il finito esce rapidamente e la catena del freddo non può essere interrotta.
- Rivestimenti idonei, che devono resistere a lavaggi, umidità e uso intensivo.
Per questo aspetto è utile approfondire anche le soluzioni di rivestimento delle pareti per laboratorio alimentare, perché la sanificabilità del reparto non dipende solo dal macchinario ma dall'involucro che lo circonda.
Requisiti Normativi e Sanitari da Rispettare
Nel food processing la conformità si decide molto prima del collaudo. Si decide quando si fissano i flussi, si scelgono i materiali, si disegnano gli attraversamenti impiantistici e si definisce come il personale pulirà, controllerà e userà il tunnel durante il turno.
Chi gestisce il progetto solo per componenti separate, macchina da una parte, involucro dall'altra, pratiche autorizzative in un secondo momento, si ritrova quasi sempre con correzioni costose. Il punto non è solo avere un tunnel performante. Il punto è inserirlo in un laboratorio che regga controlli sanitari, ispezioni tecniche, cicli di lavaggio e routine produttive senza forzature operative.
La conformità si costruisce insieme al progetto
Un tunnel di abbattimento, da solo, non rende conforme il reparto. Deve entrare in un sistema coerente con HACCP, con le regole igienico-sanitarie locali e con i requisiti edilizi e impiantistici del sito. In pratica significa superfici lavabili, giunti correttamente sigillati, drenaggi ispezionabili, materiali adatti al contatto indiretto con alimenti, punti di pulizia accessibili e assenza di zone cieche dove sporco e condensa possono accumularsi.
Qui il coordinamento conta più della singola scelta tecnica.
Pavimenti, pareti, soffitti, porte isotermiche, passaggi di tubazioni, quadri elettrici e scarichi devono essere pensati come un unico insieme. In fase di progetto capita spesso di vedere una macchina corretta sul piano prestazionale inserita però in un contesto che la penalizza: quota pavimento sbagliata, drenaggio insufficiente, spazio laterale troppo ridotto per la manutenzione, attraversamenti improvvisati, area di sanificazione non separata. La non conformità, in questi casi, non nasce dal tunnel. Nasce dall'interfaccia tra tunnel, edificio e procedure.
L'abbattimento rapido serve anche a ridurre il tempo in cui il prodotto resta in una fascia termica delicata. Ma questo vantaggio ha valore solo se tutto il tratto prima e dopo il ciclo è sotto controllo documentale e operativo.
Dove si concentrano gli errori più costosi
Le criticità che incontriamo più spesso non sono spettacolari. Sono dettagli trascurati in fase di coordinamento, che poi bloccano autorizzazioni, validazioni interne o avviamento.
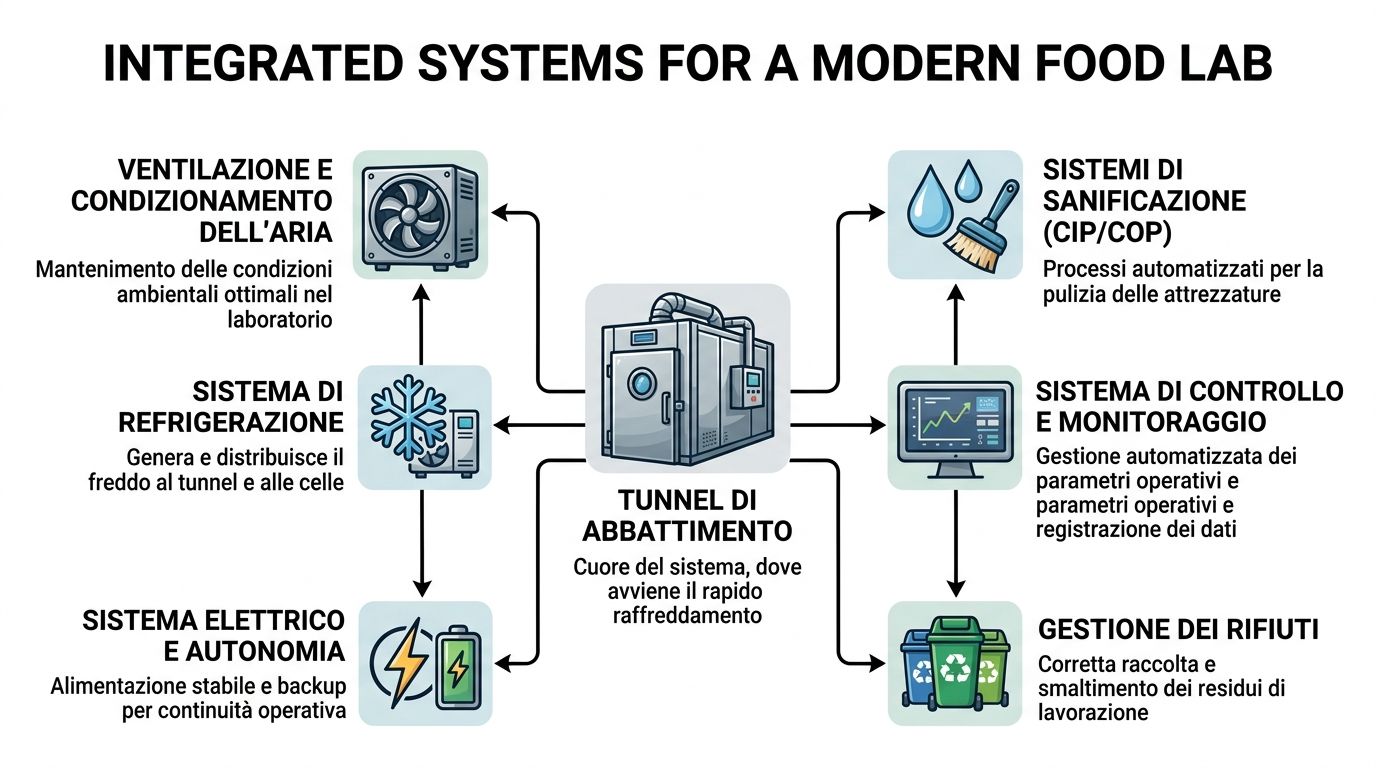
I punti da presidiare con più attenzione sono questi:
- Coerenza tra macchina e pratica autorizzativa. Schede tecniche, modalità di pulizia, accessibilità dei componenti e logica d'uso devono combaciare con il ciclo produttivo dichiarato.
- Compartimentazione antincendio. Celle, locali tecnici e reparti adiacenti richiedono spesso chiusure certificate e attraversamenti trattati correttamente. Se questo aspetto entra tardi nel progetto, si riaprono opere già finite.
- Attraversamenti impiantistici mal risolti. Un foro eseguito senza criterio può creare tre problemi insieme: perdita di tenuta termica, punto sporco difficile da sanificare, criticità sulla resistenza al fuoco.
- Gestione della condensa e dei reflui. Pendenze insufficienti, sifoni poco accessibili o scarichi posizionati male complicano pulizia, asciugatura e ispezione.
- Registrazione dei parametri. Temperature, allarmi e stati di funzionamento devono essere tracciati in modo affidabile. Senza storico e without procedure chiare, il problema diventa operativo e documentale.
In cantiere il costo più basso è quasi sempre quello della soluzione prevista bene in tavola. Il più alto è la correzione fatta dopo le prime prove di produzione.
Autorizzazioni, verifiche e documenti che conviene preparare bene
ASL, uffici tecnici comunali, consulenti HACCP, prevenzione incendi e direzione di stabilimento osservano il progetto da angolazioni diverse. Per questo la gestione deve essere unica. Se ogni tema viene affrontato separatamente, emergono incongruenze tra lay-out, relazione tecnica, impianti e procedure.
Conviene arrivare alle verifiche con un set documentale ordinato e coerente, costruito già durante la progettazione esecutiva. Di solito comprende:
- lay-out funzionale aggiornato;
- descrizione dei cicli produttivi e dei flussi;
- elenco di materiali, finiture e criteri di pulibilità;
- schema impiantistico essenziale;
- modalità di gestione di pulizie, reflui e rifiuti;
- separazione tra sporco, pulito e percorsi del personale;
- documentazione tecnica delle attrezzature principali.
Il vantaggio pratico è semplice. Se progetto, cantiere e documenti dicono la stessa cosa, il confronto con gli enti è più rapido e si riducono le richieste correttive. È anche il passaggio che distingue un intervento assemblato da un impianto davvero gestito in chiave turnkey, dove tunnel, involucro, impianti e conformità procedono insieme.
Impianti Integrati per Efficienza e Sicurezza
Uno stabilimento alimentare ben costruito non è la somma di pannelli, macchine e locali. È un sistema integrato. Il tunnel è il cuore del raffreddamento rapido, ma senza impianti coordinati resta un elemento isolato che consuma più del necessario e offre meno controllo di quanto dovrebbe.
Frigorifero, HVAC e controllo dati
Il primo asse di integrazione è tra tunnel, impianto frigorifero e trattamento aria. Questi tre elementi devono essere dimensionati come un insieme.
L'impianto frigorifero va valutato in funzione dei carichi reali, della contemporaneità delle utenze, della distribuzione delle temperature e della facilità di manutenzione. In alcuni siti ha senso una soluzione dedicata a specifiche utenze. In altri è preferibile una centrale che serva tunnel, celle e locali di lavorazione con logiche di supervisione comuni.
L'HVAC non è un accessorio del comfort. In un laboratorio alimentare regola condizioni operative, stabilità ambientale e comportamento del personale. Una sala di preparazione, una camera di confezionamento e una zona di transito non richiedono la stessa gestione dell'aria.
Il controllo dati è il collante. Temperature, allarmi, stati macchina, aperture porte, cicli di lavaggio e anomalie devono confluire in una supervisione leggibile. Senza questo livello, l'impianto resta cieco.
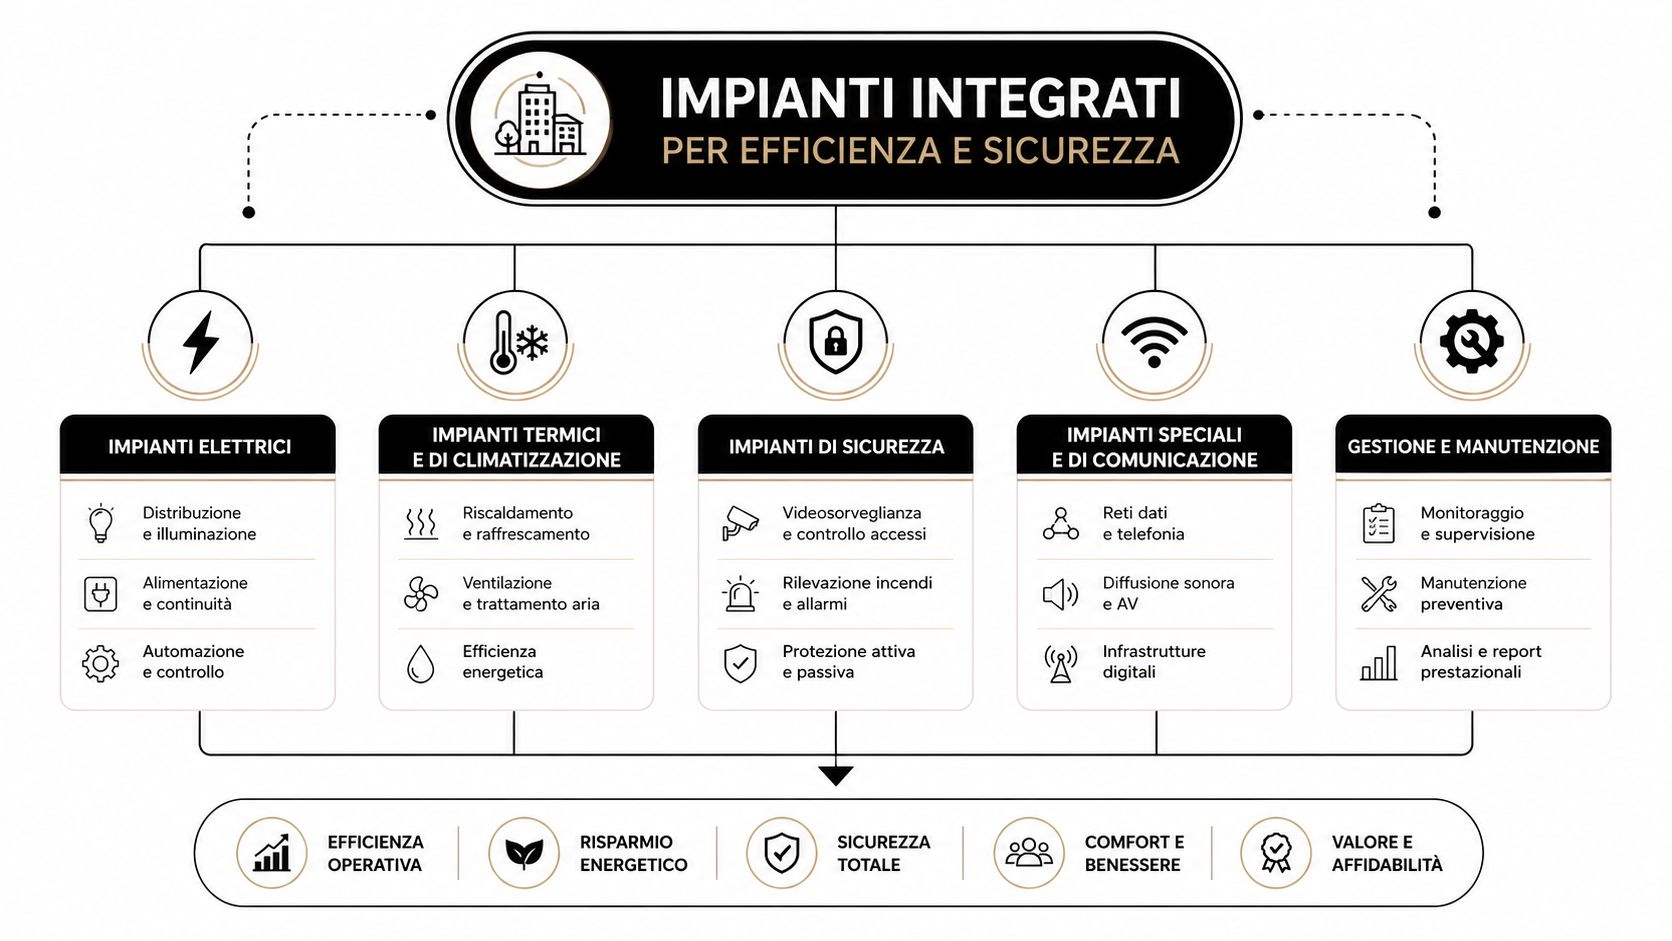
Continuità operativa e protezione del prodotto
Il secondo asse riguarda la sicurezza del processo. In un food lab, sicurezza non significa solo antincendio. Significa anche proteggere il prodotto da deviazioni termiche, blocchi di linea e fermate improvvise.
Un progetto solido considera almeno questi aspetti:
- Alimentazione elettrica stabile, con logiche di protezione e continuità per i sistemi critici di monitoraggio e controllo.
- Allarmi tempestivi, che distinguano guasti reali da eventi transitori e avvisino il personale giusto.
- Accessi tecnici separati, per permettere manutenzione senza interferire con le aree produttive.
- Sistemi di pulizia compatibili, perché sanificare bene ma con tempi eccessivi significa perdere efficienza produttiva.
- Gestione dei reflui e dei residui, spesso sottovalutata nelle prime fasi di progettazione.
Qui rientra anche il tema dei materiali costruttivi e delle chiusure. Pannelli, porte, sigillature e attraversamenti devono mantenere le prestazioni nel tempo. Il progetto che funziona bene il giorno del collaudo ma degrada rapidamente non è un buon progetto.
L'efficienza nasce dall'integrazione
La vera efficienza non dipende da un'unica scelta brillante. Dipende dalla coerenza tra più scelte normali ma corrette.
Un tunnel sovradimensionato collegato a una logistica interna lenta non lavora bene. Un buon impianto frigorifero abbinato a locali con aperture incontrollate spreca energia. Un sistema di monitoraggio evoluto installato su un layout disordinato produce molti dati, ma poche decisioni utili.
Nel lavoro su commesse chiavi in mano, è in questo punto che un approccio integrato fa la differenza. ISOCOSTRUZIONI S.r.l. opera proprio su questa logica, occupandosi di celle, sale lavorazione, compartimentazioni e soluzioni prefabbricate per il controllo del freddo dentro un unico percorso progettuale, invece di lasciare al cliente il coordinamento tra fornitori separati.
Se il tunnel è il cuore, gli impianti integrati sono il sistema nervoso del food lab. Quando non comunicano tra loro, il problema emerge sempre in produzione, non sulla carta.
Dalla Preventivazione alla Manutenzione del Food Lab
Il progetto non finisce con la scelta del tunnel e nemmeno con la fine del cantiere. Le due fasi che proteggono davvero l'investimento sono la preventivazione corretta e la manutenzione preventiva.
Come leggere un'offerta senza sorprese
Un'offerta chiavi in mano deve rendere chiaro cosa è incluso e cosa no. Se alcune voci restano implicite, in cantiere si trasformano quasi sempre in extracosti o rallentamenti.
Conviene verificare almeno questi punti:
- Opere comprese. Strutture prefabbricate, pannellature, porte, impianti, posa, finiture e collegamenti devono essere distinti.
- Confini di fornitura. Va chiarito chi esegue alimentazioni, scarichi, basamenti, opere murarie e pratiche accessorie.
- Prestazioni richieste. Il tunnel va associato ai prodotti, ai flussi e al regime di utilizzo previsto, non indicato in modo generico.
- Accessi e manutenzione. Un progetto che non prevede spazi tecnici adeguati costerà di più nel tempo.
- Documentazione finale. Manuali, schemi, certificazioni e istruzioni operative non sono allegati secondari.
Un preventivo serio non è quello più lungo. È quello che rende difficile fraintendere il perimetro del lavoro.
La manutenzione come parte del progetto
Dopo l'avviamento, il food lab entra nella fase più lunga della sua vita utile. È qui che si misurano davvero qualità del progetto e disciplina gestionale.
Le verifiche preventive dovrebbero riguardare con regolarità:
- Pannelli e giunti, per controllare tenuta, urti, sigillature e punti sensibili all'umidità.
- Porte isotermiche e guarnizioni, che incidono direttamente su dispersioni, condense e continuità operativa.
- Impianto frigorifero, con attenzione a resa reale, pulizia degli scambiatori, regolazioni e segnali di anomalia.
- Strumenti di monitoraggio, perché un sensore non verificato può far prendere decisioni sbagliate.
- Zone di lavaggio e drenaggio, dove piccoli difetti diventano presto problemi igienici.
Per impostare un programma di assistenza coerente con l'uso reale dello stabilimento, è utile confrontarsi anche con chi si occupa di manutenzione di celle frigo e impianti del freddo.
Un tunnel di abbattimento per l'industria alimentare rende molto quando il progetto resta governabile negli anni. Se invece la manutenzione viene rimandata, il costo non arriva tutto insieme. Arriva a pezzi, sotto forma di consumi, fermate, rilavorazioni e stress operativo.
Se stai valutando un nuovo impianto o l'adeguamento di un laboratorio esistente, ISOCOSTRUZIONI S.r.l. può affiancarti nella definizione del layout, nella scelta delle soluzioni prefabbricate e nell'integrazione tra tunnel, celle, compartimentazioni e impianti di supporto, con un approccio orientato alla conformità e alla continuità operativa.