Apri la porta della cella e il display indica una temperatura perfetta. Pochi minuti dopo, però, il bancale resta fermo nella baia mentre il camion attende, il portone rimane aperto e la merce attraversa un'area non climatizzata. Quando arriva nella cella successiva, il valore registrato può sembrare conforme, ma il prodotto ha già subito un passaggio termico che il solo frigorifero non può cancellare.
Cos'è la catena del freddo, quindi? È un sistema continuo di operazioni, strutture e controlli che mantiene gli alimenti entro temperature sicure dalla produzione al consumo. Il Ministero della Salute include produzione, piattaforme refrigerate, trasporto, vendita e conservazione domestica in un unico percorso, perché una temperatura corretta in una sola fase non compensa un'anomalia nelle altre (Ministero della Salute, indicazioni sulla catena del freddo).
Per un direttore di stabilimento, il punto decisivo non è acquistare il gruppo frigorifero più potente. È progettare flusso, interfacce, isolamento, monitoraggio e responsabilità in modo che la merce non perda la propria condizione termica tra un ambiente e l'altro.
Indice
- Il sistema continuo oltre il singolo frigorifero
- Fasi della filiera e range di temperatura obbligatori
- Sicurezza alimentare e vincoli del settore farmaceutico
- Normative HACCP e protocolli di autocontrollo
- Le vere criticità nei passaggi tra ambienti
- Tecnologie e strutture per l'isolamento termico
- Manutenzione preventiva e continuità operativa
Il sistema continuo oltre il singolo frigorifero
La continuità termica si mette alla prova durante il trasferimento. Un camion arriva refrigerato, la cella è stabile e il termometro funziona. Tuttavia, se il conducente attende il muletto con il portellone aperto, il bancale può sostare in una zona di transito e la porta della cella restare sollevata oltre il previsto. Nessun componente deve essere guasto perché il prodotto subisca uno sbalzo nel cambio di ambiente.

Il Ministero della Salute descrive la catena del freddo come un insieme coordinato di strutture, attività e controlli, non come una serie di frigoriferi separati (Ministero della Salute, percorso della catena del freddo). Celle, automezzi refrigerati, baie, banchi vendita e apparecchi domestici devono quindi rispettare la stessa logica di conservazione e trasferimento.
Dove si rompe davvero la continuità
Le interfacce logistiche richiedono una progettazione specifica:
- Baia di carico, con una separazione efficace tra esterno e ambiente refrigerato.
- Anticamera, utile per limitare gli scambi d'aria prima dell'ingresso in cella.
- Porta della cella, da dimensionare e gestire in funzione dei mezzi di movimentazione.
- Area di staging, dove tempi di attesa e condizioni ambientali devono restare sotto controllo.
- Cambio di responsabilità, con un incaricato preciso per temperatura, tempi e registrazioni.
La progettazione della logistica del freddo va quindi valutata come un problema di flusso e di isolamento, non soltanto di potenza frigorifera. Un impianto sovradimensionato recupera la temperatura dell'aria, ma non annulla l'esposizione già subita dal prodotto.
Regola pratica: proteggere la cella senza proteggere il percorso fino alla cella lascia aperto il principale punto di rottura.
L'operatore alimentare deve mantenere il controllo lungo tutte le fasi della filiera. Il layout deve ridurre le soste, separare i percorsi incompatibili, guidare gli addetti e rendere verificabili i passaggi. L'integrità termica dipende dall'insieme di isolamento, organizzazione e disciplina operativa.
Fasi della filiera e range di temperatura obbligatori
Il primo errore di progettazione consiste nel trattare tutti i prodotti a bassa temperatura nello stesso modo. Un latticino refrigerato, un alimento congelato e un prodotto surgelato hanno vincoli diversi, quindi richiedono celle, materiali, procedure di carico e sistemi di controllo coerenti con la categoria.
Il Ministero della Salute indica generalmente gli alimenti refrigerati tra 0 e +4 °C, i prodotti congelati tra -7 e -12 °C e i surgelati a una temperatura pari o inferiore a -18 °C (Ministero della Salute, temperature di conservazione).
| Categoria | Range di temperatura | Note operative |
|---|---|---|
| Alimenti refrigerati | 0 a +4 °C | Riguarda, in generale, latticini e altri prodotti deperibili. |
| Prodotti congelati | -7 a -12 °C | Richiede conservazione in un intervallo negativo controllato. |
| Prodotti surgelati | Pari o inferiore a -18 °C | La temperatura deve essere raggiunta al cuore in tempi molto brevi e mantenuta per tutta la vita commerciale. |
Dal raffreddamento superficiale alla temperatura al cuore
Per i surgelati non basta raffreddare rapidamente la superficie della confezione. Il Ministero precisa che il prodotto deve raggiungere -18 °C al cuore in tempi molto brevi e conservare questa condizione per tutta la vita commerciale (Ministero della Salute, requisiti per i surgelati).
Questo requisito incide direttamente sul progetto. Pannelli coibenti, pavimento isolato, tenuta dei giunti, capacità dell'impianto e velocità di chiusura delle porte devono lavorare insieme. Una porta lenta o una baia esposta può aumentare il carico termico proprio durante il momento in cui il prodotto viene trasferito.
La progettazione di un magazzino a temperatura controllata deve partire dal prodotto e dal processo, non dal volume disponibile. Occorre definire il regime richiesto, la frequenza di apertura, la permanenza dei bancali, il tipo di movimentazione e la modalità di ricevimento.
La temperatura non si interpreta a posteriori
Un valore conforme rilevato all'ingresso della cella non dimostra da solo che il percorso precedente sia stato corretto. La filiera comprende produzione, stoccaggio, trasporto, vendita e conservazione domestica, quindi ogni passaggio deve conservare la condizione prevista.
In pratica, il direttore dovrebbe collegare il range del prodotto a:
- Specifiche di accettazione, con criteri chiari per merce conforme, sospetta o da respingere.
- Tempi di trasferimento, rilevati nelle operazioni di carico e scarico.
- Punti di misura, scelti per rappresentare il prodotto e non soltanto l'aria vicino alla sonda.
- Procedure di escalation, per isolare la partita quando l'anomalia non è ricostruibile.
La conformità termica è quindi una proprietà dell'intera filiera. La cella è necessaria, ma non è sufficiente.
Sicurezza alimentare e vincoli del settore farmaceutico
Una baia di carico aperta, un'anticamera sottodimensionata o una porta lasciata a lungo in apertura possono compromettere il prodotto prima che raggiunga la cella. Nel settore alimentare, la temperatura incide su sicurezza, qualità, caratteristiche nutrizionali e conservabilità. Nel farmaceutico, una variazione può ridurre la potenza di un prodotto termolabile senza lasciare segni visibili. Per questo, la progettazione deve proteggere anche le interfacce tra ambienti, non soltanto il volume refrigerato.

Per i prodotti farmaceutici conservati tra +2 e +8 °C, le linee guida dell'Istituto Superiore di Sanità richiedono il mantenimento dell'intervallo dal ricevimento fino all'utilizzo e la verifica durante il trasporto con un termometro o un sistema equivalente (Istituto Superiore di Sanità, conservazione dei vaccini). La continuità dipende anche da baie protette, anticamere, percorsi brevi e procedure che limitino l'esposizione durante il trasferimento. Per i laboratori, la progettazione igienica degli ambienti farmaceutici deve coordinarsi con il controllo termico.
Due settori, due profili di rischio
| Aspetto | Alimentare | Farmaceutico |
|---|---|---|
| Rischio principale | Crescita microbica, perdita di qualità e riduzione della conservabilità | Riduzione della potenza o danneggiamento della formulazione |
| Escursione verso il caldo | Può compromettere sicurezza e qualità | Può ridurre la potenza dei prodotti termolabili |
| Escursione verso il freddo | Può alterare il prodotto | Temperature inferiori a 0 °C possono danneggiare formulazioni sensibili al congelamento |
| Controllo operativo | Sonda, indicatori e registrazioni nelle fasi a rischio | Mappatura, allarmi documentati, registrazione continua e gestione del lotto |
Nel farmaceutico il rischio è bidirezionale. Temperature superiori all'intervallo possono compromettere un prodotto termolabile, mentre temperature inferiori a 0 °C possono danneggiare formulazioni sensibili al congelamento. Aumentare la capacità di raffreddamento senza verificare distribuzione dell'aria, posizione delle sonde e comportamento delle porte può quindi peggiorare il rischio.
La disposizione interna è parte della validazione
I vaccini devono essere collocati lontano dallo sportello e nelle zone più stabili dell'unità, perché porte e pareti generano gradienti e transitori più marcati. Una sonda in posizione favorevole può registrare un valore conforme mentre un prodotto vicino alla porta attraversa condizioni diverse.
Una struttura professionale richiede:
- Mappatura termica stagionale, per individuare zone calde e fredde.
- Sonde rappresentative, installate in base al prodotto e ai flussi.
- Allarmi con soglie documentate, collegati a una procedura di risposta.
- Alimentazione di backup, per mantenere monitoraggio e refrigerazione durante un'interruzione.
- Quarantena del lotto, quando tempo e temperatura di esposizione non sono ricostruibili.
Dopo un'interruzione elettrica, occorre registrare rapidamente la temperatura e monitorare il frigorifero fino al rientro nell'intervallo 2–8 °C. Per i congelatori, la gestione emergenziale prevede anche il controllo del rientro sotto 15 °C. La conformità dipende quindi dalla validazione del sistema, dalla tracciabilità della deviazione e dalla decisione formale sul lotto potenzialmente compromesso.
Normative HACCP e protocolli di autocontrollo
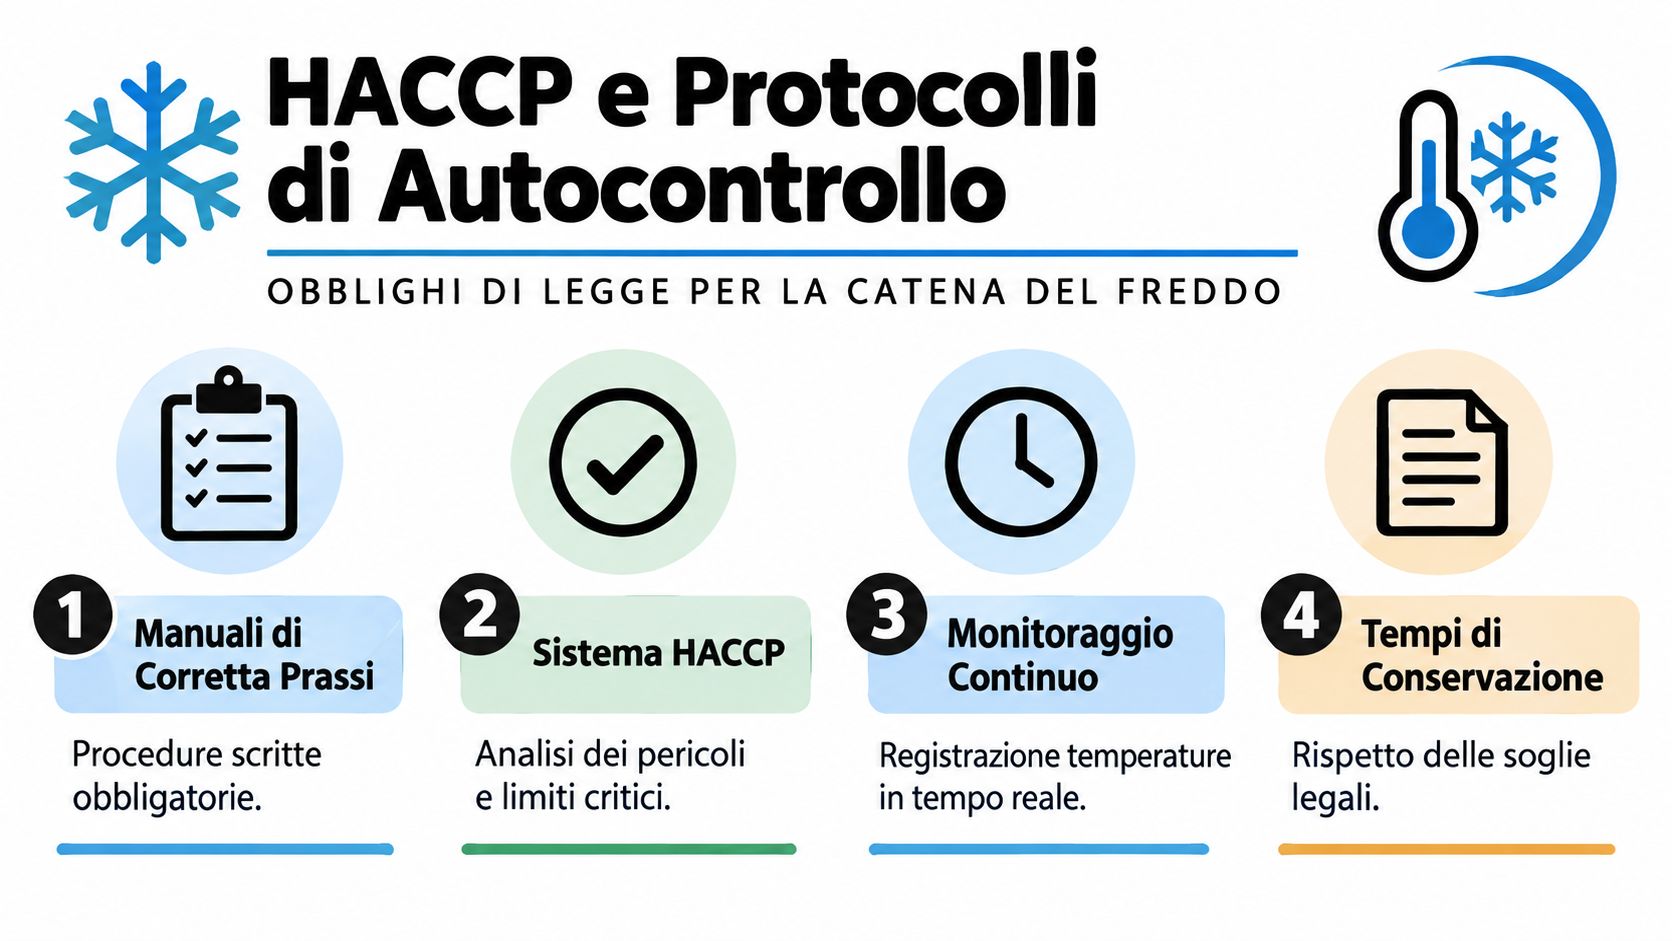
HACCP non significa compilare un modulo quando arriva un controllo. Significa progettare il processo in modo che i pericoli siano identificati, i limiti siano verificabili e le deviazioni producano una risposta documentata.
I manuali di corretta prassi riconosciuti dal Ministero della Salute stabiliscono che materie prime, semilavorati e prodotti finiti capaci di sostenere la crescita di microrganismi patogeni o la formazione di tossine non devono essere conservati a temperature rischiose. Gli stessi riferimenti prescrivono di non interrompere la catena, salvo deroghe limitate e senza pericolo per la salute (Ministero della Salute, manuali di corretta prassi).
Un piano che collega rischio e azione
Un piano di autocontrollo efficace deve rispondere a quattro domande operative:
- Dove può verificarsi la deviazione? Ricevimento, raffreddamento post-cottura, stoccaggio, trasporto, esposizione e somministrazione hanno rischi diversi.
- Come viene misurata? Termometri a sonda, indicatori e sistemi digitali devono essere associati al punto di controllo corretto.
- Chi interviene? Il responsabile deve essere identificato per ogni turno e per ogni fase.
- Che cosa accade al prodotto? L'azienda deve stabilire quando accettare, isolare, valutare o rifiutare una partita.
Dopo un trattamento termico o l'ultima fase di preparazione, gli alimenti destinati alla conservazione a bassa temperatura devono essere raffreddati il più rapidamente possibile. Nella distribuzione, alcuni deperibili con panna, creme a base di uova o latte, yogurt e prodotti di gastronomia ricoperti di gelatina devono essere mantenuti a una temperatura non superiore a +4 °C, mentre gli alimenti cotti da consumare freddi sono indicati a non oltre +10 °C (Ministero della Salute, procedure di autocontrollo).
La registrazione deve permettere una decisione
Una registrazione utile non dice soltanto che “il frigorifero era controllato”. Deve indicare valore, momento, punto di misura, operatore e azione intrapresa in caso di anomalia. Le registrazioni manuali possono essere appropriate per controlli puntuali, mentre il monitoraggio digitale continuo è più adatto dove la deviazione può svilupparsi tra due verifiche.
Il controllo visivo non basta. Le linee guida italiane raccomandano verifiche nelle fasi a rischio, comprese conservazione, trasporto, esposizione e somministrazione. La documentazione protegge il processo perché permette di dimostrare che l'azienda ha controllato, valutato e gestito la deviazione secondo una procedura.
Principio operativo: una soglia senza una risposta assegnata è soltanto un numero registrato.
Il piano deve includere anche manutenzione preventiva, ermeticità, isolamento e gestione delle emergenze. La conformità nasce quando strumenti e persone producono una sequenza di prove coerenti, non quando il valore sul display appare corretto al momento dell'ispezione.
Le vere criticità nei passaggi tra ambienti
Una cella frigorifera può rispettare la temperatura impostata mentre la merce perde protezione durante il trasferimento. Le criticità si concentrano tra magazzino, camion, baia di carico, area di attesa e consegna finale. La continuità operativa dipende quindi dalla progettazione delle interfacce, non soltanto dalla potenza dell'impianto.
Un mezzo caricato senza pre-raffreddamento deve sottrarre calore proprio mentre riceve la merce. Un contenitore aperto più volte durante consegne frazionate subisce scambi termici diversi da quelli di un vano chiuso. Anche un bancale lasciato in transito può diventare un punto di deviazione non registrato.
Le guide istituzionali italiane indicano di pre-raffreddare mezzo o contenitore, ridurre le aperture e controllare pulizia, odori, refrigerante e filtri. L'impianto deve essere attivo prima dell'introduzione della merce (Ministero della Salute, gestione del trasporto dei latticini).
Perché più potenza non risolve il layout
Aumentare la capacità frigorifera può accelerare il recupero dell'aria, ma lascia irrisolte le cause operative:
- Porte aperte troppo a lungo, che aumentano lo scambio con l'ambiente.
- Baie non sigillate, da cui entrano aria calda e umida.
- Soste operative, durante le quali il prodotto resta fuori dalla protezione prevista.
- Carichi promiscui, se prodotti con esigenze incompatibili condividono percorso o vano.
- Responsabilità non definite, quando vettore, magazzino e destinatario considerano conclusa la propria attività in momenti diversi.
La risposta richiede una combinazione di anticamera, portale isotermico a pantografo, chiusura rapida e flusso organizzato. L'anticamera separa i microclimi; il portale riduce la superficie esposta tra camion e fabbricato; la porta rapida limita l'apertura. Il layout deve impedire che la merce attraversi zone non controllate.
Checklist per ogni passaggio
Prima del carico, l'operatore dovrebbe verificare:
- Mezzo o contenitore, pre-raffreddato e con impianto attivo.
- Pulizia e condizioni interne, inclusi odori, refrigerante e filtri.
- Integrità della porta, guarnizioni, chiusure e raccordo con la baia.
- Tempo previsto di permanenza, con soglia di allarme e responsabile assegnato.
- Temperatura rilevata, prima del carico e al trasferimento.
- Registrazione automatica, associata alla spedizione o al lotto.
- Criterio di accettazione o rifiuto, stabilito prima dell'arrivo della merce.
Nel last mile professionale, consegne frazionate, baie calde e soste possono creare un vuoto informativo sulla responsabilità. Occorre stabilire chi misura, chi autorizza il trasferimento e chi decide il destino della merce in caso di deviazione.
La continuità termica si difende nel momento in cui il prodotto cambia ambiente.
La guida ministeriale sul trasporto dei latticini richiama la responsabilità dell'operatore del settore alimentare nel mantenere la catena durante tutte le fasi sotto il suo controllo. Questo principio deve tradursi in ruoli formalizzati, punti di misura e decisioni documentate per ogni interfaccia logistica.
Tecnologie e strutture per l'isolamento termico
Un progetto efficace traduce i requisiti di temperatura in dettagli costruttivi. L'isolamento non riguarda soltanto le pareti della cella, ma anche pavimenti, giunti, porte, copertura, scarichi, attraversamenti impiantistici e zone di collegamento.
Le celle prefabbricate modulari permettono di organizzare ambienti a temperatura positiva o negativa con pannelli coibenti, rivestimenti lavabili e giunzioni progettate per ridurre infiltrazioni. Nei reparti alimentari, le superfici devono inoltre sostenere pulizia, sanificazione e uso quotidiano senza deteriorarsi.
Progettare per il prodotto e per l'operatore
La scelta dei materiali deve considerare il regime termico, la resistenza meccanica e il rischio operativo. Pannelli e pavimenti destinati alle basse temperature devono limitare la trasmissione del calore e sopportare il traffico dei carrelli elevatori; le porte devono chiudersi rapidamente e mantenere l'ermeticità anche con uso frequente.
Per compartimentare aree con esigenze diverse possono essere previste soluzioni REI, mentre rivestimenti in PVC con classificazione Bs2 d0 possono essere impiegati in contesti compatibili con i requisiti del progetto e del contatto alimentare. Ogni specifica va verificata in relazione alla destinazione d'uso, alle condizioni del sito e alla normativa applicabile.
Volumi, flussi e consumi
Un magazzino autoportante può sfruttare lo sviluppo verticale e ridurre la superficie esposta rispetto a una configurazione meno compatta. Questo non significa accumulare merce senza criterio: il layout deve garantire passaggi d'aria, accesso per manutenzione, rotazione dei prodotti e separazione dei flussi.
La progettazione deve includere:
- Pavimento isolato, soprattutto per temperature negative e carichi elevati.
- Copertura impermeabilizzata, per proteggere coibentazione e struttura.
- Porte ad avvolgimento rapido, utili nelle operazioni frequenti di movimentazione.
- Anticamere e bussole, per ridurre lo scambio diretto tra ambienti.
- Zone di carico e scarico protette, con percorsi brevi e controllabili.
- Accessi tecnici, che permettano manutenzione senza smontaggi invasivi.
Un progetto “chiavi in mano” ha valore quando coordina involucro, impianto, automazione e procedure. Separare queste decisioni porta spesso a porte incompatibili con i flussi, sonde installate in punti poco rappresentativi o isolamenti interrotti da dettagli costruttivi trascurati.
La struttura non sostituisce il controllo operativo, ma rende più difficile l'errore. È questo il vantaggio concreto dell'ingegneria del freddo: prevenire la deviazione prima di doverla rilevare.
Manutenzione preventiva e continuità operativa
La catena del freddo deve funzionare anche durante il turno notturno, nel fine settimana e durante una consegna imprevista. Un programma preventivo riduce la probabilità che un piccolo difetto diventi un fermo, una perdita di prodotto o una contestazione.
La checklist del responsabile dovrebbe comprendere:
- Filtri e batterie, puliti secondo una frequenza definita.
- Circuito frigorifero, controllato per perdite, pressioni e condizioni del refrigerante.
- Guarnizioni e porte, verificate per usura, deformazioni e chiusura incompleta.
- Sonde e data logger, sottoposti a taratura e verifica periodica.
- Allarmi, provati con simulazioni e collegati a reperibilità reale.
- Alimentazione di emergenza, testata insieme alle procedure di continuità.
- Pannelli, giunti e pavimenti, ispezionati per infiltrazioni o danni.
- Registri di manutenzione, conservati con le azioni correttive.
La manutenzione corretta non consiste nel riparare quando la temperatura è già fuori controllo. Comprende ispezioni, sostituzioni programmate, pulizia, verifiche delle sonde e prove di risposta. Serve anche un partner capace di intervenire rapidamente e di eseguire risanamenti a norma sanitaria quando l'involucro o le superfici non rispettano più le condizioni richieste.
Per questo ISOCOSTRUZIONI S.r.l. progetta e realizza celle frigorifere, magazzini frigoriferi, sale di lavorazione, camere bianche, zone di carico e soluzioni prefabbricate per il controllo del freddo, oltre a fornire installazione, risanamenti e assistenza. Valuta la tua infrastruttura e le interfacce di transito con il team di ISOCOSTRUZIONI S.r.l. per trasformare la continuità termica in un sistema progettato, misurabile e manutenibile.