Il turno sta per iniziare e un operatore apre il registro HACCP della cella frigorifera. La sanificazione risulta segnata, ma manca un dato sul tempo di contatto del prodotto; inoltre, l'ultima verifica ha rilevato residui vicino allo scarico. La domanda non è soltanto se qualcuno abbia lavato la cella, ma se la procedura sia adatta a quel punto critico e se il risultato sia verificabile.
La sanificazione degli ambienti dell'industria alimentare funziona quando procedure, superfici e impianti lavorano insieme. Un detergente scelto correttamente non risolve un giunto che trattiene sporco, così come un ambiente progettato per essere lavabile non compensa un risciacquo incompleto. Il controllo comincia dalla sequenza operativa e arriva fino alla progettazione igienica dello spazio.
Indice
- Perché la sanificazione è una questione di metodo, non di prodotto
- Pulizia, disinfezione e sanificazione spiegate in modo progressivo
- HACCP e obblighi legislativi per gli ambienti alimentari
- Agenti sanitizzanti e come sceglierli in base all'ambiente
- Protocolli operativi, frequenze e responsabilità in stabilimento
- Monitoraggio microbiologico e validazione dei risultati
- Biofilm, condensa e design igienico degli ambienti
- Documentazione, manutenzione e criteri decisionali operativi
Perché la sanificazione è una questione di metodo, non di prodotto
Davanti al registro, il responsabile qualità non dovrebbe limitarsi a verificare la firma. Deve poter ricostruire che cosa è stato pulito, con quale metodo, chi ha eseguito l'intervento e quale controllo ha confermato il risultato. Se le registrazioni non permettono di rispondere, la sanificazione è dichiarata, ma non ancora dimostrata.
In Italia, l'autocontrollo riguarda gli operatori coinvolti nella filiera alimentare e l'applicazione dell'HACCP è obbligatoria per gli operatori dei settori post-primari. Il piano si basa su sette principi, dall'identificazione dei pericoli alla documentazione, e inserisce la pulizia e la disinfezione tra le misure preventive da programmare, verificare e registrare. Il riferimento centrale è il sistema di autocontrollo e HACCP del Ministero della Salute.
Questo cambia il modo di valutare una cella o una sala di lavorazione. Non basta poter dire che pavimenti e pannelli vengono lavati a fine turno. Il piano deve indicare le superfici interessate, le responsabilità, i prodotti previsti, le modalità d'impiego e i criteri con cui si giudica l'esito. Le registrazioni servono a individuare anche le ricorrenze: per esempio, residui che ricompaiono sempre accanto alla stessa canalina.
Regola pratica: se una non conformità ritorna nello stesso punto, non limitarti a ripetere il lavaggio. Verifica se la causa è nella procedura, nell'accessibilità o nella struttura.
Il Regolamento (CE) n. 852/2004 lega l'igiene degli alimenti alla gestione degli ambienti e delle procedure. In pratica, lavabilità, accesso alle superfici e drenaggio incidono sulla possibilità di applicare correttamente il piano. Anche la scelta del rivestimento delle pareti di un laboratorio alimentare va valutata in rapporto a lavaggi, detergenti e condizioni reali di esercizio, non solo all'aspetto della finitura.
Pulizia, disinfezione e sanificazione spiegate in modo progressivo
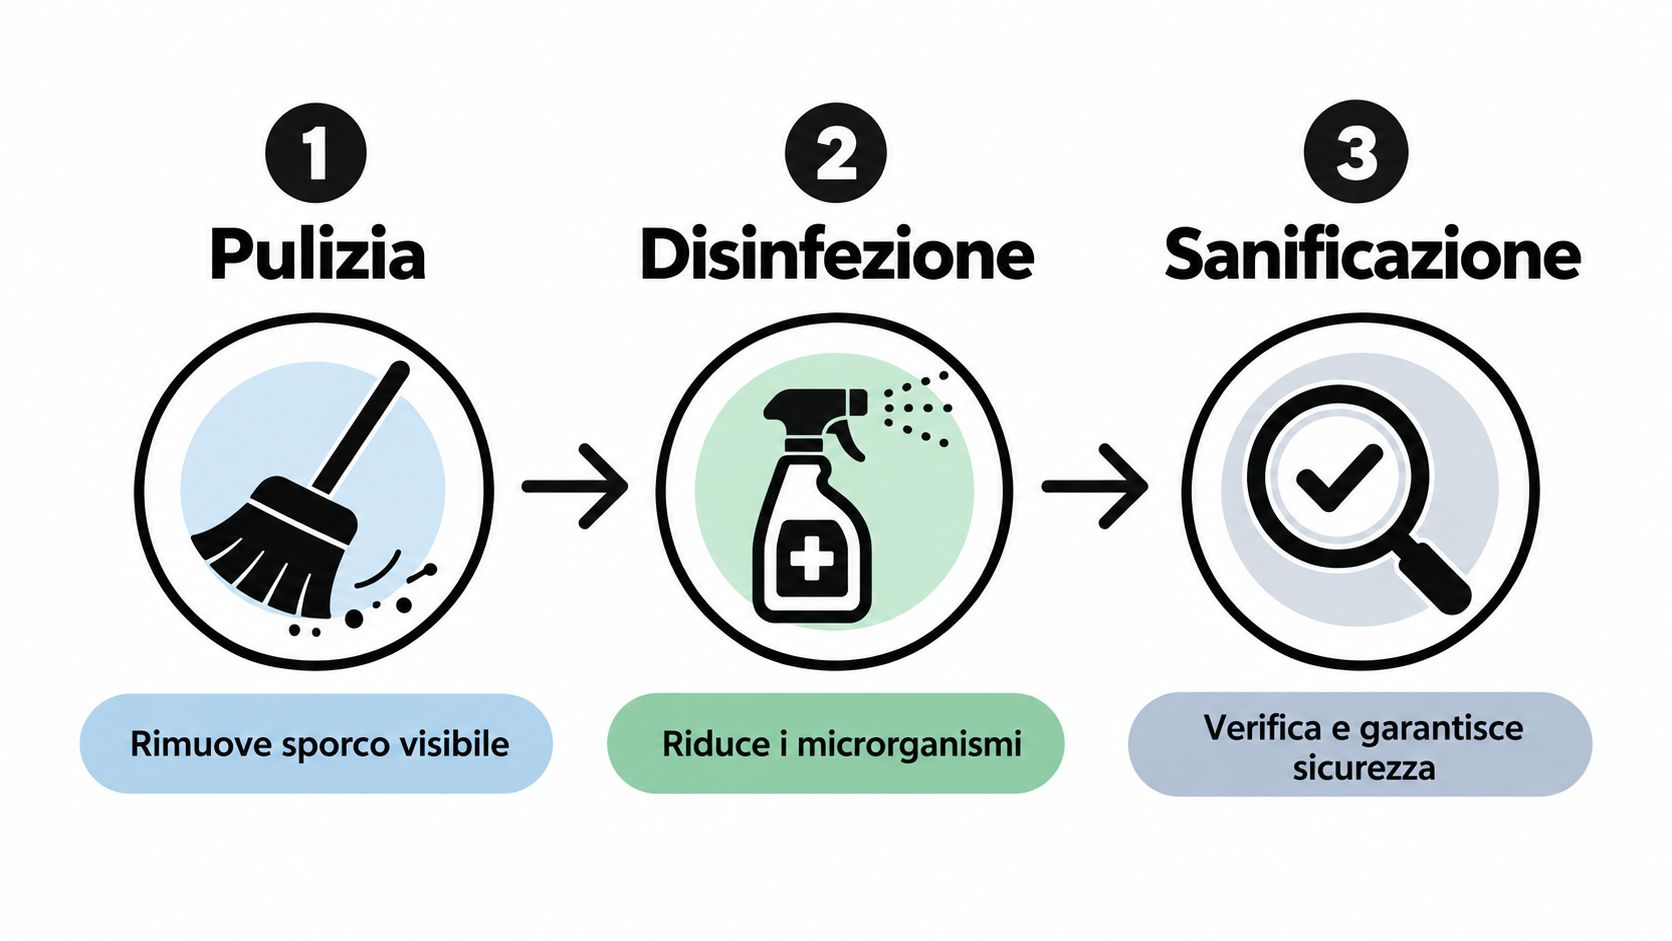
La sequenza corretta parte dalla rimozione dello sporco e arriva alla verifica del risultato. Sono barriere successive, non nomi diversi per la stessa attività.
Prima barriera, rimuovere lo sporco
La pulizia elimina residui visibili e depositi che possono ostacolare le fasi successive. In una zona di porzionatura, per esempio, grassi o proteine possono restare sotto un'attrezzatura, lungo un giunto o attorno a una guarnizione anche quando il piano di lavoro sembra pulito. La rimozione meccanica, con strumenti adeguati alla superficie, porta via il materiale prima che detergente e disinfettante vengano applicati.
Seconda barriera, detergere e disinfettare
La detergenza scioglie o stacca lo sporco aderente; il risciacquo rimuove detergente e residui disciolti. Solo dopo si applica il disinfettante secondo le indicazioni d'uso, rispettando concentrazione e tempo di contatto previsti per quel prodotto e quella superficie.
L'Istituto Superiore di Sanità chiarisce che la disinfezione non sostituisce la pulizia preliminare: residui organici e minerali possono schermare i microrganismi e ridurre l'efficacia del principio attivo. Per questo spruzzare disinfettante sopra una superficie sporca non equivale a sanificarla. La distinzione è rilevante soprattutto dove residui e umidità si accumulano, come scarichi, giunti e guarnizioni. (Indicazioni dell'ISS sulla pulizia preliminare e la disinfezione)
Terza barriera, verificare
La sanificazione è il processo complessivo: pulizia, disinfezione e controllo dell'esito, organizzati in una procedura coerente con il rischio. La verifica può comprendere un'ispezione visiva o un controllo analitico, secondo quanto previsto dal piano. Il risultato da cercare non è una superficie semplicemente brillante, ma una superficie gestita secondo un metodo documentato e verificabile.
HACCP e obblighi legislativi per gli ambienti alimentari
I principi HACCP diventano operativi quando l'azienda li traduce in decisioni precise per superfici, attrezzature e ambienti. Per una cella, questo significa stabilire dove si accumulano residui, quali pericoli vanno controllati e come verificare che la pulizia sia stata eseguita in modo adeguato.
Il Ministero della Salute descrive il ruolo dei manuali di corretta prassi operativa per l'igiene e l'applicazione dell'HACCP, valutati con il supporto tecnico dell'Istituto Superiore di Sanità. I manuali collegano criteri condivisi alle attività concrete dello stabilimento e sono rilevanti per industrie, laboratori, magazzini refrigerati e sale di lavorazione. (Indicazioni del Ministero sull'igiene generale degli alimenti)
I sette principi possono guidare il lavoro quotidiano in questo modo:
- Identificare i pericoli: mappa residui alimentari, ristagni e punti difficili da raggiungere, tenendo conto dei pericoli microbiologici, fisici e chimici.
- Individuare i punti critici di controllo: stabilisci dove un mancato controllo può compromettere la sicurezza del processo. Distingui questi punti dalle attività di igiene ordinaria, che restano necessarie anche quando non sono CCP.
- Definire limiti e criteri: specifica quale risultato è accettabile per la procedura, in base al piano aziendale e alle verifiche adottate.
- Sorvegliare: assegna all'operatore controlli chiari, come la verifica visiva dopo il lavaggio o il controllo delle registrazioni.
- Correggere le deviazioni: indica che cosa fare se resta sporco, il prodotto non è stato usato correttamente o una superficie non è accessibile.
- Verificare e documentare: registra attività, esiti, anomalie e azioni intraprese, così il responsabile può valutare se il metodo funziona.
La conformità dipende anche da come è fatto l'ambiente. Superfici lavabili e accessibili, drenaggi efficienti, separazione dei flussi e controllo dell'umidità sostengono le procedure; giunti deteriorati o zone nascoste possono renderle difficili da applicare. Per gli ambienti di lavorazione delle carni, è utile valutare procedure e caratteristiche del locale insieme alla normativa per un laboratorio di lavorazione carni.
Agenti sanitizzanti e come sceglierli in base all'ambiente
Il prodotto va scelto dopo aver identificato il tipo di sporco, la superficie e le condizioni d'uso. Un agente adatto a una superficie liscia non è automaticamente la scelta giusta per una zona con residui grassi, condensa persistente o materiali sensibili. In ambienti alimentari, l'etichetta e le istruzioni d'impiego sono il punto di partenza: controlla autorizzazione, concentrazione, tempo di contatto, temperatura d'applicazione e compatibilità.
| Famiglia | Ambienti ideali | Criticità tipiche |
|---|---|---|
| Cloro e derivati | Superfici e applicazioni per cui l'etichetta ne consente l'uso | Compatibilità da verificare con materiali e residui presenti; non generalizzare concentrazioni o modalità |
| Alcoli | Applicazioni compatibili con le indicazioni del prodotto e con la superficie | Evaporazione rapida, che può impedire di rispettare il tempo di contatto richiesto |
| Perossidi | Superfici e contesti previsti dal produttore | Verificare compatibilità dei materiali e modalità d'uso, soprattutto su componenti sensibili |
| Composti quaternari | Superfici dure nelle condizioni ammesse dall'etichetta | Gestire il risciacquo e l'eventuale interazione con residui di detergente |
| Acidi organici | Impieghi coerenti con il tipo di deposito e con il materiale | Non sono una soluzione universale per residui grassi o per ogni tipo di superficie |
La tabella è un orientamento, non un'autorizzazione generale. Anche il valore di ipoclorito indicato in alcune guide come esempio per i pavimenti non va trasferito automaticamente a una cella o a un'altra superficie. Prima di adottarlo, controlla etichetta, autorizzazione d'uso e compatibilità dei materiali.
Per evitare errori, metti in relazione tre informazioni: che cosa devi rimuovere, su quale materiale e in quali condizioni operative. Una formulazione adatta ai residui presenti può comunque danneggiare una guarnizione, lasciare residui o risultare difficile da applicare in condizioni di freddo. Se la condensa diluisce il prodotto o impedisce il tempo di contatto, correggere solo la dose senza rivalutare il metodo può peggiorare la gestione.
Non scegliere il prodotto perché “si usa sempre”. Sceglilo perché l'etichetta, la superficie e lo sporco sono compatibili con la procedura.
Per ogni agente, verifica che il personale possa applicarlo in modo ripetibile e che la procedura precisi eventuali risciacqui e precauzioni. Se il fornitore fornisce schede tecniche o di sicurezza, usale per definire lo stoccaggio e le modalità di manipolazione previste in stabilimento.
Protocolli operativi, frequenze e responsabilità in stabilimento
Un protocollo utile indica che cosa fare, in quale ordine e come riconoscere un'esecuzione corretta. Il piano non deve affidarsi a formule come “pulire a fine turno”: associa a ogni area e superficie la frequenza stabilita dall'azienda, il prodotto previsto, i parametri d'uso e il controllo dell'esito.

Dalla rimozione alla disinfezione
Organizza l'intervento come una sequenza continua:
- Rimozione meccanica: togli residui e depositi con strumenti dedicati, senza spostarli verso superfici già pulite.
- Detergenza: applica il detergente scelto per lo sporco e il materiale; rispetta modalità e parametri d'uso riportati nelle istruzioni.
- Risciacquo: rimuovi sporco staccato e residui di detergente, quando la procedura lo prevede.
- Disinfezione: copri le superfici interessate e rispetta il tempo di contatto indicato.
- Risciacquo finale o aerazione: esegui quanto richiesto dall'etichetta e dalla procedura, prima del riutilizzo dell'area.
Assegnare attività e verifiche
La frequenza va definita in base al rischio e alle condizioni d'uso, non copiando un calendario identico per ogni locale. Una superficie ad alto contatto può richiedere un controllo legato ai turni; pavimenti, pareti, celle e zone di carico vanno pianificati considerando residui, traffico e umidità. Le istruzioni devono indicare anche chi esegue, chi verifica e chi gestisce le deviazioni.
La scheda operativa dovrebbe associare a ogni superficie frequenza, prodotto, concentrazione, tempo di contatto, temperatura, metodo di risciacquo e criterio di verifica. Se l'operatore non può accedere a una parte dell'impianto, il problema non si risolve con una firma aggiunta al registro: occorre modificare il metodo oppure rendere quella parte raggiungibile.
Monitoraggio microbiologico e validazione dei risultati
Una superficie può apparire pulita e conservare residui o contaminazione non visibili. Per distinguere l'aspetto dal risultato igienico, combina controlli diversi e interpreta gli esiti nel tempo. Un singolo test dà un'indicazione; la ricorrenza aiuta a trovare la causa.
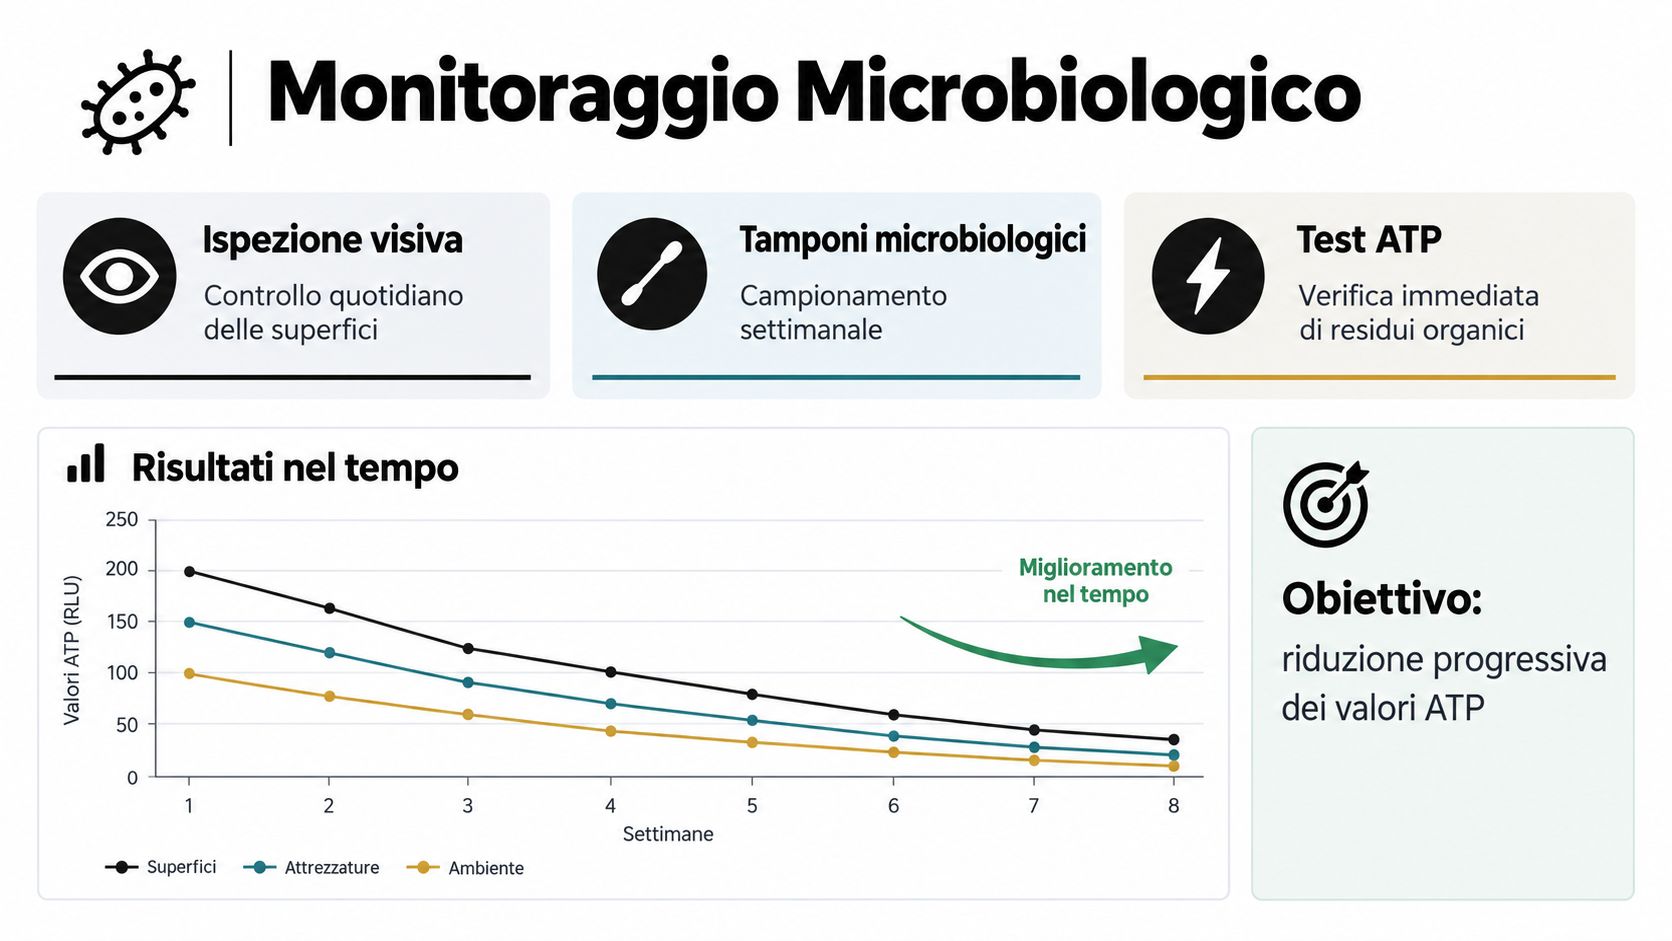
Che cosa misura ciascun controllo
- Ispezione visiva: aiuta a individuare residui, aloni, ristagni o sporco evidente prima della ripresa dell'attività. Non rileva da sola contaminazioni non visibili.
- Test ATP: fornisce un'indicazione rapida sulla presenza di residui organici nelle aree campionate. Va interpretato secondo il metodo aziendale e non sostituisce le analisi microbiologiche.
- Tamponi microbiologici: permettono di valutare la presenza di microrganismi nelle superfici selezionate, secondo il piano di campionamento e i criteri adottati.
I risultati acquistano significato quando sono registrati con luogo, momento del prelievo e contesto operativo. Se un punto presenta esiti ricorrenti, controlla accessibilità, metodo di pulizia, tempo di contatto e possibili fonti di ricontaminazione, invece di aumentare automaticamente la quantità di prodotto. Un dosaggio o un'applicazione non coerenti con l'etichetta possono lasciare residui senza rimuovere la causa del problema.
Leggere i trend e correggere la causa
L'Istituto Superiore di Sanità descrive i biofilm come strutture aderenti che possono proteggere i microrganismi dagli interventi di disinfezione. Segnala inoltre che un aumento ricorrente dei valori ATP o delle conte microbiche dopo la pulizia può indicare una causa strutturale o procedurale da correggere. (Indicazioni ISS sui biofilm e sulla valutazione dei trend)
Quando gli esiti peggiorano sempre nello stesso punto, confronta i risultati con il registro delle attività e osserva l'area direttamente. Un giunto difficile da pulire, una guarnizione deteriorata o acqua che ristagna possono spiegare una ricorrenza meglio di un'applicazione più abbondante di disinfettante. Registra la causa individuata, la correzione decisa e la verifica successiva: così il monitoraggio alimenta il piano HACCP invece di restare un fascicolo di risultati isolati.
Biofilm, condensa e design igienico degli ambienti
La sanificazione dipende anche dalla geometria dei locali. Scarichi, canaline, evaporatori, vaschette di condensa, guarnizioni e giunti dei pannelli possono diventare punti di accumulo se l'acqua ristagna o le superfici non sono raggiungibili con le attrezzature di pulizia. Se lo stesso problema ricompare dopo interventi corretti, il responsabile qualità dovrebbe verificare se il difetto è nella procedura o nel locale.

Un pannello non ermetico o un giunto deteriorato può trattenere umidità e sporco in una zona che l'operatore non riesce a ispezionare. In quel caso, una nuova istruzione di lavoro non rende la superficie lavabile. Servono una valutazione manutentiva e, se necessario, un intervento edilizio o impiantistico.
Le soluzioni modulari possono agevolare la progettazione di ambienti controllati quando permettono di gestire accessibilità, continuità delle superfici, drenaggio e separazione tra zone con condizioni termiche diverse. Non eliminano il bisogno di pulizia: rendono più praticabile l'applicazione del piano e gli interventi di manutenzione. Per gestire la condensa nelle celle, considera insieme ventilazione, tenuta dei giunti e gestione delle differenze di temperatura; anche la prevenzione di ghiaccio e condensa nelle celle frigorifere dipende dal rapporto tra involucro e impianto.
Il Piano nazionale di controllo ufficiale 2025-2027 prevede controlli proporzionati al rischio lungo produzione, trasformazione e distribuzione, con attenzione a biofilm, condensa e ricontaminazione ambientale. (Piano nazionale di controllo ufficiale 2025-2027) Per chi gestisce lo stabilimento, il punto operativo è chiaro: procedure e manutenzione devono essere riesaminate insieme quando l'ambiente impedisce di ottenere risultati stabili.
Documentazione, manutenzione e criteri decisionali operativi
Quando emerge una non conformità, registra la superficie, il risultato, la procedura eseguita e la correzione. Poi chiediti se l'operatore poteva raggiungere e trattare correttamente quel punto. La risposta orienta la decisione.
Aggiorna la procedura quando la causa riguarda applicazione, sequenza, istruzioni poco chiare o parametri d'uso non rispettati. Forma gli operatori, correggi la scheda e verifica l'esito con il metodo previsto.
Valuta un intervento edilizio o impiantistico quando la stessa non conformità si ripete nella medesima area, una superficie resta inaccessibile, la condensa o il ristagno ricompaiono, oppure l'asciugatura non è compatibile con il ciclo produttivo. Considera anche le deviazioni che aumentano durante fermate o scongelamenti.
Riesamina il piano dopo ristrutturazioni, cambi di prodotto o contaminazioni ricorrenti. Conserva checklist, risultati analitici, trend delle non conformità e verifiche successive; usa questi elementi per coordinare sanificazione e manutenzione programmata.
ISOCOSTRUZIONI S.r.l. progetta e realizza celle frigorifere, sale di lavorazione e soluzioni prefabbricate per ambienti a temperatura controllata, oltre a interventi di risanamento e manutenzione. Se una non conformità dipende da giunti, drenaggi o superfici difficili da pulire, contatta ISOCOSTRUZIONI S.r.l. per valutare l'ambiente e le possibili soluzioni tecniche.