Una cella negativa può sembrare perfettamente funzionante fino al venerdì sera. Poi una guarnizione lascia passare aria, lo sbrinamento si allunga, il compressore lavora senza sosta e durante il fine settimana la temperatura sale. Il lunedì mattina il prodotto è ancora dentro, ma la domanda non è più soltanto “quanto costa riparare l'impianto?”. La domanda è: posso dimostrare quando è iniziato lo scostamento, chi l'ha rilevato e quali azioni ho eseguito?
Nella manutenzione degli impianti di refrigerazione, il guasto è spesso l'ultimo anello di una catena già iniziata. Prima arrivano consumi in crescita, temperature instabili, allarmi ignorati, perdite non investigate e registri compilati in modo incompleto. Per questo tratto la manutenzione come un sistema di governo del rischio: deve proteggere prodotto, continuità operativa, sicurezza, refrigerante e conformità documentale.
Indice
- Perché la manutenzione è prima di tutto governo del rischio
- Le tre famiglie di manutenzione e quando usarle
- Smontare la manutenzione a calendario fisso
- La procedura operativa in cinque fasi
- F-gas, HACCP e sicurezza, cosa registri e chi può firmare
- KPI energetici e come leggere i numeri prima che parlino i guasti
- Piano 90 giorni e scelta del contratto di assistenza
Perché la manutenzione è prima di tutto governo del rischio
Ho visto celle che, dal punto di vista dell'operatore, “funzionavano”. La temperatura visualizzata sembrava accettabile, il compressore partiva, le porte chiudevano. Il problema emergeva soltanto quando si mettevano in fila i dati: una sonda non verificata, allarmi senza presa in carico, sbrinamenti irregolari e interventi annotati con frasi come “controllato tutto”.
In una situazione del genere, il responsabile non ha una prova difendibile. Ha soltanto una convinzione. Durante un audit HACCP, una verifica ambientale o una contestazione interna, la differenza è decisiva. La catena del freddo non si dimostra con una temperatura letta una volta, ma con una storia coerente di trend, allarmi, interventi, verifiche e ripristino. Per inquadrare il problema operativo, è utile distinguere la manutenzione dell'impianto dal controllo complessivo della catena del freddo.
Regola pratica: ogni intervento deve lasciare una traccia che permetta a una persona esterna di capire cosa è successo, cosa è stato misurato e perché l'impianto è stato rimesso in servizio.
La normativa italiana ha reso questa tracciabilità sempre più importante. Il DPR 43/2012 collegava la gestione degli impianti fissi contenenti almeno 3 kg di gas fluorurati alla comunicazione annuale dei dati sulle emissioni all'ISPRA, con scadenza il 31 maggio dell'anno successivo. Il DPR 146/2018, in vigore dal 24 gennaio 2019, ha sostituito quel sistema e abolito la precedente comunicazione annuale diretta all'ISPRA, introducendo il quadro nazionale collegato al Registro e alla Banca dati F-Gas, come documentato nell’analisi ISPRA sulla dichiarazione F-Gas.
Oggi il proprietario deve pretendere tre risultati concreti:
- Temperatura dimostrabile: trend, allarmi, verifiche delle sonde e gestione degli scostamenti.
- Impianto tecnicamente controllato: misure, pulizia, ricerca delle perdite e collaudo dopo l'intervento.
- Conformità ricostruibile: refrigerante identificato, quantità movimentate, impresa qualificata e registrazione dell'attività.
Il vero costo della cattiva manutenzione non è il compressore sostituito. È la combinazione tra prodotto compromesso, fermo non pianificato, audit non superato e impossibilità di ricostruire le responsabilità. Le sezioni successive trasformano questa logica in criteri di scelta, procedura, indicatori e piano operativo.
Le tre famiglie di manutenzione e quando usarle
La scelta corretta non è “preventiva contro predittiva”. È una combinazione proporzionata al rischio. Una cella con prodotto a basso valore e fermo facilmente gestibile non richiede lo stesso livello di controllo di una camera farmaceutica o di un magazzino che lavora senza margine operativo.
Preventiva, correttiva e predittiva
La manutenzione preventiva si esegue prima del guasto. Comprende controlli programmati, pulizia degli scambiatori, verifica delle guarnizioni, controllo dei dispositivi di sicurezza, taratura delle sonde e analisi dello stato dei componenti. È la base corretta per la maggior parte delle celle alimentari, purché il programma non sia una semplice visita di cortesia.
La manutenzione correttiva parte dopo un'anomalia. Va bene per utenze non critiche, componenti secondari o impianti in cui il fermo produce un danno limitato e recuperabile. Diventa invece una scelta debole quando un singolo guasto può compromettere prodotto, produzione o distribuzione.
La manutenzione predittiva osserva i trend e cerca la deriva prima del fermo. Non significa installare subito un sistema complesso. Un datalogger di temperatura, un contatore dei consumi, la registrazione delle ore di marcia del compressore e un controllo degli allarmi permettono già di individuare comportamenti anomali. In ambienti farmaceutici e nella logistica ad alto valore, questo approccio è spesso più conveniente della riparazione d'emergenza.
| Tipologia | Costo annuo indicativo | Prerequisiti | Settore ideale | Frequenza tipica |
|---|---|---|---|---|
| Preventiva | Da definire in base a criticità, carico e impianto | Piano documentato e tecnico qualificato | Alimentare standard, celle commerciali, produzione programmata | Programmata secondo rischio |
| Correttiva | Variabile e concentrato dopo il guasto | Ricambi disponibili e risposta rapida | Utenze non critiche e componenti non essenziali | A evento |
| Predittiva | Maggiore investimento iniziale, con controllo continuo | Datalogger, telemetria o raccolta sistematica dei trend | Farmaceutico, biotech, logistica ad alto valore | Continuativa, con revisioni periodiche |
La colonna del costo non contiene cifre standard perché una cifra universale sarebbe fuorviante. Una cella piccola, un impianto centralizzato e un magazzino autoportante hanno carichi, ridondanze e conseguenze operative diverse.
Come decidere senza complicare il sistema
Parti da tre domande:
- Quanto costa perdere la temperatura?
- Quanto tempo serve per ripristinare il servizio?
- Quanto è facile dimostrare che il controllo ha funzionato?
Se il prodotto è critico e il ripristino è lento, inserisci il monitoraggio dei trend. Se il rischio è moderato, costruisci una preventiva solida. Se il fermo è tollerabile, mantieni una correttiva organizzata, ma con ricambi e contatti già disponibili.
La predittiva non è un lusso. È un metodo per usare pochi dati con continuità. Il valore non sta nel numero di sensori, ma nella capacità del responsabile di leggere una variazione e aprire un'azione prima che la temperatura esca dai limiti.
Smontare la manutenzione a calendario fisso
“Facciamo la visita ogni sei mesi perché l'abbiamo sempre fatta così” non è un piano di manutenzione. È un'abitudine. Può essere corretta per un impianto, insufficiente per un altro e sproporzionata per un terzo.
La frequenza deve nascere da una matrice rischio-attività. Valuta temperatura di esercizio, umidità, numero di aperture, carico trattato, valore del prodotto, conseguenza del fermo, ambiente esterno e storico delle anomalie. Una cella a bassa temperatura in un caseificio, con molte aperture e carico umido, vive condizioni più severe di una cella a temperatura positiva in un centro logistico con accessi rari.

La matrice che userei in azienda
Assegna a ogni impianto un livello di criticità, poi collega la criticità alle attività:
- Temperatura: più il limite è stretto, più servono monitoraggio e verifica della sonda.
- Aperture: porte usate spesso aumentano infiltrazioni, umidità e carico sull'evaporatore.
- Carico: prodotto sensibile o di alto valore richiede tempi di reazione più brevi.
- Ambiente: polvere, grasso, sale e umidità accelerano l'imbrattamento e il degrado.
- Storico: perdite ricorrenti, allarmi o compressori sempre in marcia impongono una revisione del piano.
- Fermo: se il guasto blocca la spedizione o la produzione, la correttiva non può essere la strategia principale.
Una cella apparentemente stabile può comunque essere in deriva. Il consumo cresce, il differenziale sugli scambiatori peggiora, il compressore lavora più a lungo e la temperatura oscilla senza superare subito la soglia d'allarme. Se controlli soltanto la presenza di un guasto, arrivi tardi.
La frequenza corretta non è quella scritta sul calendario. È quella che intercetta il degrado prima che diventi perdita di prodotto o fermo operativo.
Anche una riparazione di celle frigorifere deve quindi produrre un aggiornamento del piano. Dopo una perdita, una guarnizione deteriorata o uno sbrinamento inefficace, non limitarti a chiudere il ticket. Registra la causa, verifica se il problema può ripetersi e modifica attività, frequenza o responsabilità.
La procedura operativa in cinque fasi
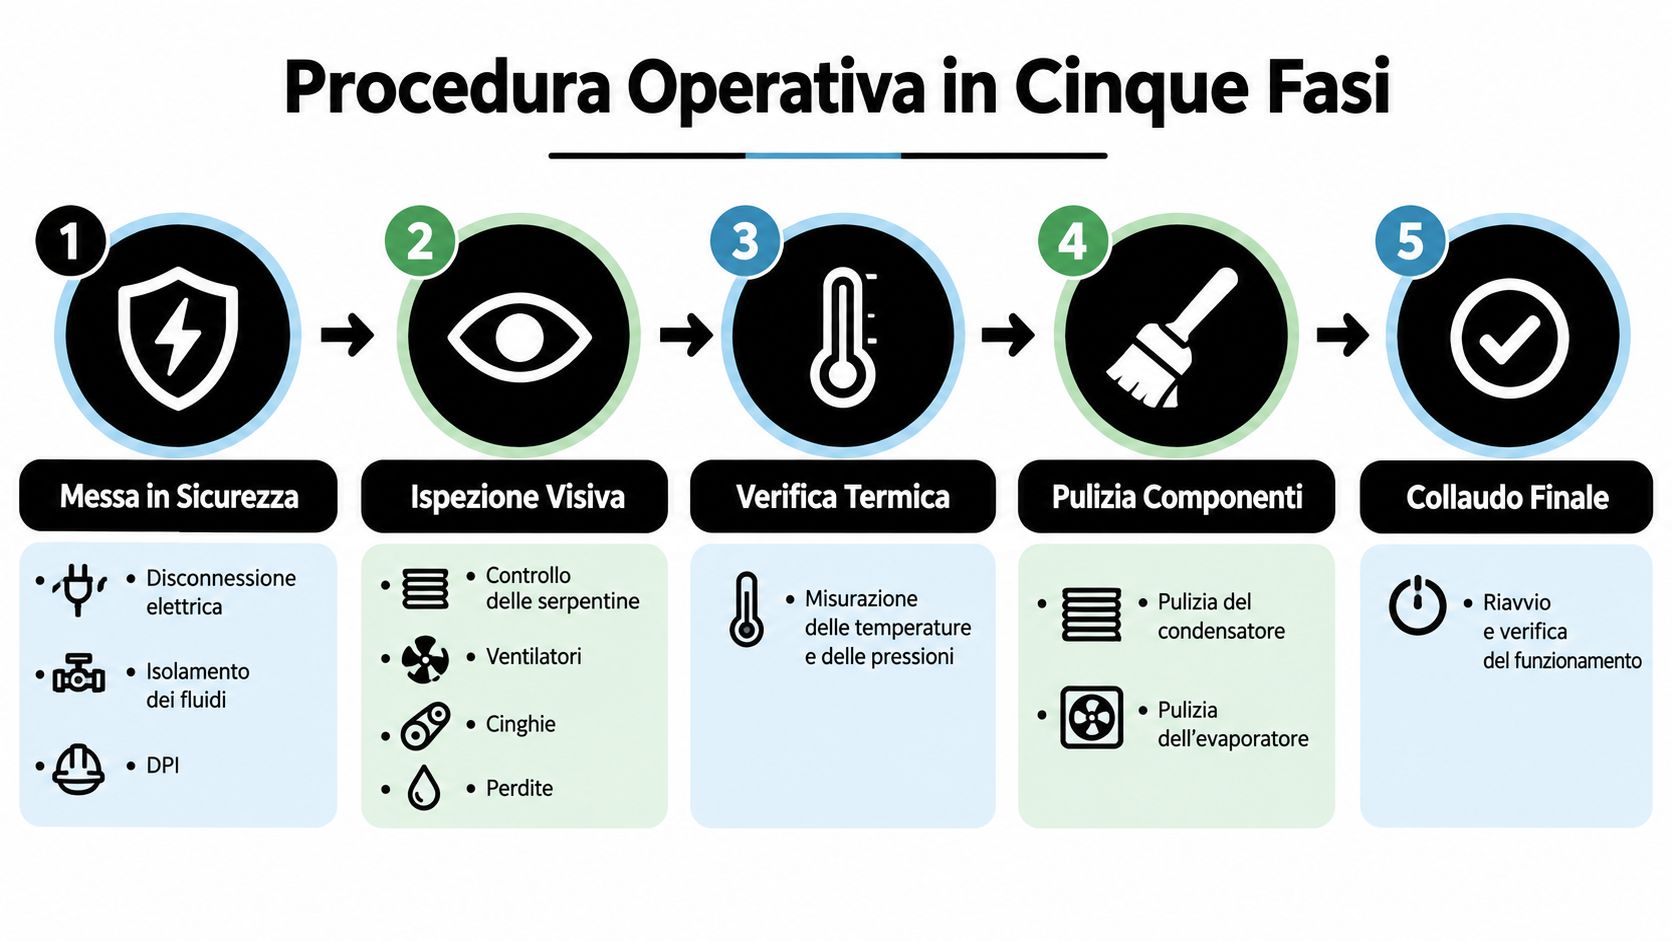
Una procedura valida deve essere abbastanza concreta da guidare il tecnico e abbastanza chiara da permettere al responsabile di verificare il lavoro. La sequenza seguente copre sicurezza, diagnosi, pulizia, collaudo e prova documentale.
1. Messa in sicurezza
Prima di aprire un carter o intervenire sul circuito, il tecnico deve identificare i rischi, sezionare l'alimentazione quando necessario, isolare i fluidi e usare i DPI previsti dalla procedura aziendale. Nel registro vanno indicati impianto, data, area, responsabile dell'autorizzazione e condizioni di sicurezza adottate.
Non accettare una firma generica come “impianto messo in sicurezza”. Serve una registrazione comprensibile, soprattutto quando più squadre lavorano sulla stessa piattaforma.
2. Ispezione visiva e acustica
L'ispezione parte dai componenti che mostrano per primi il degrado:
- compressori, ventilatori e supporti;
- tubazioni, giunti e possibili tracce di olio;
- scambiatori e batterie alettate;
- guarnizioni, porte e chiusure;
- coibentazione, pannelli e punti di infiltrazione;
- rumori, vibrazioni e cicli di avviamento anomali.
Il tecnico deve annotare ciò che ha osservato, non soltanto l'esito “positivo” o “negativo”. Una fotografia interna, un riferimento al componente e una descrizione dell'anomalia rendono la registrazione più utile durante il controllo successivo.
3. Verifica strumentale
La misura distingue una diagnosi da un'ispezione superficiale. Raccogli temperature, pressioni, surriscaldamento, sottoraffreddamento, assorbimenti elettrici e funzionamento di termostati e pressostati. Per celle e magazzini, associa ai valori tecnici la temperatura di mandata e ritorno, la durata dello sbrinamento e gli allarmi presenti.
I valori vanno confrontati con il progetto, con le condizioni di carico e con le misure precedenti. Un numero isolato non spiega la causa. Una serie coerente, invece, mostra la deriva.
4. Pulizia e ripristino
Pulisci batterie alettate, filtri e scarichi condensa. Verifica che lo sbrinamento avvenga in modo controllato e che ghiaccio, polvere o incrostazioni non limitino lo scambio termico. Registra le parti trattate e lo stato trovato prima della pulizia.
5. Collaudo e registrazione finale
Dopo il riavvio, controlla la stabilità della temperatura e il comportamento del compressore a carico stabile. Il rapporto deve contenere anomalie, valori misurati, refrigerante movimentato, eventuali perdite individuate, azioni correttive, ricambi utilizzati e firma del tecnico qualificato.
L'errore più comune è aggiungere refrigerante e chiudere l'intervento. La ricarica senza ricerca della perdita può mascherare il guasto, aumentare i consumi e lasciare instabile la temperatura. Il tecnico deve spiegare quale controllo di tenuta ha eseguito e quale evidenza dimostra il ripristino.
F-gas, HACCP e sicurezza, cosa registri e chi può firmare
Dal punto di vista operativo, F-gas e HACCP non sono due cartelle separate. Una perdita di refrigerante riguarda la tracciabilità ambientale, ma può anche spiegare una deriva termica e quindi diventare un'evidenza HACCP. Il responsabile deve collegare i due eventi nella stessa storia dell'impianto.
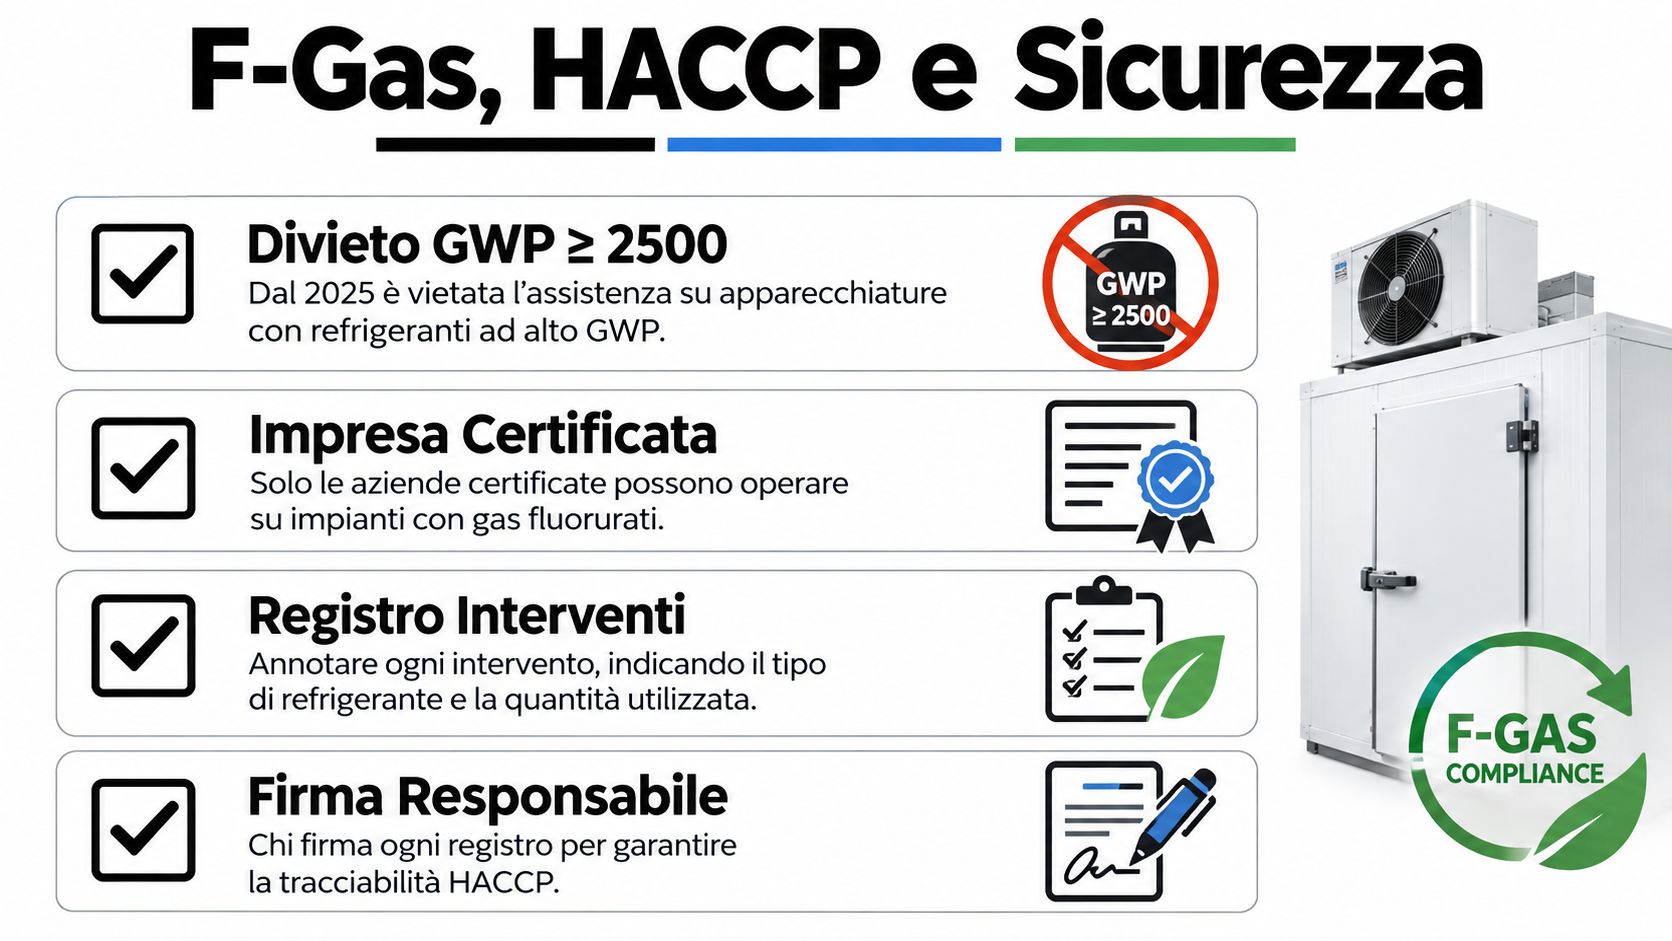
Dal 1° gennaio 2025, è vietata l'assistenza o manutenzione delle apparecchiature fisse di refrigerazione contenenti F-gas con GWP pari o superiore a 2.500, salvo le condizioni transitorie previste dalla normativa, come riportato nella documentazione camerale sulla Banca dati F-Gas. Prima di autorizzare una riparazione, identifica il refrigerante dalla targhetta, verifica il GWP e controlla se il componente rientra nelle limitazioni applicabili.
Il fascicolo minimo dell'impianto
Conserva almeno:
- Identificazione: marca, modello, matricola, ubicazione, refrigerante e carica.
- Intervento tecnico: data, motivo, attività eseguite, misure prima e dopo.
- Gestione del refrigerante: quantità aggiunte, recuperate o eliminate e motivazione.
- Controllo termico: trend, allarmi, verifica delle sonde e scostamenti.
- Ripristino: collaudo, temperatura raggiunta, tempi di rientro e azioni aperte.
- Responsabilità: impresa intervenuta, tecnico, qualifica e firma.
Gli interventi di installazione, controllo delle perdite, manutenzione, riparazione e smantellamento devono essere gestiti da imprese o personale certificato e iscritto al Registro F-Gas. La Banca dati raccoglie le informazioni relative alle attività e la comunicazione dell'intervento deve essere effettuata telematicamente entro 30 giorni, secondo il quadro operativo indicato dalla documentazione camerale.
Chi firma cosa
Il tecnico qualificato firma la parte tecnica dell'intervento, comprese misure, refrigerante movimentato e controlli eseguiti. Il responsabile interno dell'impianto o della qualità prende in carico l'esito operativo, valuta eventuali deviazioni HACCP e autorizza la chiusura dell'azione correttiva. Non far firmare allo stesso soggetto ciò che non ha verificato.
Il Ministero della Salute richiede manutenzione periodica degli impianti frigoriferi, valutazione del livello del fluido refrigerante e ricorso a imprese esterne qualificate. Per questo il registro HACCP deve includere anche trend delle temperature, allarmi, verifiche delle sonde, aperture porte, guarnizioni, sbrinamenti e analisi delle cause degli scostamenti.
Le procedure di sicurezza completano il quadro. Prima dell'intervento servono valutazione del rischio, DPI, istruzioni operative e messa in sicurezza, in coerenza con gli obblighi applicabili del D.Lgs. 81. Un registro completo non sostituisce il lavoro corretto, ma rende dimostrabile che il lavoro è stato pianificato, eseguito e verificato.
KPI energetici e come leggere i numeri prima che parlino i guasti
I dati energetici diventano utili quando sono collegati alla temperatura e al carico. Un kWh in crescita con temperatura stabile non significa automaticamente che il prodotto richieda più freddo. Può indicare batterie sporche, ventilazione insufficiente, infiltrazioni, isolamento deteriorato o regolazioni errate.
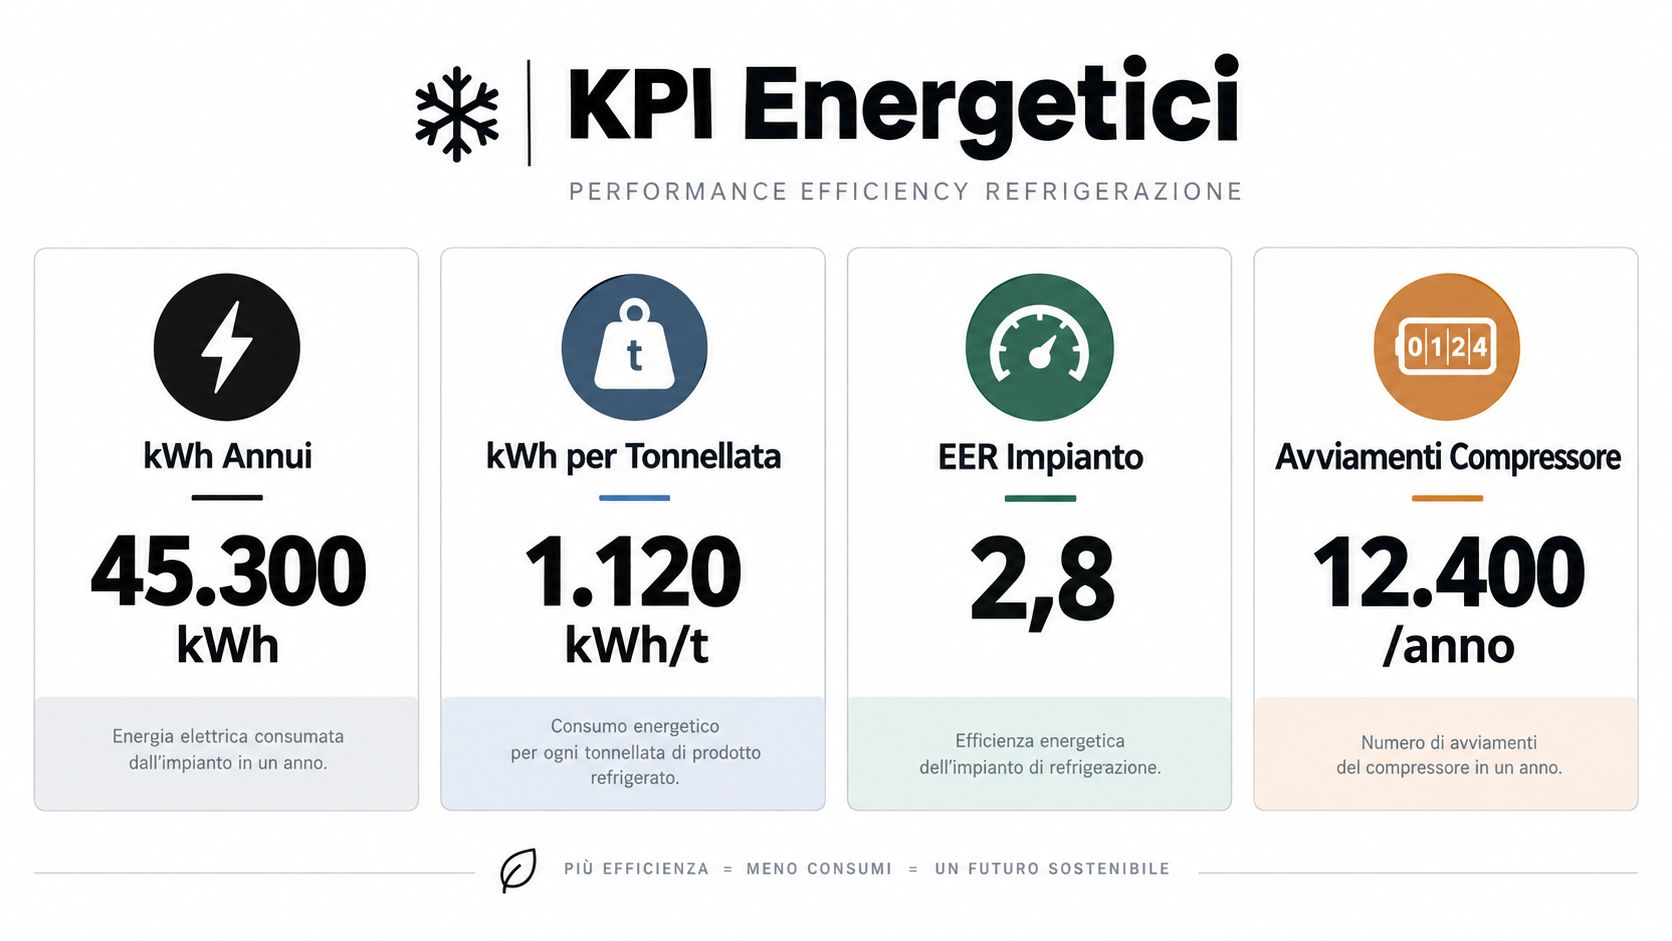
Registra con continuità:
- kWh di impianto: confronta periodi omogenei e condizioni di carico simili.
- kWh per tonnellata refrigerata: collega il consumo al lavoro effettivo dell'impianto.
- EER: osserva l'efficienza del sistema nelle condizioni di esercizio.
- Ore di marcia del compressore: un aumento persistente segnala maggiore richiesta o perdita di prestazione.
- Avviamenti: molti cicli brevi possono indicare regolazione, dimensionamento o controllo non corretti.
- Deviazione della temperatura: la media può nascondere oscillazioni rischiose.
- Durata dello sbrinamento: un ciclo più lungo può segnalare ghiaccio, infiltrazioni o scambio termico degradato.
- Allarmi e perdite: collega l'evento tecnico al tempo di ripristino e al prodotto coinvolto.
Leggere le combinazioni, non il singolo valore
Se le ore di marcia aumentano, la temperatura resta stabile e la pressione di lavoro si sposta, verifica prima scambio termico, ventilazione e carica del refrigerante. Se la temperatura oscilla insieme agli avviamenti frequenti, controlla regolazione, sonde, pressostati e carico reale. Se il consumo cresce mentre aumentano apertura porte e umidità, guarda la cella prima di accusare il compressore.
ENEA segnala che un'apparecchiatura collocata vicino a una sorgente calda può consumare fino al 10% in più e indica lo sbrinamento regolare di frigoriferi e congelatori come misura utile per migliorare l'efficienza, come riportato nella guida ENEA sul risparmio energetico. In una cella industriale, questo porta a controllare posizione delle unità, infiltrazioni d'aria, ghiaccio sugli evaporatori, guarnizioni e ponti termici.
Il falso positivo più costoso è abbassare il set-point per compensare una cella inefficiente. Aumenti il carico, fai lavorare più a lungo il compressore e non risolvi né l'infiltrazione né l'isolamento. Prima di modificare il set-point, chiedi trend di temperatura, ore di marcia, differenziale sugli scambiatori, assorbimento e durata dello sbrinamento.
Piano 90 giorni e scelta del contratto di assistenza
Un piano utile parte dal censimento, non dalla firma del contratto. Nei primi giorni raccogli per ogni impianto ubicazione, temperatura, refrigerante, GWP, criticità del prodotto, storico degli allarmi, documenti F-Gas e stato delle sonde. Senza questo inventario, compri ore di assistenza ma non governi il rischio.
Giorni iniziali, mettere ordine
Per il settore alimentare, verifica celle positive e negative, porte, guarnizioni, scarichi, sbrinamento, trend HACCP e gestione delle deviazioni. Per il farmaceutico, aggiungi validazione della temperatura, continuità operativa, allarmi, sonde e tempi di ripristino. Nella logistica del freddo, concentra l'attenzione su uniformità delle temperature, carico variabile, infiltrazioni, consumi, ridondanza e disponibilità dei ricambi.
Il contratto deve riflettere queste differenze:
- Full risk: adatto a impianti critici, con costi e responsabilità definiti per garantire continuità e risposta.
- A ore con tetto massimo: utile quando il parco è eterogeneo, purché tempi, ricambi e priorità siano trasparenti.
- Misto con KPI: la scelta più equilibrata per molti operatori, perché unisce visite preventive, reperibilità e obiettivi misurabili su temperatura, allarmi, consumi e tempi di ripristino.
Giorni successivi, correggere le cause
Apri azioni su guarnizioni, porte, isolamento, sbrinamento, ventilazione, regolazioni e perdite. Non chiudere un'attività finché non hai una misura dopo l'intervento e un responsabile interno che accetta l'esito. Per ridurre i fermi, verifica in anticipo la disponibilità dei ricambi per celle frigorifere industriali, soprattutto per componenti che possono bloccare il servizio.
Ultima fase, decidere il futuro del parco
Per ogni apparecchiatura prepara una decisione: mantenere, riparare, fare retrofit o sostituire. Il refrigerante, il GWP, la disponibilità futura del gas, i ricambi, il costo del fermo e la validazione della temperatura devono stare nello stesso prospetto. Dal 2025 la manutenzione non è più soltanto ripristino del guasto. È anche gestione della transizione del parco macchine.
Scegli un partner che possa dimostrare certificazione F-Gas, esperienza con HACCP, capacità di misura, gestione documentale e referenze nel tuo settore. Chiedi un rapporto tecnico leggibile, non una semplice fattura con la voce “manutenzione eseguita”.
ISOCOSTRUZIONI S.r.l. progetta, realizza e segue celle frigorifere, magazzini refrigerati, camere bianche e soluzioni per il controllo del freddo, con servizi di assistenza e manutenzione su pannelli, porte, guarnizioni, sigillature e regolazione di temperatura e umidità. Per trasformare il tuo piano di manutenzione in un programma verificabile, visita ISOCOSTRUZIONI S.r.l. e richiedi un confronto sul tuo parco impianti.